Perché l’ABS si leviga con l’acetone
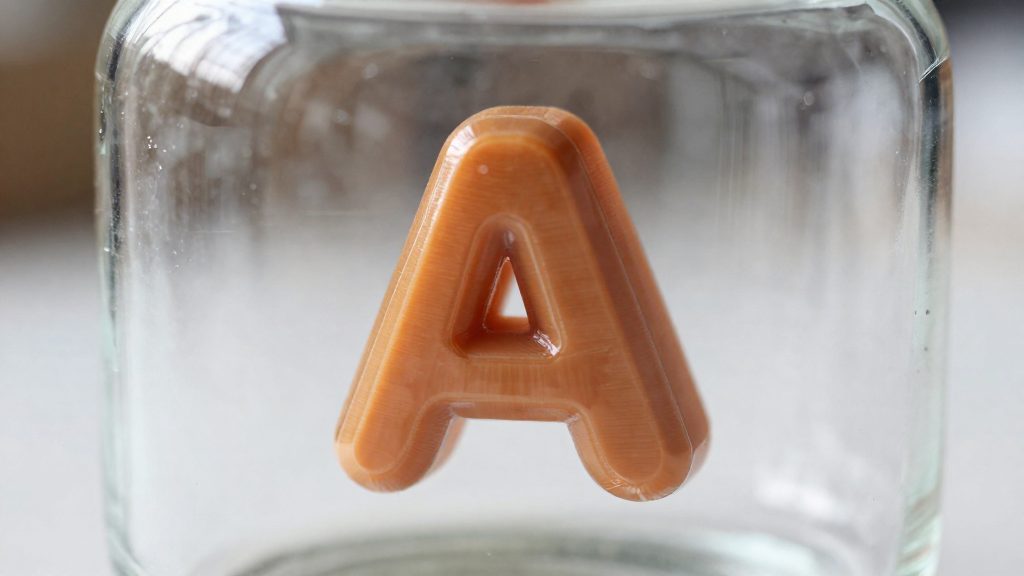
L’acetone rende lucido l’ABS perché scioglie il polimero dello strato superficiale, che poi si richiude in una pellicola liscia. Il trattamento agisce solo dove il vapore arriva, quindi il cuore del pezzo resta quello stampato. Il risultato dipende dal tempo di esposizione e dal filamento, perché gli strati coinvolti sono sottili e il limite tra levigatura e deformazione è stretto.
Solubilità dell’ABS nell’acetone
L’ABS è un polimero amorfo, cioè le sue catene non formano cristalli ordinati. Questa struttura lo rende sensibile a solventi come l’acetone. A livello molecolare, il solvente si insinua tra le catene, ne indebolisce le interazioni e le rende mobili, fino a portare la superficie da solida a uno stato morbido e viscoso.
ABS e ASA: cosa cambia
Prusa Research (2020) indica tempi di esposizione distinti per l’ASA e per la maggior parte degli altri ABS/ASA, e segnala che alcuni filamenti richiedono più tempo. Il filamento va verificato prima del trattamento, perché la stessa esposizione può produrre risultati diversi.
Fusione superficiale e finitura lucida
Quando il vapore ammorbidisce lo strato esterno, la superficie fusa si livella e si richiude in una pellicola continua. Le linee di strato spariscono e la luce viene riflessa in modo uniforme, ed è questo che produce la lucentezza.
Come funziona la levigatura a vapori
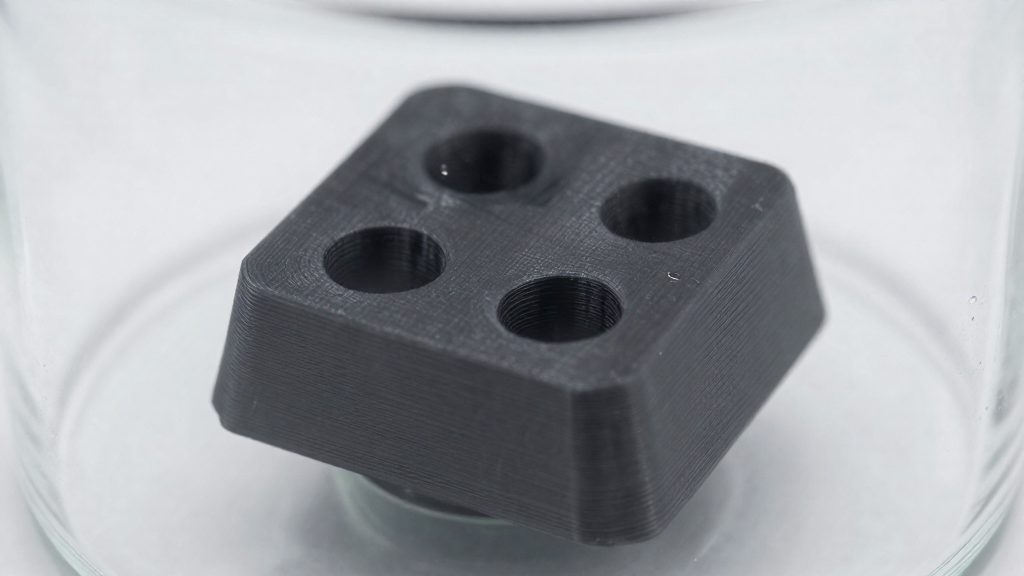
La levigatura a vapori sfrutta il fatto che l’acetone ammorbidisce lo strato più esterno dell’ABS fino a rifonderlo in superficie. Il pezzo non tocca mai il liquido: resta sollevato sopra l’acetone ed è esposto solo ai vapori.
Condensazione dei vapori sulla superficie
Le schede di sicurezza indicano che i vapori di acetone sono più pesanti dell’aria e si accumulano in basso (Chemos, 2020). Il pezzo è quindi sollevato dal fondo della scatola e la sua superficie è esposta ai vapori, senza alcun contatto con il liquido.
Effetto della temperatura e del materiale
Il dato riguarda il materiale: secondo Prusa, i tempi variano da circa 15-20 minuti per Prusament ASA a 20-40 minuti per la maggior parte degli altri ABS e ASA, con alcuni filamenti che richiedono più di un’ora.
Perché gli spigoli vivi si arrotondano
Lo strato rifuso è sottile ma continuo. Secondo Prusa Research (2020), la levigatura altera le dimensioni soprattutto sugli spigoli vivi, che tendono ad arrotondarsi.
Cosa serve per farla in casa
Il trattamento a vapori richiede pochi componenti semplici da reperire.
Piastra e scatola
La base è una piastra metallica rialzata, che regge il pezzo sopra il fondo della scatola. Il contenitore è una scatola di plastica con coperchio. Il coperchio non va sigillato: va appoggiato sopra la scatola e forato in pochi punti, così i vapori restano nel contenitore senza accumularsi in modo ermetico.
Acetone e carta imbevuta
Sul fondo della scatola si versano circa 5 mm di acetone. Questa è la quantità indicata da Prusa Research (2020) per il metodo a vapori. Le pareti interne vanno rivestite con carta imbevuta di acetone, fissata con nastro o con un sistema analogo: la carta diffonde il vapore in tutto il contenitore e il pezzo resta rialzato, come indica Wevolver (2024).
| Componente | Specifica | Funzione |
|---|---|---|
| Piastra metallica | rialzata, pezzo appoggiato sopra | tiene il pezzo fuori dal liquido |
| Scatola di plastica | coperchio appoggiato con pochi fori | contiene i vapori senza sigillarli |
| Acetone | circa 5 mm sul fondo | fonte del vapore |
| Carta imbevuta | fissata alle pareti interne | diffonde il vapore nella scatola |
Procedura passo per passo
Il metodo a vapori in contenitore si articola in tre fasi: montaggio, esposizione e riposo. Il pezzo poggia su una piastra metallica rialzata sopra l’acetone in una scatola di plastica, così che siano i vapori a intaccare la superficie.
Montaggio nella scatola
Il bagno a pennello o per immersione dà risultati scadenti e può rovinare il pezzo.
| Fase | Azione | Controllo prima di procedere |
|---|---|---|
| 1 | Versare l’acetone sul fondo della scatola | Circa 5 mm di liquido |
| 2 | Inserire la piastra metallica rialzata | La piastra sta sopra il liquido |
| 3 | Appoggiare il pezzo sulla piastra | Il pezzo non è immerso |
| 4 | Se si usa una fonte di calore, tenerla fuori dalla scatola | Nessun elemento riscaldante dentro la scatola |
| 5 | Appoggiare il coperchio | Pochi fori, nessuna chiusura ermetica |
Esposizione sorvegliata
Il controllo visivo serve a fermare il trattamento al momento giusto.
Riposo del pezzo
Al termine dell’esposizione il pezzo va estratto e lasciato riposare indisturbato. Wevolver (2024) segnala che la superficie resta morbida per ore dopo il trattamento. Toccarla o impilarla in questa fase può lasciare segni permanenti sulla finitura. Il pezzo va quindi appoggiato su una superficie stabile e lasciato in pace fino a completo indurimento.
Quanto tempo di esposizione serve?
Il tempo di esposizione non è uguale per tutti i materiali. Secondo Prusa Research (2020), con il metodo a vapori i valori di riferimento sono questi:
| Materiale | Tempo indicato |
|---|---|
| Prusament ASA | 15-20 minuti |
| Maggior parte di ABS e ASA (altri marchi) | 20-40 minuti |
| Alcuni filamenti | oltre un’ora |
Conviene iniziare con un tempo breve, entro l’intervallo indicato per il proprio materiale. Un’esposizione eccessiva deforma il pezzo in modo irreversibile. Per questo conviene avviare la prova con il tempo minimo e aumentarlo a piccoli passi, controllando ogni volta l’aspetto della superficie.
Le altre fonti indicano intervalli più ampi. Wevolver (2024) riporta da circa 10 minuti a un’ora per il metodo in contenitore con carta imbevuta di acetone, mentre Obico (2026) indica da circa 20 minuti a 2 ore per il vapore. Conviene confrontarli solo a parità di metodo.
Per calibrare la durata su un nuovo lotto di filamento, è utile usare un pezzo di scarto o una parte non funzionale. Dopo ogni prova, si annota il tempo impiegato e il risultato visivo, così da individuare il punto in cui la superficie si lucida senza che il pezzo perda forma.
Quali rischi ci sono per salute e incendio?
Il trattamento con vapori di acetone combina due pericoli: l’acetone altamente infiammabile e l’irritazione causata dal contatto con pelle e occhi. Le schede di sicurezza italiane lo classificano come liquido infiammabile di categoria 2 (H225), irritante per gli occhi (H319), con possibili effetti di sonnolenza o vertigini (H336), secondo Chemos (2020). Le misure seguenti vanno applicate prima di aprire il contenitore.
Ventilazione e distanza dagli oggetti infiammabili
Il lavoro va svolto in un ambiente ben ventilato, lontano da oggetti infiammabili, come indica Prusa Research (2020). I vapori sono più pesanti dell’aria e si accumulano in basso, dove possono formare concentrazioni esplosive, quindi la ventilazione va pensata a livello del piano di lavoro e non solo in alto. Wevolver (2024) segnala inoltre di evitare componenti elettrici che possano produrre scintille nella zona di lavoro.
Guanti e visiera per il contatto con l’acetone
Prusa Research raccomanda guanti e visiera durante la manipolazione. Wevolver specifica che i guanti non devono essere in nitrile e consiglia occhiali per gli occhi; Prusa indica la visiera. Vanno indossati prima di toccare il contenitore, il coperchio o il pezzo, perché l’acetone irrita la pelle e gli occhi già al contatto.
Riscaldamento dell’acetone e processo mai incustodito
Prusa avverte che scaldare l’acetone è pericoloso, quindi l’elemento riscaldante deve restare fuori dalla scatola. Il processo non va mai lasciato incustodito, dal montaggio fino all’estrazione del pezzo. Il processo va sorvegliato per tutta la durata: non ci si deve allontanare finché il pezzo è nella scatola.
Si può usare su pezzi funzionali?
Per un pezzo che deve sopportare un carico o incastrarsi con precisione, la levigatura a vapori di acetone non è consigliabile. Secondo Prusa Research (2020), il trattamento non migliora le proprietà meccaniche dell’ABS: la superficie diventa liscia, ma la resistenza del pezzo resta quella della stampa originale. Chi tratta un supporto o un ingranaggio per renderlo più robusto non ottiene quindi alcun vantaggio.
Alterazione delle dimensioni
Il rischio principale riguarda le misure. La stessa fonte segnala che la levigatura può alterare le dimensioni del pezzo, soprattutto sugli spigoli vivi. Sono proprio questi i punti dove si trovano incastri, guide e fori calibrati, cioè le zone che richiedono tolleranze dimensionali strette. Un perno che entrava con gioco preciso può non entrare più dopo il bagno, e un eventuale ritocco manuale non riporta le misure originali.
Raccomandazione del produttore
Prusa sconsiglia di trattare i pezzi funzionali. La valutazione combina due effetti: nessun guadagno meccanico e possibile perdita di precisione dimensionale. Un pezzo che deve avere una funzione precisa va quindi lasciato così com’è uscito dalla stampante, misurando prima il risultato con un calibro per capire se le tolleranze reggono senza trattamenti.
Tempi di assestamento prima del montaggio
Anche se il pezzo non viene scartato, va gestito con cautela dopo il bagno. Obico indica che l’asciugatura richiede da alcune ore a diversi giorni.
Alternative: pennello, ASA e altre finiture
Oltre alla scatola a vapori, l’ABS si può trattare con acetone applicato a pennello o per immersione, ma i risultati sono meno controllabili. Il pennello è il metodo più rapido: si stendono da 4 a 10 mani sottili di acetone. Il limite è che è facile esagerare con le mani e alterare la forma del pezzo.
Secondo Prusa Research (2020), il bagno a pennello o per immersione dà risultati scadenti e può rovinare i pezzi. Per questo motivo il metodo a vapori resta quello di riferimento per la levigatura di stampe in ABS.
| Metodo | Come si applica | Limite principale |
|---|---|---|
| Pennello | Da 4 a 10 mani sottili | Facile da esagerare, con rischio di deformazione |
| Immersione | Pezzo immerso nel liquido | Risultati scadenti e possibile danneggiamento |
| Vapore in contenitore | Carta imbevuta fissata alle pareti, pezzo rialzato | Superficie morbida da lasciare indisturbata |
ASA come alternativa all’ABS
L’ASA viene trattato con gli stessi principi dell’ABS, perché le fonti includono entrambi nello stesso metodo a vapori. Prusa indica per il Prusament ASA tempi di trattamento più brevi rispetto alla maggior parte degli altri ABS/ASA.
Domande frequenti
Per quanto tempo va lasciato il pezzo esposto ai vapori?
Per gli ABS e gli ASA generici le fonti indicano da circa 10 minuti a un’ora, con Prusament ASA più breve (15-20 minuti) e altri ABS/ASA tra 20 e 40 minuti. Conviene partire con un tempo breve, controllare spesso la superficie e fermarsi appena è lucida, perché un’esposizione eccessiva deforma il pezzo in modo irreversibile.
Posso trattare con acetone un pezzo che deve reggere sollecitazioni?
No: la levigatura altera le dimensioni, soprattutto sugli spigoli vivi, e non migliora le proprietà meccaniche, quindi i pezzi funzionali non andrebbero trattati. Anche il trattamento a pennello è sconsigliato per l’estetica, perché dà risultati scadenti e può rovinare il pezzo.
Quali protezioni servono e perché la ventilazione va curata in basso?
Servono guanti non in nitrile e occhiali o visiera, perché l’acetone è altamente infiammabile e irritante per pelle e occhi. I vapori sono più pesanti dell’aria e si accumulano vicino al piano di lavoro, quindi la ventilazione va pensata a quell’altezza, lontano da componenti che possano produrre scintille.