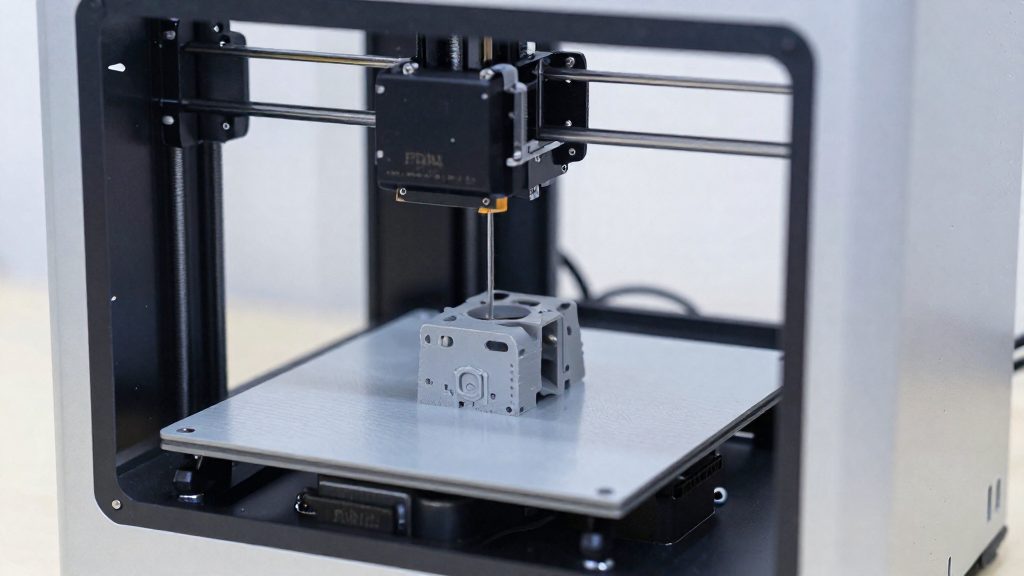
ABS verzieht sich ohne Gehäuse, weil das Material beim Abkühlen schrumpft, während die bereits gedruckten Schichten an der Druckplatte haften. Die so entstehenden Spannungen lösen zuerst die Ecken und langen Kanten vom Bett. Ein geschlossenes Gehäuse hält die Temperatur um das Bauteil stabil.
Warum verzieht sich ABS ohne Gehäuse?
Schrumpfung und Schichtspannung beim Abkühlen
Jede frisch gedruckte Schicht zieht sich beim Abkühlen zusammen. Die darunterliegende Schicht ist bereits fest und haftet am Bett, deshalb entstehen im Bauteil innere Zugspannungen. Je größer die zusammenhängende Fläche einer Schicht ist, desto mehr Schrumpfung staut sich auf, bis die Haftung nachgibt. Ohne geschlossene Kammer kühlt die Außenseite des Bauteils schneller ab als das Innere. Der Temperaturunterschied zwischen den Bereichen vergrößert die Schichtspannung zusätzlich.
Zugluft als Auslöser
Zugluft kühlt einzelne Bereiche des Bauteils ungleichmäßig ab, sodass sich dort die Spannungen stärker aufbauen. Auch das Teilkühlgebläse wirkt wie eine gezielte Zugluft auf das frische Material.
Verzug an Ecken und langen Kanten
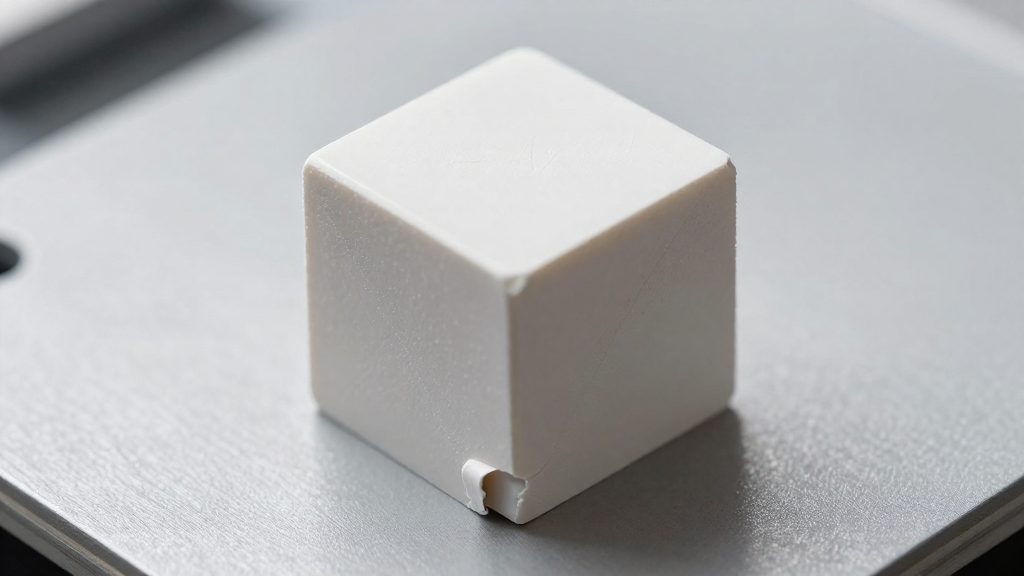
Ecken und lange, schmale Kanten sind am stärksten betroffen. Dort wirkt die Zugspannung über eine große Strecke, während die Haftfläche zum Bett gering bleibt. Das Bauteil hebt sich deshalb an diesen Stellen zuerst ab, meist als sichtbar aufgebogene Ecke. Der abgehobene Bereich kann beim weiteren Drucken von der Düse gestreift werden, was den Fehler verstärkt. Gerade bei großen Flachteilen zeigt sich der Verzug daher früh an den Außenkanten.
Welche Gehäusetemperatur braucht ABS?
Für ABS nennt der Hersteller QIDI Tech (2026) drei Richtwerte, die beim Druck zusammenwirken: die Düsentemperatur, die Betttemperatur und die Kammertemperatur. Die Düse schmilzt das Filament, das Bett hält die erste Schicht auf der Druckplatte, und die Kammer hält die Luft um das Modell warm.
| Bauteil | Richtwert laut QIDI Tech (2026) | Aufgabe im Druckprozess |
|---|---|---|
| Düse | 240–270 °C | Schmilzt das Filament für eine saubere Extrusion |
| Druckbett | 100–110 °C | Hält die erste Schicht auf der Oberfläche |
| Kammer | etwa 60 °C, aktiv beheizt | Hält die Luft im Bauraum warm, während gedruckt wird |
Die Kammer ist beim ABS der entscheidende Unterschied zu Materialien, die ohne Gehäuse auskommen.
Für den Ablauf bedeutet das konkret:
- Bett auf 100–110 °C aufheizen und die Düse auf 240–270 °C bringen.
- Die Kammer aktiv auf etwa 60 °C erwärmen, bevor der Druck startet.
- Erst danach den ersten Layer beginnen lassen.
Innerhalb des Bereichs von 240 bis 270 °C an der Düse richtet sich der konkrete Wert nach dem gewählten Filament. Die Herstellerangaben liefern hier nur die Spanne, nicht eine feste Einzeltemperatur.
Passiv oder aktiv beheizt: Welches Gehäuse passt?
Ein Gehäuse um den Drucker ist nicht automatisch für ABS und ASA geeignet. Entscheidend ist, woher die Wärme in der Kammer stammt. Laut QIDI Tech (2026) empfiehlt der Hersteller für ABS und ASA ein vollständig geschlossenes Gehäuse, möglichst mit aktiver Kammerheizung.
Passive Gehäuse
Ein passives Gehäuse hat kein eigenes Heizelement. Die Wärme stammt aus der Abwärme des beheizten Druckbetts, die sich unter der Haube staut. Die Kammertemperatur wird dabei nicht auf einen Sollwert geregelt, sondern ergibt sich aus Bettwärme, Dichtheit der Haube und Raumtemperatur. Eine passive Lösung ist deshalb schwerer vorhersagbar als eine geregelte.
Aktive Kammerheizung
Eine aktive Kammerheizung besitzt ein eigenes Heizelement mit Regelung. Der Sollwert wird eingestellt und unabhängig von der Bettwärme gehalten. Genau diese Bauart nennt QIDI Tech für ABS und ASA als Empfehlung.
Eignung nach Filament
| Bauart | Wärmequelle | Angabe laut QIDI Tech (2026) |
|---|---|---|
| Passiv | Abwärme des Druckbetts | Für ABS und ASA nicht als Empfehlung genannt |
| Aktiv | Eigenes Heizelement mit Regelung | Für ABS und ASA empfohlen, möglichst zusammen mit vollständig geschlossener Bauweise |
Die konsultierten Herstellerangaben nennen keine weiteren Hochtemperatur-Filamente neben ABS und ASA.
Slicer-Einstellungen für ABS und ASA
Bei ABS steuert die Lüftereinstellung im Slicer, wie schnell die Schichten abkühlen. Laut QIDI Tech (2026) wird das Teilkühlgebläse beim ABS in den ersten zehn Schichten ausgeschaltet. Danach darf die Lüfterleistung höchstens 20 bis 30 Prozent betragen.
Lüfter in den ersten Schichten ausschalten
Das Ziel dieser Einstellung ist, dass die Bodenschichten warm bleiben und sich fest mit dem Druckbett verbinden. Dafür geht man so vor:
- Im Slicer die Teilkühlung für die Bodenschichten auf 0 Prozent setzen.
- Eine Lüfterkurve oder einen Schichtwert hinterlegen, ab dem der Lüfter wieder anläuft. Laut QIDI Tech (2026) liegt dieser Wechsel nach der zehnten Schicht.
- Als Obergrenze für die weiteren Schichten 20 bis 30 Prozent eintragen.
Die Lüfterleistung ist damit an die Schichtnummer gekoppelt und nicht an eine feste Zeit.
Rand oder Floß zur Haftung am Druckbett
Zusätzlich zur Lüftersteuerung empfiehlt der Hersteller bei ABS einen Rand (Brim) oder ein Floß (Raft). Ein Rand besteht aus mehreren Extrusionsbahnen rund um das Bauteil und vergrößert die Auflagefläche. Ein Floß ist eine durchgehende Unterlage unter dem Objekt, die nach dem Druck entfernt wird. Die Breite des Randes oder die Dicke des Floßes stellt man im Slicer ein; die konsultierten Quellen nennen dafür keine Werte.
Quelle der Empfehlungen: QIDI Tech (Hersteller), 2026.
Sind ABS-Dämpfe gefährlich?
Beim Schmelzen von ABS und ASA entstehen Emissionen, die im Wohnraum nicht unterschätzt werden sollten. Die vorliegende Herstellerquelle nennt dazu keine Emissionsmengen und keine Grenzwerte; eine Entwarnung ist daraus nicht abzuleiten. Daher gilt: Drucker in einem gut belüfteten, möglichst separaten Raum betreiben.
Emissionen beim Schmelzen von ABS und ASA
ABS und ASA setzen beim Erhitzen in der Düse flüchtige organische Verbindungen (VOC) frei, die sich in der Raumluft verteilen. Der Druck findet bei hohen Temperaturen statt, deshalb entstehen die Emissionen während des gesamten Druckvorgangs und nicht nur beim Start.
Ob ein geschlossenes Gehäuse die Emissionen im Raum verringert, geht aus der Herstellerangabe nicht hervor. Laut Quelle betrifft die Gehäuseangabe vor allem die Druckumgebung, nicht die Abluft.
Gesundheitliche Risiken bei längerer Exposition
Zu Langzeitfolgen bei regelmäßiger Exposition macht die vorliegende Herstellerquelle keine Angaben. Vorsicht ist vor allem dort geboten, wo Drucker über viele Stunden laufen oder wo Kinder und Menschen mit Atemwegserkrankungen regelmäßig im selben Raum sind.
Praktisch bedeutet das:
- Drucker nicht im Schlafzimmer oder in Kinderzimmern aufstellen.
- Nach dem Druck den Raum gründlich lüften.
- Den Drucker nicht über längere Zeit neben dem Arbeitsplatz betreiben.
Lüftung und Filter richtig einsetzen
Ein geschlossenes ABS-Gehäuse hält die Wärme nur, solange die Luftführung kontrolliert bleibt. Jede Abluftführung, die warme Luft ungeplant abzieht, senkt die Kammertemperatur.
Abluft nach außen oder über Aktivkohlefilter
Die Abluftführung bestimmt, wie viel Wärme das Gehäuse verliert. Ein Abluftschlauch nach außen führt Wärme und Gase ab und lässt die Kammer schneller auskühlen. Ein Aktivkohlefilter soll Gase aus der umgewälzten Luft binden, ohne dass Wärme nach außen abgeführt wird. Seine Schutzwirkung ist durch die vorliegenden Quellen nicht belegt, er ersetzt keine Raumlüftung. Der Filter sollte so platziert werden, dass er den Luftweg nicht verstopft und die Abluft frei abströmen kann.
Sättigung und Wechsel des Aktivkohlefilters
Aktivkohle nimmt Stoffe nur bis zu einer begrenzten Menge auf. Ist sie gesättigt, lässt die Wirkung nach, und Gerüche aus dem Gehäuse gelangen wieder in den Raum. Ein festes Wechselintervall nennen die vorliegenden Quellen nicht; maßgeblich sind die Angaben des Filterherstellers. Ein Wechsel ist fällig, sobald der Filter spürbar an Wirkung verliert.
Luftzirkulation ohne Auskühlen
Das Teilkühlgebläse kühlt das frische Material gezielt ab. Laut QIDI Tech (2026) bleibt es in den ersten 10 Schichten aus und läuft danach mit höchstens 20–30 %.
Offenen Drucker nachrüsten oder neu kaufen?
Bei ABS entscheiden drei Punkte darüber, ob sich ein offener Drucker umbauen lässt: Hotend, Rahmen und Gehäusetauglichkeit. Laut QIDI Tech (2026) gehören für ABS und ASA ein vollständig geschlossenes Gehäuse, ein Vollmetall-Hotend und ein stabiler, schwerer Rahmen zusammen. Fehlt eines dieser Elemente, ist der Umbau nur sinnvoll, wenn die übrigen Punkte stimmen.
Vollmetall-Hotend als Kaufkriterium
ABS wird bei 240–270 °C Düsentemperatur gedruckt. Das Hotend muss diesen Bereich dauerhaft halten, weshalb der Hersteller ein Vollmetall-Hotend nennt. Lässt sich das nicht nachrüsten, ist ein Neukauf die sauberere Lösung.
Stabiler, schwerer Rahmen für ABS-Druck
Der Rahmen trägt Druckkopf und Bett und muss deren Bewegung ohne Schwingungen führen. QIDI nennt einen stabilen, schweren Rahmen als Voraussetzung für ABS. Ein einfacher Test zeigt die Steifigkeit: Bei ausgeschaltetem und kaltem Drucker den Druckkopf von Hand leicht bewegen und den Rahmen prüfen. Spürbares Spiel oder sichtbares Nachschwingen an den Achsen spricht gegen einen Umbau, weil ein geschlossener Bauraum die Mängel des Rahmens nicht ausgleicht.
Nachrüstung eines Gehäuses am offenen Drucker
Ein Gehäuse lohnt sich nur, wenn Hotend und Rahmen bereits passen. Vor dem Kauf sind drei Maße zu prüfen:
- Innenmaße, die den gesamten Bauraum und die Bewegungsfreiheit der Achsen abdecken
- Kabel- und Schlauchführung, damit keine Leitung in den Druckbereich gerät
- Zugang zu Bett und Düse für Kalibrierung und Wartung
Die konsultierten Quellen nennen keine Preise für Umbausätze, daher lässt sich der Kostenvergleich hier nicht belegen.
Entscheidungsregel:
- Neukauf, wenn das Hotend nicht aus Vollmetall besteht oder der Rahmen spürbar schwingt.
- Umbau, wenn Hotend und Rahmen passen und sich ein vollständig geschlossenes Gehäuse montieren lässt.
Typische Fehler beim ABS-Druck beheben
ABS reagiert empfindlich auf Temperaturunterschiede im Bauraum und auf Hitze in der Düse. Die drei häufigsten Fehlerbilder haben unterschiedliche Ursachen und brauchen daher jeweils eigene Gegenmaßnahmen.
Schichtspaltung und Risse zwischen den Lagen
Lösen sich einzelne Lagen voneinander oder laufen Risse quer durch das Bauteil, kühlt die frisch aufgetragene Schicht zu schnell ab, bevor sie mit der darunterliegenden verschmilzt. Offene Seiten oder Spalte lassen warme Luft entweichen und begünstigen genau diesen Fehler.
- Gehäuse vollständig schließen und Türen sowie Lüftungsspalte abdichten.
- Kammerheizung aktivieren, sofern der Drucker sie besitzt.
- Teilkühlgebläse nach den ersten 10 Schichten auf höchstens 20 bis 30 % begrenzen.
Stringing und Fadenbildung an der Düse
Stringing entsteht, wenn geschmolzenes Material bei Leerfahrten zwischen zwei Bereichen austritt und dünne Fäden zieht. Die Düsentemperatur ist dabei der wichtigste Stellhebel: Je höher sie im Richtwertbereich von 240 bis 270 °C liegt, desto dünnflüssiger wird das Filament und desto eher tropft es nach.
- Düsentemperatur schrittweise in Richtung des unteren Bereichswerts senken, bis die Schichthaftung leidet.
- Rückzug (Retraction) im Slicer anpassen und mit einem Testobjekt mit mehreren Abständen prüfen.
- Gehäuse geschlossen halten, damit das Teilkühlgebläse nicht die Temperaturführung stört.
Verstopfte Düse durch verbranntes Filament
Verbrannte Filamentreste setzen sich im Heizblock fest, wenn ABS über längere Zeit zu heiß in der Düse verweilt. Laut QIDI Tech (2026) liegt der Richtwert für die Düse bei 240–270 °C.
- Düse nach dem Druck reinigen und Filamentreste mechanisch entfernen.
- Bei festsitzendem Material einen Kaltzug (Cold Pull) durchführen, um die Düse von innen zu säubern.
- Nach längeren Pausen das Filament aus dem Hotend ziehen, bevor es dort weiter verkohlt.
Häufig gestellte Fragen
Reicht ein einfaches Gehäuse für ABS oder brauche ich eine beheizte Kammer?
QIDI Tech (2026) empfiehlt für ABS und ASA ein vollständig geschlossenes Gehäuse, möglichst mit aktiver Kammerheizung. Als Richtwert nennt der Hersteller etwa 60 °C in der Kammer.
Wann schalte ich das Teilkühlgebläse bei ABS ein?
Laut QIDI Tech (2026) bleibt das Teilkühlgebläse in den ersten 10 Schichten aus. Danach sollte es nicht mehr als 20 bis 30 % Leistung laufen. Zusätzlich rät der Hersteller zu einem Rand (Brim) oder einem Floß (Raft).
Verringert ein geschlossenes Gehäuse auch die Geruchsbelastung beim ABS-Druck?
Zu Emissionen, Grenzwerten und zur Wirkung von Filtern machen die konsultierten amtlichen Quellen keine Angaben. Der QIDI-Herstellerblog (2026) ist die einzige Quelle, die das Thema streift, und sie liefert keine Messwerte zur Geruchsreduzierung durch das Gehäuse.