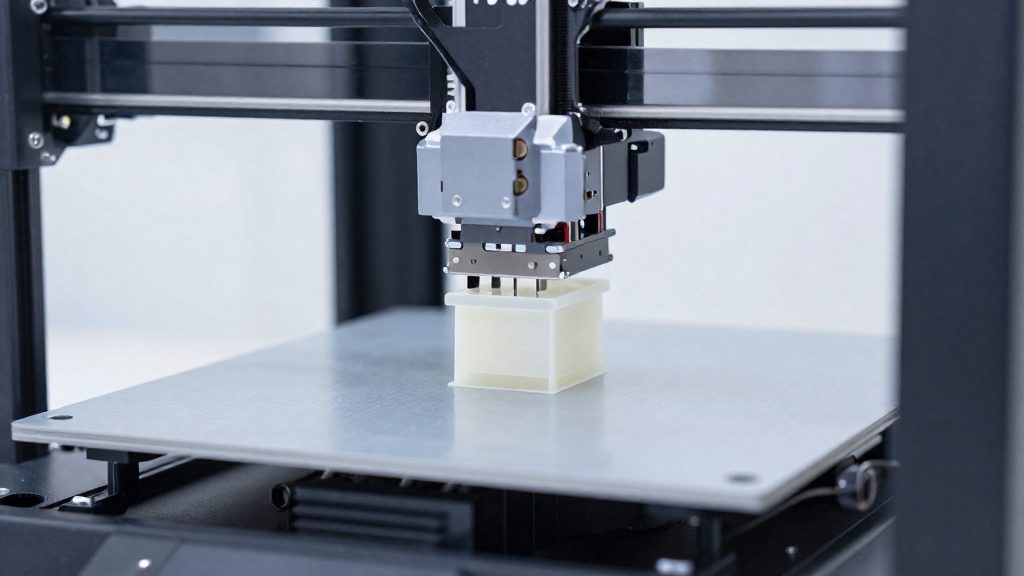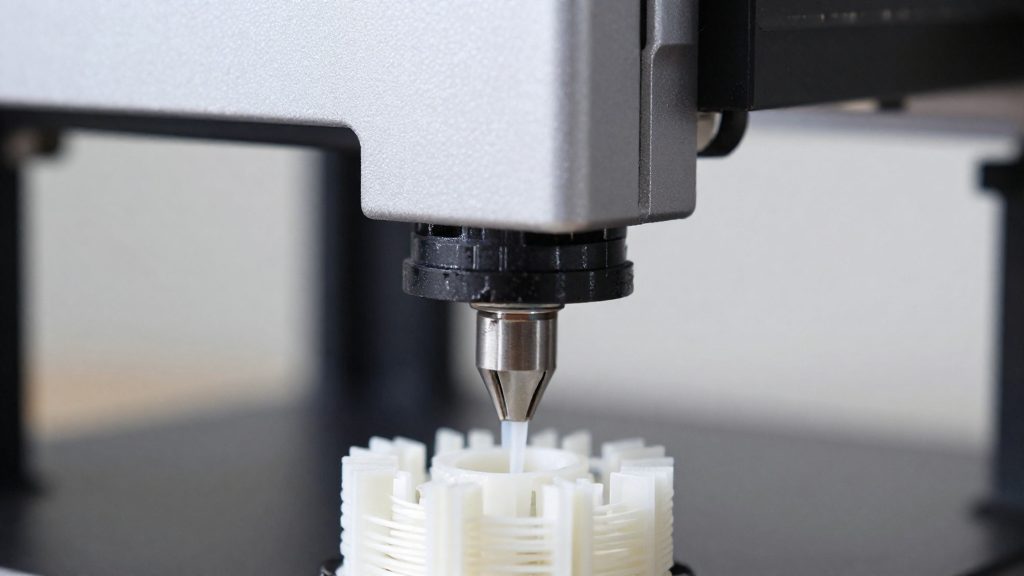
En una impresora 3D FDM doméstica, la diferencia estructural está en dónde se coloca el motor que empuja el filamento. En un extrusor Bowden, el motor queda separado del hotend y el filamento recorre un tubo hasta llegar a él. En un extrusor directo, el motor y el engranaje empujan el filamento desde el propio cabezal, cerca del hotend.
Extrusor directo y Bowden: ¿en qué se diferencian?
Ubicación del motor en cada sistema
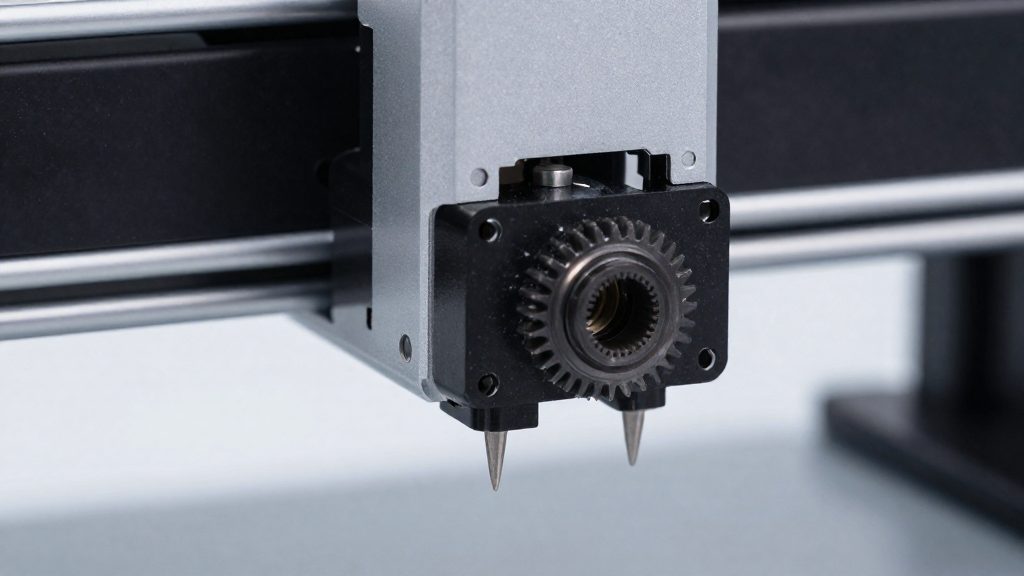
En el Bowden, el motor está separado del hotend. En el Bowden, el cabezal lleva el hotend, mientras que el motor y el mecanismo de empuje permanecen fijos en otra posición de la estructura. En el extrusor directo, el motor y el engranaje van montados sobre el cabezal, junto al hotend, lo que añade peso al conjunto móvil. Esta diferencia de ubicación determina qué parte del cabezal se mueve en cada caso.
Tubo PTFE: la guía del filamento en Bowden
En el sistema Bowden, un tubo PTFE conecta el mecanismo de empuje con el hotend y guía el filamento durante todo el trayecto. Con materiales blandos, el filamento tiende a doblarse dentro del tubo, lo que aumenta el riesgo de atasco.
Engranaje y hotend en el directo
En el extrusor directo no existe tramo de tubo entre el engranaje y el hotend. El engranaje empuja el filamento directamente cerca del hotend, lo que reduce el recorrido sin guía.
| Aspecto | Bowden | Extrusor directo |
|---|---|---|
| Posición del motor | Separado del hotend | Montado sobre el cabezal |
| Guía del filamento | Tubo PTFE hasta el hotend | Engranaje junto al hotend |
¿Qué sistema imprime más rápido?
La masa móvil del cabezal determina en buena medida hasta qué velocidad puede moverse la impresora sin perder precisión. Según la comparativa de 3DJake (2026), el Bowden es el sistema más rápido para imprimir materiales no flexibles, mientras que el extrusor directo es más lento, aunque retrae con más precisión.
Masa móvil y vibraciones a altas velocidades
En un extrusor directo, el motor de extrusión va montado sobre el cabezal, de modo que cada movimiento de los ejes arrastra también ese peso. Ese peso adicional puede provocar vibraciones cuando los ejes aceleran y frenan con brusquedad. Por eso, la masa añadida del directo puede limitar la velocidad a la que se imprime sin perder calidad.
Peso reducido del Bowden
En un Bowden, el motor queda separado del hotend y solo el tubo y el filamento acompañan al cabezal. Esto reduce el peso de las partes móviles, lo que permite velocidades de impresión más altas. Con menos masa que acelerar, el cabezal admite velocidades más altas.
Mayor par del motor en Bowden
El Bowden también cuenta con un motor de mayor par, según la misma comparativa. El par es la fuerza de giro que el motor entrega al engranaje de extrusión. El par es la fuerza de giro que el motor entrega al engranaje de extrusión.
En resumen de uso, el Bowden es la opción para piezas rápidas en materiales rígidos, y el directo queda para impresiones donde la velocidad es secundaria. Revisa el estado del tubo PTFE de forma periódica, sobre todo si imprimes con filamentos abrasivos.
¿Cuál es mejor para TPU y filamentos flexibles?
Para TPU y otros filamentos flexibles, el extrusor directo es la opción recomendada. Según 3DJake (2026), en materiales flexibles el directo es la elección clara, mientras que el Bowden solo compensa en impresiones rápidas con filamento rígido. La diferencia está en la distancia que recorre el filamento antes de llegar a la boquilla.
Por qué el Bowden se atasca con materiales blandos
En un Bowden, el motor está separado del hotend y el filamento avanza por un tubo hasta llegar a él. Con un filamento rígido, ese recorrido funciona bien. Con uno flexible, el material tiende a doblarse dentro del tubo en lugar de avanzar hacia la boquilla. Según Recreus (2021), cuanto más flexible es el material, mayor es la probabilidad de atasco en el tubo. El problema no depende de un solo ajuste, sino de la rigidez del filamento que se le pide al extrusor.
Empuje directo cerca del hotend
El extrusor directo empuja el filamento justo encima del hotend, así que el tramo sin apoyo es casi nulo y el material no tiene espacio para doblarse. Recreus (2021) lo considera el sistema ideal para flexibles por esta razón. El precio de esta ventaja está en el cabezal: al llevar el motor encima, aumenta su masa.
| Criterio con filamento flexible | Bowden | Directo |
|---|---|---|
| Posición del motor | Separado del hotend | Sobre el cabezal, junto al hotend |
| Tramo de filamento sin apoyo | Largo, dentro del tubo | Mínimo |
| Riesgo de doblado | Alto | Bajo |
| Masa del cabezal | Menor | Mayor |
Retracción: por qué cambia según el extrusor
La retracción consiste en que el motor recoge el filamento antes de un desplazamiento en vacío, para reducir la salida de material por el hotend. La distancia necesaria depende del tipo de extrusor, porque el recorrido que recorre el filamento hasta el hotend determina cuánta holgura hay que compensar.
Holgura creada por la fricción del tubo
En una impresora Bowden, el motor está separado del hotend y el filamento avanza por un tubo PTFE. Según 3Dnatives (2023), la fricción de ese tubo crea una holgura en el recorrido del filamento. La holgura creada por la fricción del tubo exige que la retracción en Bowden sea más larga.
Retracciones largas en Bowden
El tubo alarga el recorrido del filamento, así que el valor de retracción debe compensar esa holgura. Ajusta la distancia de retracción en el laminador partiendo del perfil de tu propia máquina, porque el valor depende de la longitud y la fricción de tu tubo. Un valor pensado para un extrusor directo quedará corto en un Bowden.
Retracciones casi nulas en directo
En un extrusor directo apenas existe holgura que compensar. Por eso el directo requiere retracciones casi nulas, con valores muy cortos. 3DJake (2026) indica además que el extrusor directo suele necesitar poco ajuste de retracción.
Mantenimiento y desgaste del tubo PTFE
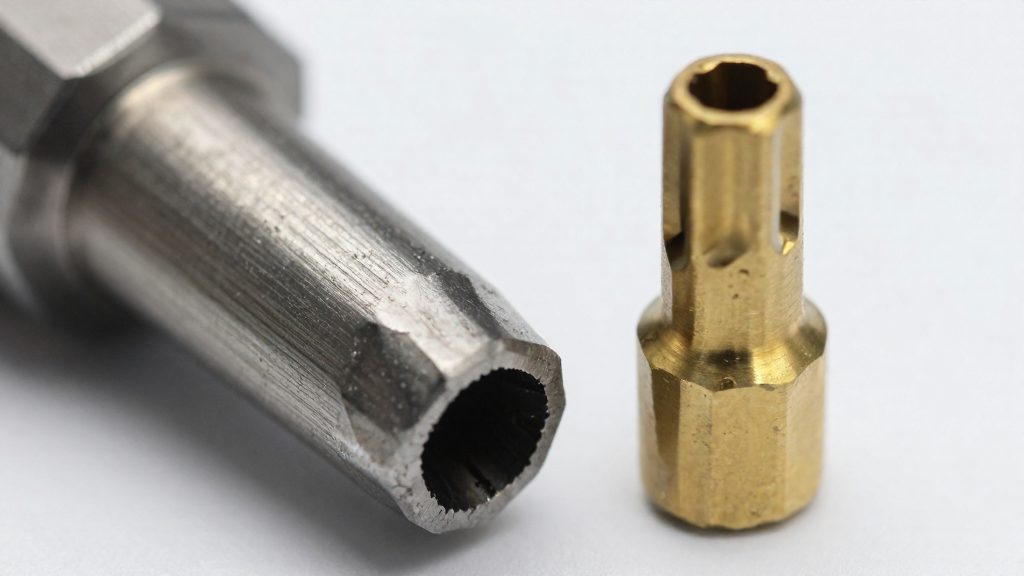
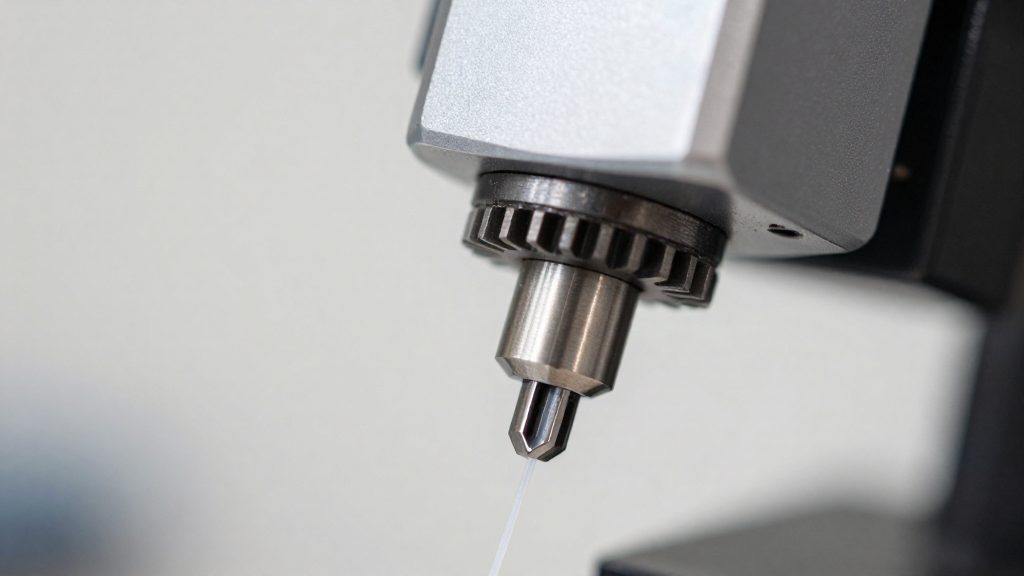
En una impresora con sistema Bowden, el filamento recorre un tubo PTFE desde el extrusor, situado sobre el chasis, hasta el hotend. Según 3Dnatives (2023), los filamentos abrasivos desgastan ese tubo. Ejemplos habituales de esta familia son los filamentos cargados con fibra de carbono o de vidrio.
Filamentos abrasivos y desgaste del PTFE
El desgaste se produce por fricción: el filamento roza contra la pared interior del tubo en cada movimiento de extrusión, y el material del tubo se pierde de forma gradual. Como el tubo actúa como guía continua entre el extrusor y el hotend, cualquier zona dañada deja de guiar el filamento con la regularidad necesaria.
Para reducir el problema en la práctica:
- Antes de imprimir con un material abrasivo, comprueba el estado del tubo.
- Después de cada impresión con material abrasivo, revisa visualmente los extremos del tubo y su zona central.
- Si el tubo muestra desgaste visible, sustitúyelo antes de volver a imprimir.
Efecto del desgaste en la extrusión
3Dnatives (2023) describe como consecuencia directa el daño al tubo PTFE del sistema Bowden. Ante un flujo irregular tras usar material abrasivo, conviene revisar el tubo, sin descartar otras causas.
¿Qué extrusor conviene para empezar?
La elección entre extrusor directo y Bowden depende sobre todo del filamento que vayas a imprimir con más frecuencia y de si tu prioridad es la velocidad o la capacidad de manejar materiales blandos.
Elección según el filamento principal
El tipo de filamento es el criterio que más pesa en la decisión. Si tu uso habitual es PLA, PETG o ABS en formatos rígidos, ambos extrusores funcionan bien y la diferencia está en el rendimiento.
| Filamento principal | Extrusor recomendado | Motivo según las fuentes |
|---|---|---|
| Flexibles (TPU) | Directo | Menor riesgo de atasco; el filamento no se dobla en un tubo |
| Rígidos (no flexibles) sin flexibles | Bowden | Mayor velocidad y cabezal más ligero |
Criterio de velocidad frente a flexibilidad
La regla práctica es sencilla: si tu prioridad es imprimir piezas rígidas en menos tiempo, el Bowden tiene ventaja; si tu prioridad es la fiabilidad con materiales blandos, el directo compensa la pérdida de velocidad.
Bowden para impresión rápida sin flexibles
El Bowden tiene sentido cuando imprimes casi exclusivamente materiales rígidos. Según 3DJake (2026), ofrece un motor con más par y es más sencillo de mantener que el directo, dos ventajas prácticas para uso diario.