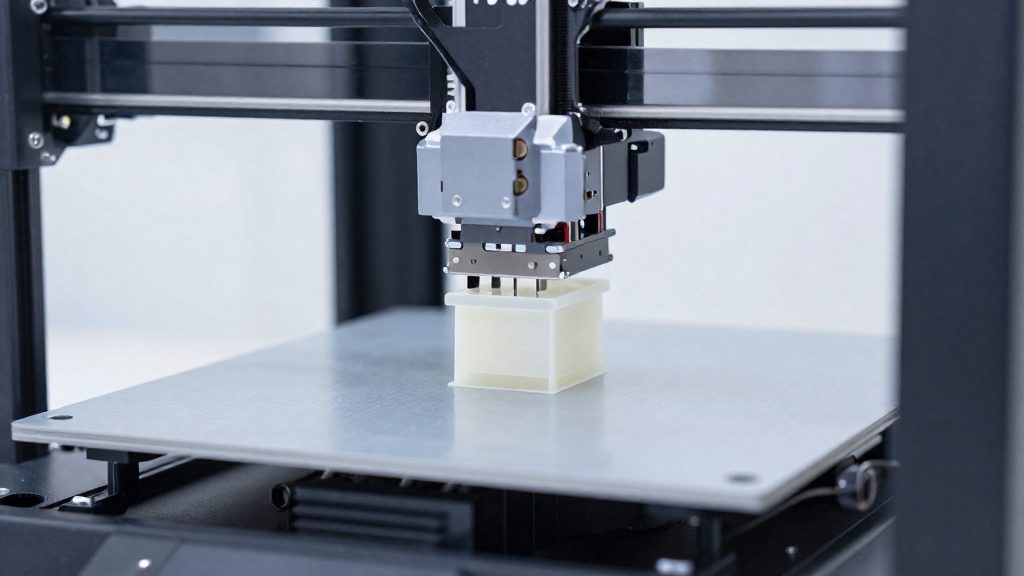
El ABS se contrae al enfriarse, y Prusa recomienda una cámara cerrada: si el aire alrededor de la pieza está mucho más frío que la cama, cada capa se enfría a un ritmo distinto. Esa diferencia genera tensiones internas que levantan las esquinas de la pieza, un defecto llamado warping. Mantener un entorno térmico estable reduce esas tensiones.
¿Por qué el ABS necesita una cámara cerrada?
Contracción y gradiente térmico
El ABS es un polímero que reduce su volumen al pasar de fundido a sólido. Cada capa se deposita caliente y, al enfriarse, se encoge. Como la capa nueva se apoya sobre una capa que ya se contrajo, aparecen tensiones en el plano de la pieza.
El problema se agrava por el gradiente térmico, es decir, la diferencia de temperatura entre la zona superior, recién depositada, y la zona inferior, pegada a la cama caliente. Si el aire ambiente está frío, la cara exterior de la pieza pierde calor mucho más rápido que su interior, y la contracción deja de ser uniforme.
Prusa Research (2026) marca la cámara cerrada como «recomendada» para el ABS. Una explicación habitual es que, cuanto menor es la diferencia entre el aire y la pieza, menor es la contracción desigual.
Por qué las capas se separan de la cama
Cuando la contracción supera la adherencia de la primera capa, los bordes se levantan de la superficie. La base permanece más cerca de la temperatura de la cama, mientras que las capas superiores se enfrían y tiran hacia dentro. El resultado son esquinas despegadas, y en piezas más altas pueden aparecer grietas entre capas.
Las piezas grandes y alargadas sufren más este efecto, porque la longitud de cada capa ofrece más recorrido a la contracción. Un modelo pequeño y compacto suele deformarse menos, aunque el mismo material y la misma impresora se usen en ambos casos.
Qué temperaturas pide el ABS
Para el ABS, según Prusa Research (2026), la boquilla debe trabajar entre 230 y 255 °C y la cama entre 95 y 110 °C. Son valores de partida orientativos de Prusa; conviene consultar también las indicaciones del fabricante de tu bobina y de tu impresora.
| Parámetro | Rango indicado | Amplitud del rango |
|---|---|---|
| Boquilla | 230-255 °C | 25 °C |
| Cama | 95-110 °C | 15 °C |
Cómo elegir un valor dentro del rango
Un valor fijo no sirve para todas las impresoras ni para todas las bobinas. Dentro de cada rango, el método práctico es imprimir una prueba de calibración, como una torre de temperatura, que cambie la temperatura de la boquilla por tramos a lo largo de una sola pieza. Luego se compara cada tramo en tres aspectos:
- Calidad de capa: busca tramos con hilos finos, sin burbujas ni brillo excesivo, y cuidado con el goteo o los hilos entre piezas.
- Adhesión entre capas: un valor demasiado bajo deja capas que se separan con facilidad al doblar la pieza de prueba.
- Precisión de los detalles: un valor demasiado alto suele redondear esquinas y emborronar los puentes.
Para la cama, el ajuste se hace de forma distinta. Si la primera capa no se queda fija, o si las esquinas de la pieza se levantan durante la impresión, sube la temperatura de la cama poco a poco, sin salir del rango indicado por el fabricante, y comprueba el resultado con una pieza de la misma geometría.
El margen de ajuste es el dato útil de estos rangos. Estos rangos dejan margen para ajustar según la bobina, pero conviene probar cada cambio con una pieza de prueba.
¿Una cámara cerrada basta para evitar las emisiones?
No por sí sola. Según Frontiers in Toxicology (2022), en un estudio sobre impresoras 3D con filamento ABS en un lugar de trabajo, la exposición a las emisiones se redujo mucho al aislar las impresoras en un espacio cerrado. No conviene asumir un porcentaje concreto de reducción.
Lo que el estudio midió en el aire fue lo siguiente:
| Contaminante | Dato medido |
|---|---|
| Partículas ultrafinas (CMD de 30 nm) | Aumentaron durante la impresión y volvieron al nivel de fondo al terminar |
| COV totales | Entre 1,93 y 4 ppm |
| Formaldehído | Entre 2,5 y 21,7 ppb |
Las ultrafinas son el dato más claro sobre el momento de la exposición: se concentran mientras la impresora trabaja y desaparecen de la medición cuando termina la impresión. Aislar las impresoras en un espacio cerrado se asoció con una menor exposición.
Los COV y el formaldehído son compuestos que no se capturan solo por aislamiento. El estudio los reporta en el aire del lugar de trabajo. No se puede asumir que la cámara proteja a la persona que está en la sala.
El estudio no cuantifica la protección que ofrece la cámara frente a estos compuestos.
Cámara pasiva o calefactada
Una cámara pasiva es un recinto cerrado sin fuente de calor propia. Retiene el calor que genera la propia impresión, de modo que la temperatura del aire interior sube según avanza la pieza y depende de la carga térmica de la máquina. Una cámara calefactada añade un elemento de calentamiento que regula activamente la temperatura ambiente del interior, por lo que puede alcanzar y mantener un valor objetivo antes y durante la impresión.
| Característica | Cámara pasiva | Cámara calefactada |
|---|---|---|
| Origen del calor | Calor generado por la impresión | Elemento calefactor integrado y calor de la impresión |
| Control de la temperatura | No regulado; varía con la carga térmica | Regulación activa del aire interior |
| Inicio de la impresión | Parte de la temperatura de la sala | Puede precalentarse antes de empezar |
Cómo aprovechar cada tipo
Con una cámara pasiva, el procedimiento consiste en:
- Cerrar todas las puertas y paneles antes de iniciar la impresión.
- Dejar que la máquina trabaje unos minutos para que el calor se acumule en el interior.
- Evitar corrientes de aire procedentes de ventanas o ventiladores de la sala.
Con una cámara calefactada, conviene:
- Activar el calentamiento del recinto antes de cargar la pieza.
- Confirmar en el panel de la impresora que la temperatura interior ha llegado al valor configurado.
- Mantener la puerta cerrada durante toda la impresión, ya que cada apertura interrumpe la regulación.
Filtración y ventilación en casa
Para una impresora ABS en una habitación, la medida práctica es extraer el aire de la cámara hacia el exterior y, si no es posible, filtrarlo antes de devolverlo a la habitación. Según Frontiers in Toxicology (2022), aislar las impresoras en un espacio cerrado redujo mucho la exposición a sus emisiones, Como el estudio no mide la ventilación, conviene combinar la cámara con una buena extracción como medida de prudencia.
Extracción hacia el exterior
- Conecta la salida del ventilador a un conducto que descargue fuera de la vivienda.
- Usa el tramo más corto y recto posible, porque cada codo o alargamiento reduce el caudal de extracción.
- Asegúrate de que el aire de reposición entre por otra abertura de la habitación. Sin entrada de aire, la extracción pierde eficacia.
Filtros de carbón activo y HEPA
Un filtro HEPA retiene partículas, mientras que el carbón activo retiene vapores orgánicos. Un filtro HEPA retiene partículas y el carbón activo retiene vapores orgánicos. Sigue las indicaciones de tu fabricante de filtros y cambia los cartuchos con la frecuencia que indique.
Ubicación de la impresora en la habitación
- Coloca la impresora lejos de la cama y del puesto de trabajo donde pasas más tiempo.
- Ponla cerca de la salida de extracción para que el aire evacuado no atraviese la zona donde respiras.
- Deja espacio libre alrededor del ventilador y de las rejillas para que el flujo no se bloquee.
¿Qué impresora con cámara cerrada elegir para ABS?
Para ABS conviene elegir una impresora FDM con cámara cerrada. Al comparar modelos, hay que fijarse en tres datos: el nombre exacto del modelo, su volumen de impresión útil y su temperatura máxima de boquilla y cama. El volumen determina el tamaño de las piezas que puedes imprimir de una sola vez, y las temperaturas máximas determinan si la máquina alcanza los valores que pide tu filamento.
Entre los modelos con cámara cerrada que se usan en la impresión doméstica figuran la Prusa Core One, de Prusa Research, y la Bambu Lab X1 Carbon, de Bambu Lab. Para estos modelos, el volumen útil y las temperaturas máximas hay que tomarlos de la ficha técnica oficial de cada fabricante.
Antes de comprar, revisa en esa ficha:
- El nombre exacto del modelo y su revisión de hardware.
- El volumen útil indicado por el fabricante, en milímetros, como ancho × fondo × alto.
- La temperatura máxima de boquilla y la de cama, para compararlas con el rango de tu filamento.
- Si la cámara cerrada viene de serie o se vende como accesorio.
Ajustes de adhesión, velocidad y ventilador contra el warping
El warping aparece cuando las esquinas de la pieza se despegan de la cama durante la impresión. Los ajustes de adhesión y de laminado actúan sobre la base de la pieza antes de que la contracción del material tire de ella. Para estos parámetros conviene partir de las recomendaciones del fabricante de tu impresora y ajustar con pruebas sencillas.
Adhesión a la cama
- Superficie limpia: limpia la cama con alcohol isopropílico antes de cada impresión. Los restos de grasa de los dedos reducen la adherencia de la primera capa.
- Adhesivo auxiliar: una capa fina de barra de pegamento o laca para cama ofrece una superficie que sujeta mejor el ABS. Aplícala de forma uniforme y deja que se seque antes de iniciar la impresión.
- Si la primera capa se levanta en zonas concretas, revisa que la altura de la boquilla sea uniforme en toda la cama antes de cambiar otros parámetros.
Velocidad y ventilador en las primeras capas
- Velocidad reducida: imprime la primera capa más despacio que el resto de la pieza. El material se deposita con más calma y se fija mejor a la superficie.
- Ventilador apagado o al mínimo: durante las primeras capas, evita que el aire de refrigeración incida directamente sobre la base. Un enfriamiento rápido en la zona de contacto favorece que los bordes se levanten.
- Activación progresiva: sube la potencia del ventilador a medida que la pieza gana altura, para que las capas superiores solidifiquen sin deformarse.
Borde de adhesión (brim)
- El brim es una banda plana que se imprime alrededor de la pieza, en contacto con la cama. Aumenta la superficie de agarre sin modificar la geometría de la pieza.
- Resulta especialmente útil en piezas con poca superficie de contacto, como bases estrechas o figuras altas y delgadas.
- Al terminar, retíralo con una espátula fina o un cutter. Deja que el borde tenga una anchura suficiente para sujetar la pieza, pero que pueda separarse sin arrancar material de la base.
Preguntas frecuentes
¿Es obligatorio usar cámara cerrada para imprimir ABS?
No. Prusa Research (2026) la marca como recomendada, no como requisito. Sin cerramiento, la impresión depende sobre todo de que el aire de la sala se mantenga estable y sin corrientes.
¿Imprimir ABS en casa supone algún riesgo para la salud?
Un estudio de Frontiers in Toxicology (2022) midió partículas ultrafinas que aumentaron durante la impresión y regresaron al nivel de fondo al terminar. Ese mismo estudio observó que aislar la impresora en un espacio cerrado redujo mucho la exposición a estas emisiones.
¿Qué temperaturas debo configurar en el laminador para el ABS?
Según Prusa Research (2026), la boquilla debe trabajar entre 230 y 255 °C y la cama entre 95 y 110 °C. Conviene partir de la parte baja de cada rango y subir solo si la primera capa no se adhiere bien.