Una pieza se despega de la cama cuando la fuerza que tiende a separarla supera la adherencia de la primera capa. Con frecuencia, esa fuerza procede de la contracción del plástico al enfriarse, y el despegue suele empezar por una esquina o por una zona concreta de la base. Antes de cambiar cualquier ajuste de la impresora, conviene identificar dónde se levanta primero la pieza, porque cada patrón apunta a una causa física distinta.
¿Por qué se despega la pieza de la cama?
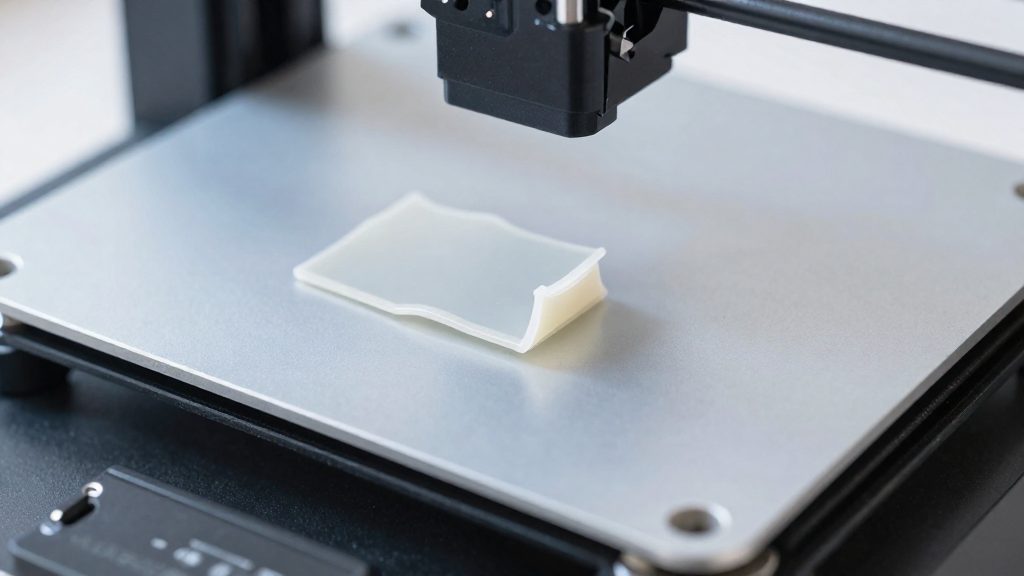
Fuerzas de tensión que levantan las esquinas
El warping es la causa más habitual del despegue en piezas grandes. Según 3Dnatives (2020), el plástico se contrae al enfriarse y esa contracción tira de las esquinas hacia arriba. El artículo cita una contracción de casi un 1,5 % en ABS impreso a 230 °C.
Esa tensión se acumula a lo largo de las capas. El warping es más frecuente en piezas grandes, aunque la fuente no afirma que la contracción sea mayor en ellas. Cuando supera la adherencia de la primera capa, la esquina se separa y el despegue avanza hacia el centro. Las fuentes asocian este problema sobre todo con ABS, nailon y PEEK.
Superficie de contacto y adhesión inicial
La adherencia depende del área que la primera capa ocupa sobre la superficie de impresión. Una base estrecha ofrece menos superficie para resistir la tensión de contracción, por lo que una pieza alta con apoyo reducido se despega antes que una pieza de base ancha.
La superficie también debe estar en buen estado. Prusa Research (2026) advierte que una lámina irregular o con restos de impresiones anteriores provoca despegues, porque la primera capa deja de apoyarse de forma uniforme.
Síntomas visibles
| Síntoma | Causa probable | Contexto según las fuentes |
|---|---|---|
| Esquinas levantadas | Contracción térmica (warping) | Piezas grandes de ABS, nailon o PEEK |
| Despegue localizado | Lámina irregular o con restos de impresiones anteriores | Zonas donde la primera capa pierde contacto |
| Pieza desplazada | Pérdida de agarre en la primera capa durante la impresión | Cualquier material con adherencia insuficiente |
Limpieza de la cama y primera capa
La primera capa se fija mejor cuando la lámina está libre de grasa. Las huellas dactilares, los aceites de la piel y los restos de impresiones anteriores forman una película que impide que el plástico se adhiera. Según Prusa Research (2026), el limpiador recomendado para la superficie de impresión es el alcohol isopropílico al 90 %.
Procedimiento antes de cada impresión
- Humedece un paño limpio y sin pelusas con alcohol isopropílico al 90 %.
- Frota la superficie y deja que se seque por completo antes de imprimir.
- Sujeta la lámina por los bordes para no volver a dejar huellas.
Riesgos de las soluciones diluidas
Prusa advierte que las soluciones de menor concentración pueden contener productos químicos y aceites inadecuados. Esos aceites inadecuados pueden dejar residuos en la lámina y reducir el agarre de la primera capa. Por eso conviene limitarse al alcohol al 90 % y no usar mezclas caseras o de baja concentración.
Lavado con lavavajillas y agua tibia
Si la adhesión empeora con el tiempo, Prusa aconseja lavar la lámina con unas gotas de lavavajillas y agua tibia. Las instrucciones evitan la inmersión en agua caliente.
| Situación | Acción recomendada |
|---|---|
| Superficie con grasa o huellas | Alcohol isopropílico al 90 % |
| Adhesión que empeora con el tiempo | Unas gotas de lavavajillas con agua tibia |
| Lámina sumergida en agua caliente | No recomendado, según Prusa |
Las fuentes consultadas no indican que se deba pasar alcohol después del lavado, así que la limpieza con lavavajillas se usa como tratamiento de recuperación y no como paso previo a cada impresión.
¿Cómo ajustar el Z-offset y la nivelación?
La distancia entre la boquilla y la lámina en la primera capa determina si el plástico se aplasta lo suficiente para adherirse. Si la boquilla está demasiado alta, el filamento no agarra y la pieza se despega. Si está demasiado baja, la boquilla raspa la superficie y el material se acumula. Antes de tocar cualquier ajuste, 3Dnatives (2020) recomienda limpiar la boquilla y la base, porque los restos alteran la medida real de la separación.
Nivelación manual frente a Z-offset por software
La nivelación de la cama corrige la inclinación de la lámina respecto al cabezal, normalmente con los tornillos inferiores. El Z-offset desplaza la altura de la boquilla desde el firmware o el menú de la impresora, sin mover la cama. Ambos actúan sobre la misma distancia, por lo que conviene corregir primero la inclinación y después afinar el desplazamiento.
| Ajuste | Qué modifica | Cuándo usarlo |
|---|---|---|
| Nivelación manual | Inclinación de la cama mediante tornillos | Una esquina imprime más alta o más baja que las demás |
| Z-offset | Altura de la boquilla respecto a la cama | La primera capa está separada o aplastada en toda la superficie |
| Bed Level Correction | Compensación de alturas de la lámina | Lámina irregular o con restos de impresiones anteriores |
Prusa Research (2026) describe la corrección de nivelación de cama como la solución permanente frente a una lámina irregular.
Comprobación de la primera capa tras cada ajuste
Tras cada cambio, imprime solo la primera capa o una pieza de prueba sencilla y observa el resultado:
- Las líneas deben fundirse entre sí, sin huecos ni hilos sueltos.
- Si la boquilla raspa y arrastra material, aumenta la distancia en pequeños incrementos.
- Si las líneas no se pegan y se levantan, reduce la distancia en pequeños incrementos.
- Repite la prueba hasta obtener una capa uniforme en toda la superficie.
El sentido del ajuste depende del firmware de cada impresora, así que confirma en el menú de tu modelo qué valor corresponde a cada dirección.
Temperatura y velocidad de la primera capa
La adhesión a la cama se decide en la primera capa. Si el filamento no se fija a la superficie en esos primeros milímetros, la pieza puede despegarse aunque el resto de la impresión sea correcto. Dos parámetros influyen directamente: la velocidad de impresión de esa capa y la temperatura de la cama calefactora.
Reducir la velocidad en las tres primeras capas
Según Prusa Research (2026), conviene reducir la velocidad al 75 % durante las tres primeras capas. Este ajuste se aplica solo a la primera fase de la impresión, de modo que el resto de la pieza mantenga su velocidad normal. En el laminador, lo más práctico es crear un ajuste de velocidad específico para la primera capa, en lugar de bajar la velocidad global. 3Dnatives (2020) también recomienda bajar la velocidad de la primera capa, aunque sin indicar un porcentaje.
Subir la temperatura de la cama con materiales que se adhieren mal
Cuando el material se adhiere mal, Prusa Research (2026) propone subir la temperatura de la cama entre 5 y 10 °C. Es un ajuste acotado: no sustituye a una cama bien nivelada ni a una superficie limpia. 3Dnatives (2020) sugiere usar la cama calefactora cerca de la temperatura de transición vítrea del material. Las fuentes consultadas no indican esa temperatura para cada filamento, así que debe buscarse en la ficha técnica del fabricante.
Para aplicar ambos cambios en orden:
- Reduce la velocidad de la primera capa al 75 % y mantén ese valor durante las tres primeras capas.
- Si la pieza sigue sin fijarse, sube la temperatura de la cama 5 °C.
- Si hace falta más margen, sube hasta 10 °C en total.
¿Cuándo usar brim, raft o pegamento?
Según Prusa Research (2026), el primer paso para mejorar la adhesión es activar brim en PrusaSlicer, que aumenta la superficie de contacto de la primera capa. Los adhesivos vienen después. La elección depende sobre todo del material y de la superficie que la pieza tiene en contacto con la lámina.
Brim antes que adhesivos
Activar Brim es la opción preferente porque no requiere productos adicionales. Solo aporta superficie de agarre a la primera capa, así que resulta útil cuando la base de la pieza es estrecha o tiene pocos puntos de apoyo.
Materiales que requieren barra de pegamento
La barra de pegamento tiene base PVA. Prusa Research (2026) la recomienda para los materiales de la siguiente tabla:
| Material | Recomendación de adhesión |
|---|---|
| PLA | Normalmente no hace falta |
| PETG, ABS, ASA | Barra de pegamento |
| Nailon, PC, PET | Barra de pegamento |
| Flexibles | Barra de pegamento |
Raft y piezas con warping
El warping hace que las esquinas se levanten y que la pieza llegue a despegarse. Para estos casos, la misma fuente recomienda activar Edge o Raft en el software. Las fuentes consultadas no especifican el grosor ni la separación del raft.
Warping según el material: lo que se sabe del ABS
El efecto depende del material, aunque las fuentes consultadas solo cuantifican el caso del ABS.
ABS: el material más propenso
Según 3Dnatives (2020), el ABS impreso a 230 °C presenta una contracción térmica de casi un 1,5 %. Esa diferencia entre la capa caliente y la capa ya enfriada es lo que levanta las esquinas.
La fuente describe la mayor frecuencia del warping en piezas grandes, pero no afirma que la contracción sea mayor en esas piezas.
PLA y PETG: datos insuficientes
Las fuentes consultadas no especifican el porcentaje de contracción del PLA ni del PETG, así que no es posible compararlos con el ABS en cifras.
Cómo actuar según el material
- ABS y piezas grandes: prioriza una cama calefactora cerca de la temperatura de transición vítrea, según 3Dnatives (2020).
Cómo retirar la pieza sin dañar la lámina
Retirar la pieza sin dañar la superficie depende de cuánto se adhiere el material a la lámina. Según Prusa Research (2026), PETG, ABS y ASA pueden adherirse tanto al PEI liso que llegan a dañarlo, por lo que con estos materiales conviene extremar la precaución al despegar.
Riesgo de dañar la lámina por adhesión excesiva
Cuando la pieza queda muy pegada, forzarla con una espátula puede arrancar el recubrimiento o dejar la superficie doblada. Para evitarlo, sigue estos pasos:
- Espera a que la cama se enfríe por completo antes de retirar la pieza.
- Si la lámina es flexible, dóblala ligeramente para que la pieza se separe desde el borde.
- Desliza la espátula en paralelo a la superficie, sin hacer palanca contra la lámina.
- Trabaja desde una esquina o un borde de la pieza, nunca desde el centro.
Acetona: solo en PEI liso y con frecuencia limitada
La acetona es el disolvente que Prusa Research (2026) asocia con el PEI liso, y lo recomienda aproximadamente una vez al mes cuando la adhesión empeora con el tiempo. Su uso no es una rutina de retirada de piezas, sino un mantenimiento periódico de la superficie.
Si tu lámina no es lisa, la retirada debe hacerse solo con los pasos mecánicos descritos arriba, sin disolventes.