Para retirar soportes sin romper la pieza, hay que esperar a que se enfríe por completo y usar herramientas que apliquen fuerza controlada. Las roturas aparecen cuando la unión con el soporte es más fuerte que la zona del modelo que la sostiene, así que conviene decidir antes de imprimir cómo se retirarán los apoyos. La orientación, la distancia en Z y el tipo de soporte elegidos en el laminador determinan buena parte del esfuerzo posterior.
Por qué se rompen las piezas al quitar soportes
El esfuerzo de retirada se concentra en puntos de contacto pequeños. Si el modelo tiene paredes finas o voladizos, la pieza tiene menos masa para absorber esa tensión y puede fracturarse, arrancar material o quedar con marcas profundas.
Cuando se tira del soporte en paralelo a la superficie, actúa como una palanca sobre la pared. En FDM, las capas se unen por adhesión entre ellas, por lo que la pieza resiste peor la flexión perpendicular a esas capas. Las zonas más expuestas son:
- Bordes y esquinas donde el soporte termina en un punto de contacto reducido.
- Paredes finas junto a los soportes, que pueden ceder antes que el propio soporte.
- Detalles salientes como dientes, orificios pequeños o nervaduras.
Esperar al enfriamiento completo
Según Xometry (2026-04-28), la pieza debe enfriarse por completo antes de quitar los soportes. Esta condición se aplica a cualquier método de retirada, así que el enfriamiento va siempre antes que cualquier otro paso. La misma fuente recomienda usar guantes frente a bordes cortantes y al calor residual de la cama.
Cuándo aplicar calor suave
Con la pieza fría, los soportes de PLA que se resisten pueden recibir calor suave como ayuda. Los soportes también pueden retirarse sin calor, así que el calor debe reservarse para las uniones que no se separan con herramientas. Si el soporte de PLA sigue firme tras intentar retirarlo con herramientas de fuerza controlada, se puede aplicar calor suave como ayuda antes de insistir con más fuerza.
Herramientas para quitar soportes
Xometry recomienda alicates, cortadores o espátulas para aplicar fuerza controlada, un cúter para recortar restos pequeños y pinzas para las piezas diminutas junto a paredes finas. El objetivo es separar el soporte sin transmitir tensión a la superficie del modelo. Antes de elegir herramienta, conviene identificar si el soporte es de árbol, celosía o lineal.
Alicates, cortadores y espátulas
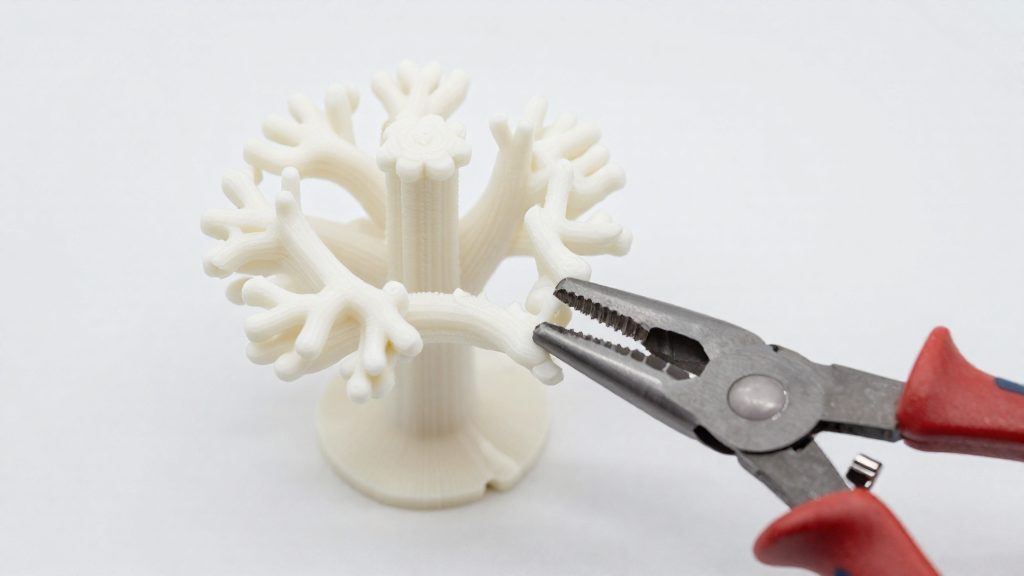
Los alicates permiten sujetar el soporte y aplicar fuerza controlada. Los cortadores resultan más prácticos cuando el soporte es grueso, porque seccionarlo es más controlable que arrancarlo. En soportes de árbol con pocos puntos de contacto basta un alicate fino.
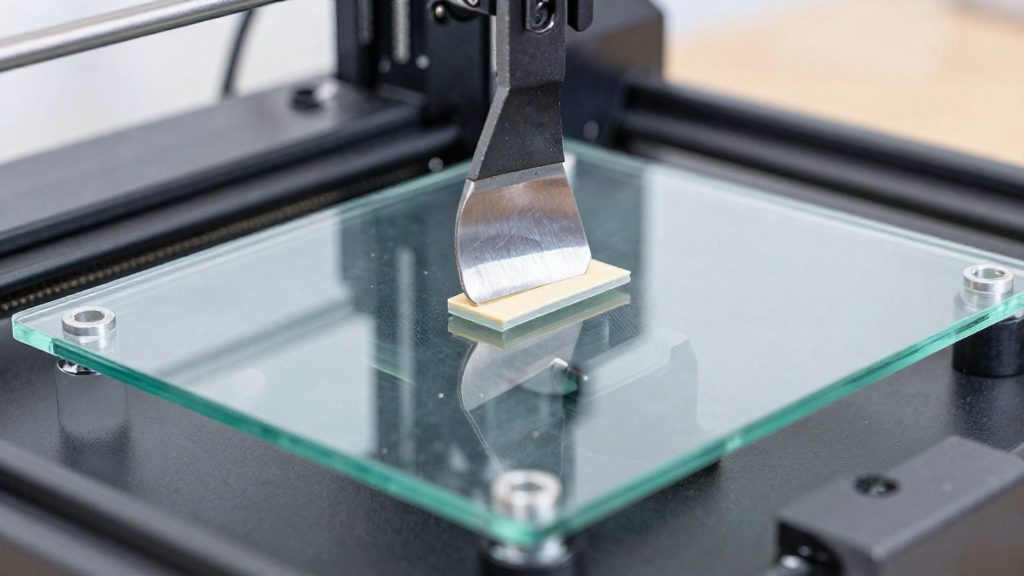
Los soportes planos forman una lámina continua entre la cama y un voladizo. Una espátula fina se introduce por el borde de la lámina y se levanta por tramos, en lugar de hacer palanca en un solo punto.
Cúter y pinzas
El cúter sirve para cortar el resto del soporte en huecos estrechos donde los alicates no caben. Conviene mover la herramienta lentamente y alejar la mano de la pieza para que un resbalón no alcance el modelo.
Las pinzas de punta fina son adecuadas para piezas pequeñas junto a paredes finas, porque sujetan solo el soporte. Así se reduce el riesgo de doblar la pared adyacente.
Ajustes del laminador que facilitan la retirada
La orientación de la pieza influye directamente en el trabajo posterior. Según 3D Natives (2025-02-28), orientar la pieza reduce el trabajo de retirada. Conviene buscar una posición en la que las superficies funcionales o visibles queden hacia arriba o apoyadas limpiamente sobre la cama, y comparar en la vista previa del laminador cuántos voladizos quedan soportados en cada orientación.
La distancia en Z controla cuánto se adhiere la estructura al modelo. Según Xometry (2026-04-28), aumentarla debilita la adhesión y permite separar los soportes sin dañar los detalles de la superficie. Conviene ajustarla de forma gradual y comprobar en cada prueba que el soporte siga sujetando los voladizos.
Tipos de soporte y dificultad de retirada
Los soportes de árbol generan menos puntos de contacto y se retiran con más facilidad que los de celosía, según Dassault Systèmes (3DS) (2022). Los tres tipos principales se comportan así:
| Tipo | Dificultad de retirada | Efecto en la superficie |
|---|---|---|
| Lineal | La más difícil | Puede dañar la superficie al arrancarse |
| Celosía | Puede ser difícil | Deja marcas en la pieza |
| Árbol | Más fácil que la celosía | Menos puntos de contacto |
Los soportes lineales aseguran la impresión, pero su retirada exige más cuidado porque son los más difíciles de quitar. Elegir soportes de árbol cuando la geometría lo permite reduce el número de zonas de contacto que hay que separar.
Soportes solubles: PVA, HIPS y AquaSys 180
Los soportes solubles evitan la retirada mecánica. Según 3D Natives (2025-02-28), PVA, HIPS y AquaSys 180 se disuelven en agua o en un disolvente, por lo que no hace falta arrancarlos a mano. Antes de sumergir la pieza, conviene confirmar en la ficha técnica del filamento qué medio requiere cada material.
Imprimir con soportes solubles exige una impresora con dos cabezales de extrusión: uno deposita el material de la pieza y el otro el de soporte. Sin segundo cabezal, habrá que usar soportes del mismo material y retirarlos a mano.
Lijado de las zonas de contacto
Según Dassault Systèmes (3DS) (2022), después de retirar los soportes se pueden lijar las zonas de contacto. El proceso avanza de lo grueso a lo fino: primero se eliminan los restos con un grano medio y después se suavizan las marcas con un grano más fino. Conviene limpiar el polvo entre pasadas para comprobar el resultado.
Presionar con fuerza sobre paredes delgadas puede deformar la pieza o eliminar detalles, así que el lijado debe hacerse con movimientos suaves y cortos. Las superficies curvas se trabajan mejor con una lija flexible o un taco de esponja para no crear planos.
Conclusión
Quitar soportes sin romper la pieza depende de tres decisiones: dejar enfriar el modelo por completo, elegir herramientas que apliquen fuerza controlada y preparar el laminador con la orientación, la distancia en Z y el tipo de soporte adecuados. Estas pautas se refieren a la impresión FDM.
Preguntas frecuentes
¿Sirve el mismo procedimiento para soportes de resina?
Las pautas de esta sección se refieren a la impresión FDM.
¿Se puede cambiar la distancia en Z después de imprimir?
No. La distancia en Z entre soporte y modelo se define en el laminador antes de imprimir. Si la pieza ya está impresa, ese ajuste no sirve para ella y solo se aplica en las siguientes impresiones.
¿Qué hacer con los restos de soporte que quedan en la superficie?
Según Dassault Systèmes (3DS) (2022), después de retirar los soportes se pueden lijar las zonas de contacto. Un cúter sirve para recortar restos pequeños.