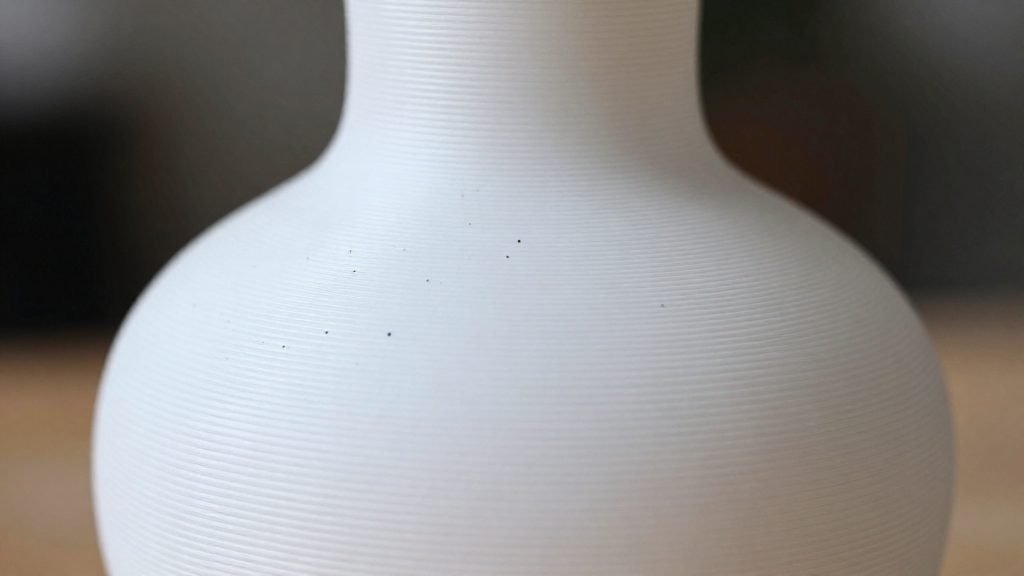
Los puntos negros en el PLA son manchas oscuras y puntuales que aparecen en la superficie de la pieza impresa. Según SelfCAD (2024), se atribuyen al filamento quemado: si el material permanece demasiado tiempo en un hotend caliente sin extruirse, se carboniza y sale incrustado en la pieza. Es un defecto visual localizado, no un cambio general de color.
¿Qué son los puntos negros en el PLA?
Los puntos negros son restos de filamento carbonizado que quedan adheridos a la superficie. Se presentan como pequeñas marcas oscuras y aisladas, y se distinguen de un tono oscuro uniforme porque se concentran en zonas concretas de la pieza.
Las causas citadas en la misma fuente son el polvo y los residuos del filamento o de la impresora que se funden en el hotend, los hotends con fugas por mal sellado y las boquillas sucias u obstruidas con residuo quemado antiguo.
Para diferenciarlos de otros defectos superficiales del PLA, conviene observar tres rasgos:
- Forma: manchas puntuales y aisladas, no líneas continuas ni bandas.
- Color: tono oscuro o negro concentrado, no una variación cromática repartida por toda la superficie.
- Ubicación: aparecen en puntos concretos de la pieza, no de forma homogénea.
¿Por qué aparecen manchas negras al imprimir?
Según SelfCAD (2024), las manchas negras en piezas de PLA tienen cuatro causas citadas: quemado del filamento, residuos de polvo o material, fugas en el hotend y boquilla sucia u obstruida. Las cuatro causas se sitúan en el filamento, la impresora o el hotend.
Las cuatro causas y su origen
| Causa | Qué ocurre | Componente implicado |
|---|---|---|
| Quemado | El filamento se carboniza si permanece mucho tiempo en un hotend caliente sin extruir | Filamento, dentro del hotend |
| Residuo | Polvo y restos del filamento o de la impresora se funden en el hotend | Filamento e impresora |
| Fugas | El hotend está mal sellado | Hotend |
| Boquilla sucia u obstruida | Queda residuo quemado antiguo en la boquilla | Boquilla del hotend |
Relación entre filamento y hotend
El filamento aporta el material que se quema y los residuos que se funden, pero es el hotend quien los transforma. Cuando contiene polvo, ese polvo se funde con el resto del plástico. Parte de ese material fundido puede quedar adherido a la boquilla. Con el tiempo, el residuo quemado antiguo acumulado allí vuelve a salir mezclado con el plástico nuevo y termina visible en la pieza.
El hotend también interviene por sí mismo: una unidad con fugas por mal sellado forma parte de las causas citadas, de modo que un problema de sellado puede sumarse a la contaminación procedente del filamento. Por eso, al diagnosticar una mancha negra, conviene revisar ambos componentes y no solo el rollo de material.
Filamento quemado y temperatura excesiva
Un punto negro en una pieza de PLA suele indicar que una porción de filamento se ha carbonizado dentro del hotend. SelfCAD (2024) atribuye este defecto al calor sostenido: el filamento que permanece en una boquilla caliente sin extruirse se quema y el residuo negro acaba apareciendo en la superficie de la pieza.
Permanencia prolongada sin extrusión
El PLA no se quema de forma instantánea al entrar en la zona de fusión. El problema aparece cuando el material queda inmóvil dentro del hotend mientras la boquilla mantiene la temperatura. Durante esa permanencia sin extrusión, el polímero de la cámara sigue expuesto al calor sin avanzar, y es en ese material estancado donde se forma la carbonización que luego se desprende en forma de puntos.
Rango típico de impresión
El rango típico de impresión del PLA es de 190 a 220 °C. Trabajar dentro de esa franja es el punto de partida para evitar el quemado, .
Riesgo de quemado por encima de 220 °C
Por encima de 220 °C, el riesgo de quemar el filamento aumenta. Ese margen de temperatura se suma al efecto de la permanencia sin extrusión: cuanto más alta es la temperatura y más tiempo el material se mantiene parado, mayor es la probabilidad de que aparezcan puntos negros. Si las piezas de PLA presentan este defecto, la primera acción es comprobar que la temperatura de boquilla configurada en el laminador o en el panel de la impresora se sitúa dentro del rango de 190 a 220 °C.
Polvo y suciedad en el filamento
El polvo y los residuos llegan al hotend por dos vías: el filamento que se carga en la impresora y la suciedad acumulada en su interior. Según SelfCAD (2024), estas partículas se funden dentro del hotend y terminan en la pieza como puntos negros de PLA.
Residuos presentes en el filamento
El filamento puede llegar con polvo o partículas adheridas a su superficie. Al pasar por el extrusor, esas partículas avanzan junto al plástico hacia la zona caliente. Cualquier partícula que alcance esa zona se funde junto con el material y queda integrada en el flujo de extrusión.
Suciedad acumulada dentro de la impresora
La contaminación no procede solo del carrete. Los restos que se acumulan en la impresora pueden depositarse en el recorrido del filamento y llegar después al hotend. Antes de atribuir un defecto al material, conviene revisar la zona de entrada del filamento y el tramo de extrusión para localizar esa acumulación.
Partículas que se funden en el hotend
El mecanismo es directo: una partícula entra en la zona de fusión, se funde y se mezcla con el PLA extruido.
Hotend con fugas o boquilla sucia
Un hotend con fugas o una boquilla obstruida por residuo son dos de las causas de puntos negros en piezas de PLA. Según SelfCAD (2024), estos defectos también se atribuyen al filamento quemado y al polvo que se funde en el hotend, pero las dos causas de este apartado dependen del estado físico del conjunto de extrusión. En ambos casos, restos oscuros acaban depositándose en la capa que la impresora está formando.
Hotend con fugas por mal sellado
Un sellado deficiente en el hotend permite que el material escape por puntos donde no debería. Esas pequeñas acumulaciones se queman con el calor y terminan apareciendo en la superficie de la pieza. Antes de limpiar nada, revisa visualmente la zona de unión entre el bloque calefactor y la boquilla en busca de restos oscuros o de material que sale sin que la impresora esté extruyendo. Si detectas una fuga, desconecta la impresora de la corriente, deja enfriar el hotend por completo antes de tocarlo y sigue el manual del fabricante para revisar o reensamblar el montaje antes de volver a imprimir.
Boquilla obstruida por residuo quemado antiguo
El residuo quemado que queda en la boquilla se acumula con el tiempo y dificulta el paso del material. Para retirarlo, calienta la boquilla a la temperatura de impresión y elimina el material sobrante con un cepillo metálico pequeño o un paño. Trabaja sobre la punta mientras está caliente, con movimientos cortos y controlados para no dañar el orificio de salida, y con mucho cuidado: la boquilla estará a la temperatura de impresión (entre 190 y 220 °C) y puede causar quemaduras graves, así que evita tocarla con los dedos y usa pinzas y protección resistente al calor.
Residuo acumulado que produce puntos negros en la pieza
Cuando el residuo se acumula en la boquilla, cada extrusión puede arrastrar fragmentos carbonizados que se depositan sobre la capa. Estos puntos aparecen de forma irregular en la superficie y se distinguen del color del PLA por su tono oscuro. Si los puntos se repiten en varias piezas seguidas, inspecciona la boquilla antes de modificar los parámetros de impresión, ya que el origen suele estar en el propio conjunto de extrusión.
¿Cómo limpiar la boquilla con un cold pull?
El cold pull, también llamado «atomic pull», consiste en calentar la boquilla, empujar filamento a través de ella y tirar de él mientras se enfría, para arrastrar los residuos adheridos en su interior. SelfCAD (2024) lo recomienda como complemento a la limpieza mecánica de la punta, no como sustituto.
Antes de empezar, hay que tener a mano lo siguiente:
- Un cepillo metálico pequeño o un paño.
- Un trozo de filamento PLA, preferiblemente del mismo tipo que se está imprimiendo.
El procedimiento, en orden, es:
- Calentar la boquilla a la temperatura de impresión del PLA.
- Retirar el sobrante visible de la punta con el cepillo metálico o el paño, mientras el material todavía está blando.
- Empujar el filamento a través de la boquilla para que el plástico fundido se mezcle con el residuo que queda dentro.
- Apagar el calentamiento y, mientras la boquilla baja de temperatura, tirar del filamento en línea recta con firmeza.
- Revisar el extremo extraído. Si sale con restos oscuros o partículas, repite el proceso con un trozo nuevo hasta que salga limpio.
Conviene hacer la extracción en una sola tirada continua, sin soltar el filamento a medio enfriado, porque así el residuo queda atrapado en el filamento y sale con él. Al finalizar, verifica que el canal de la boquilla no haya quedado parcialmente obstruido antes de volver a imprimir.
Cómo prevenirlos en el día a día
Prevenir los puntos negros en el PLA exige controlar tres factores: el tiempo que el material permanece caliente sin avanzar, la entrada de polvo en el circuito y la acumulación de residuo en la boquilla.
Vigilar el tiempo en caliente sin extruir
El tiempo en caliente sin extruir es la causa a la que se atribuye el quemado del filamento, y se agrrava por encima de 220 °C. Cuando una impresión se detiene por un fallo, una pausa o un error, el hotend sigue a temperatura y el filamento que queda dentro puede carbonizarse. Si la impresión se interrumpe, evita dejar el hotend caliente sin uso durante mucho tiempo, ya que la fuente atribuye el quemado a la permanencia prolongada del filamento en un hotend caliente sin extruir. Ten cuidado: la boquilla y el bloque calefactor están muy calientes y pueden causar quemaduras.
| Hábito | Riesgo que reduce |
|---|---|
| Apagar el calentamiento al terminar o detectar una pausa | Carbonización por tiempo sin extruir |
| Actuar pronto ante fallos o errores de impresión | Filamento quemado en la pieza |
Evitar que polvo y residuos lleguen al filamento
Guarda las bobinas cerradas en su bolsa o en una caja, y no las dejes expuestas en la zona de impresión. Mantén la superficie de trabajo y el entorno de la impresora limpios, y retira el polvo acumulado antes de empezar una nueva impresión.
Limpiar la boquilla antes de que acumule residuo quemado
Repite la limpieza de la boquilla con regularidad, antes de que el residuo se endurezca y se acumule.
Preguntas frecuentes
¿Cómo sé si el punto negro es quemado o un residuo del hotend?
Un punto negro aislado y localizado suele deberse a filamento carbonizado que permaneció demasiado tiempo en el hotend caliente sin extruirse. Si el defecto aparece en distintos puntos sin relación con una pausa, revisa la boquilla por residuos acumulados de impresiones anteriores.
¿Por qué la temperatura de impresión influye en que aparezcan manchas?
Según SelfCAD (2024), el PLA se imprime normalmente entre 190 y 220 °C, y por encima de 220 °C aumenta el riesgo de quemar el filamento. Mantener la temperatura dentro de ese rango reduce la probabilidad de que el material se degrade en la boquilla.
¿Cómo limpio la boquilla si sospecho que tiene restos quemados?
Calienta la boquilla a la temperatura de impresión del PLA y retira el material sobrante con un cepillo metálico pequeño o un paño, siempre con pinzas y protección resistente al calor. El cold pull (atomic pull) también es un método recomendado por SelfCAD (2024) para arrastrar los residuos mientras la boquilla se enfría.