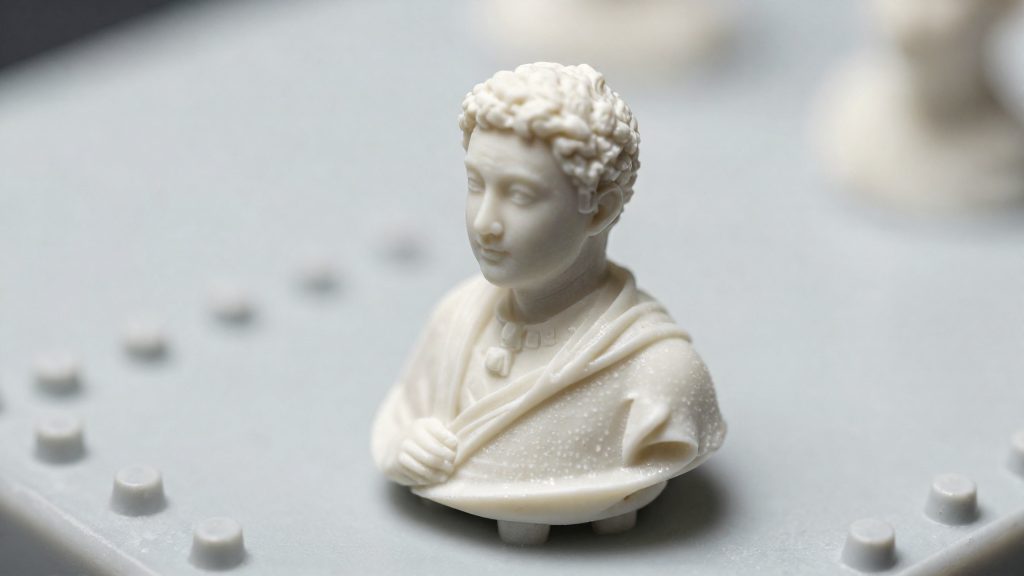
Para la mayoría de piezas, la altura de capa determina cuánto detalle vertical conserva la impresión. Cuanto menor es el valor, más finas son las franjas que forma el filamento al apilarse. Elegir una capa baja mejora el acabado, pero aumenta el número de capas por pieza, y ese es el compromiso que conviene calibrar según el uso.
¿Qué altura de capa da más detalle?
La resolución vertical depende directamente de la altura de capa. El eje Z avanza en pasos de ese valor, de modo que cada capa define un escalón. Al reducir la altura, esos escalones son más pequeños y la pieza reproduce mejor los cambios de altura de los modelos con relieves finos, como texto grabado o gradaciones suaves.
Efecto escalera en superficies curvas
En superficies inclinadas o curvas, cada capa se desplaza sobre la anterior y forma un escalón visible. Según 3DNatives (2025), con más capas, es decir, capas más bajas, el efecto escalera se reduce. Con capas más altas hay menos capas en total y la impresión termina antes, pero los escalones se notan más. Para piezas con curvas visibles, como carcasas o figuras, bajar la altura de capa es el ajuste más directo para suavizar el contorno.
Visibilidad de las líneas entre capas
Las líneas entre capas son la huella visual de la altura de capa. Las capas altas dejan líneas más marcadas, mientras que las capas bajas las atenúan. Por eso, en piezas decorativas o con superficies lisas, la altura de capa suele ser el primer parámetro que se revisa cuando el acabado no es el esperado.
El compromiso es directo: cada reducción de altura aumenta el número de capas que el cabezal deposita, mientras que la resolución vertical y el suavizado de curvas mejoran. Elegir la altura adecuada consiste en decidir qué prioriza la pieza, si el acabado visible o la funcionalidad del conjunto.
El límite del 80 % de la boquilla
La altura de capa debe ser inferior al 80 % del diámetro de la boquilla, según la regla que PrusaSlicer aplica como referencia (Prusa Research, 2026). Para una boquilla de 0,4 mm, el máximo es de unos 0,32 mm. Esa cifra fija el techo antes de cualquier ajuste de detalle.
Cómo calcular el techo
- Mide o consulta el diámetro de la boquilla instalada en tu impresora.
- Multiplica ese diámetro por 0,8. Con una boquilla de 0,4 mm: 0,4 × 0,8 = 0,32 mm.
- Introduce en el laminador una altura de capa inferior a ese resultado.
Excepción de la primera capa
La primera capa no sigue necesariamente el mismo criterio. Los perfiles originales de Prusa usan 0,20 mm como altura de la primera capa para favorecer la adhesión a la cama, lo que queda por debajo del techo de 0,32 mm del ejemplo.
Qué implica quedarse por debajo del techo
Cuanto más baja es la altura de capa, más tiempo tarda la impresión. Por eso, dentro del límite, conviene elegir el valor más alto que cumpla el objetivo de la pieza y no fijar siempre el mínimo posible.
FDM o resina: ¿qué resolución esperar?
La altura de capa es el factor que más define la resolución vertical de una impresora 3D doméstica. Las FDM de escritorio suelen trabajar con alturas de unas 100 micras (0,1 mm), mientras que las impresoras de resina SLA pueden bajar a unas 30-50 micras, según 3DNatives (2026). Ambos valores son rangos habituales de cada tecnología, no garantías para cualquier pieza.
| Tecnología | Altura de capa citada | Capas por milímetro (cálculo) |
|---|---|---|
| FDM de escritorio | Unas 100 micras (0,1 mm) | Unas 10 |
| Resina SLA | Entre 30 y 50 micras | Entre 20 y 33 |
La comparación muestra que la resina ofrece entre 2 y 3,3 veces más capas por milímetro que una FDM con capas de 100 micras. Por eso, si la pieza necesita detalle fino, conviene elegir la altura más baja que tu impresora maneje con estabilidad.
En resina, el límite inferior de 30 micras da más margen para piezas con relieves pequeños.
La comparación se limita a la resolución vertical.
¿Cuánto tiempo cuesta bajar de 0,1 mm?
La altura de capa es el factor principal del tiempo de impresión, y el coste temporal crece de forma directa con el número de capas. Según 3DNatives (2026), reducir a la mitad la altura de capa duplica el tiempo de impresión. Pasar de 0,2 mm a 0,1 mm, por tanto, multiplica por dos la duración de una pieza, y bajar de 0,1 mm vuelve a multiplicarla por dos al llegar a 0,05 mm.
El tiempo sigue al número de capas
El tiempo de impresión no depende de la altura de la pieza por sí sola, sino del número total de capas que la impresora debe depositar. Cada capa añade un ciclo completo de movimiento, extrusión y enfriamiento, así que más capas significan más tiempo aunque el volumen sea el mismo. La siguiente tabla aplica esa relación a una pieza de 10 mm de altura, con cálculos derivados de la regla de que dividir la altura de capa por dos duplica el tiempo:
| Altura de capa | Capas en una pieza de 10 mm | Tiempo relativo |
|---|---|---|
| 0,2 mm | 50 | 1× (referencia) |
| 0,1 mm | 100 | 2× |
| 0,05 mm | 200 | 4× |
Coste de bajar desde 0,1 mm
Una resina SLA a 0,05 mm tiene aproximadamente el doble de capas que una FDM a 0,1 mm, y a 0,03 mm tiene algo más de tres veces más. Por debajo de 0,1 mm en FDM, el tiempo sigue la misma regla: cada vez que se divide la altura de capa por dos, el tiempo se duplica (4× a 0,05 mm respecto a 0,2 mm). Conviene estimarlo a partir del número de capas.
Bajar la altura tiene un límite práctico: cada reducción aumenta el tiempo sin cambiar el volumen de material. Por eso conviene reservar alturas finas para piezas donde el detalle vertical justifique la espera, y usar alturas más altas para prototipos o piezas funcionales.
Boquilla más fina para el detalle en XY
El diámetro de boquilla determina el ancho del cordón de material que la impresora deposita en cada pasada horizontal. Una boquilla más fina extruye un cordón más estrecho, así que los contornos, los agujeros pequeños y los relieves finos pueden reproducirse con más precisión en el plano X-Y. Cada parámetro actúa sobre un eje distinto, pero no son independientes: la altura de capa debe ser inferior al 80 % del diámetro de la boquilla, así que una boquilla más fina también reduce la altura de capa máxima posible.
Para el detalle horizontal, el factor que actúa directamente es la boquilla. La de 0,4 mm es la medida de referencia en la mayoría de impresoras FDM de escritorio, y una boquilla más fina permite definir elementos más pequeños que una estándar no puede resolver con limpieza.
Diferencia entre detalle en XY y en Z
El detalle se divide en dos ejes, cada uno controlado por un parámetro distinto:
- Eje Z (altura de capa): controla la resolución vertical y el tiempo de impresión.
- Ejes X e Y (boquilla): controlan la finura de los contornos y de los detalles horizontales. Reducir la altura de capa no estrecha el cordón, así que no mejora por sí sola un contorno pequeño.
Si las líneas aparecen en las caras verticales, la solución está en la altura de capa; si lo que falla es un agujero o un borde fino en el plano horizontal, el cambio de boquilla es el que tiene efecto.
Altura de capa variable
Cambiar la altura de capa dentro de una misma pieza permite imprimir el detalle con más precisión y ganar velocidad en el resto del modelo.
Cambio de altura según zona del modelo
El método consiste en dividir mentalmente la pieza en tramos según su geometría. En las zonas con detalle fino se asigna una altura baja y en las partes planas o poco visibles, una altura mayor. La mayoría de laminadores incluye una herramienta de altura variable que permite definir esos tramos sin modificar el resto de la pieza.
Zonas curvas con capas más finas
Las superficies curvas son las que más se benefician de una altura reducida. La práctica habitual es reservar la altura fina para la cara curva visible, como un perfil redondeado o un relieve, y mantener una altura mayor en las caras rectas.
Las zonas planas o paredes rectas sin requisitos visuales son, por tanto, las candidatas naturales a una altura mayor.
Transiciones entre alturas distintas
La transición es el punto donde la altura cambia de un tramo a otro. Lo más seguro es situarla en una zona sin superficies superiores visibles, para evitar una línea de cambio sobre una cara importante.
Capas sólidas y perímetros con capas finas
Según Prusa Research (2026), una pared con capas finas necesita más capas sólidas superiores para alcanzar el mismo grosor que con capas altas, y el mínimo recomendado para evitar hundimientos es de tres capas superiores sólidas. Esa cifra es el punto de partida, pero el número real depende de cuánto espesor sólido quieres conseguir con la altura de capa que estés usando.
Mínimo de tres capas superiores sólidas
Las tres capas sólidas superiores forman el techo de la pieza. Si la superficie superior tiene menos capas sólidas, el material de relleno queda debajo sin soporte suficiente y la superficie puede hundirse o mostrar huecos. Prusa Research (2026) recomienda este mínimo como referencia general.
Más capas sólidas con capas finas
La regla práctica es sencilla: espesor sólido = número de capas × altura de capa. Con capas más finas, cada capa aporta menos espesor, así que hacen falta más capas para llegar al mismo grosor de techo.
| Altura de capa | Capas para ≈1 mm sólido | Espesor resultante |
|---|---|---|
| 0,32 mm | 3 | 0,96 mm |
| 0,20 mm | 5 | 1,00 mm |
| 0,10 mm | 10 | 1,00 mm |
Para mantener el mismo espesor, con capas de 0,10 mm necesitas más del triple de capas sólidas que con capas de 0,32 mm. En el laminador, este valor se ajusta en el número de capas superiores (top layers), no en el porcentaje de relleno.
Prevención de hundimientos en la superficie
El hundimiento aparece cuando el techo carece de espesor sólido suficiente sobre el relleno. Para evitarlo:
- Calcula el número de capas superiores con la fórmula anterior antes de laminar.
- Si reduces la altura de capa, sube el número de capas superiores en la misma proporción.
- Revisa la superficie superior tras imprimir una pieza de prueba; si aparecen huecos o zonas blandas, añade capas.
Cómo calibrar y validar tu valor
La validación consiste en fijar primero la primera capa en 0,20 mm, imprimir una pieza de prueba con superficies curvas y detalles pequeños a dos alturas candidatas, y revisar el resultado antes de lanzar la pieza final. Así confirmas la altura elegida con un coste de material y tiempo reducido.
Fijar la primera capa en 0,20 mm
En tu laminador, deja la primera capa en 0,20 mm y cambia solo la altura de capa del cuerpo de la pieza. Así separas dos variables: la adhesión inicial no cambia cuando pruebas la altura de detalle.
Imprimir una pieza de prueba para detalle fino
Usa un modelo con una superficie curva suave, una arista afilada y un relieve pequeño, y córtalo en el laminador con dos alturas de capa distintas: 0,10 mm y 0,20 mm son candidatos válidos.
| Altura de capa | Referencia | Qué observar |
|---|---|---|
| 0,10 mm | Límite típico de FDM de escritorio | Escalera en la curva y definición de la arista |
| 0,20 mm | Altura intermedia, más rápida | Diferencia de detalle frente a 0,10 mm |
Imprime las dos piezas en el mismo lote de filamento y con la misma orientación. Si cambias algo más entre ambas, el resultado deja de ser comparable.
Comprobación visual del resultado final
Inspecciona la superficie curva con luz rasante. Si la pieza de prueba muestra escalones que afectan al encaje o a la estética, baja la altura de capa; si el detalle ya se resuelve bien, conserva la altura más alta.