¿Qué son las ondas en las paredes de una impresión 3D?
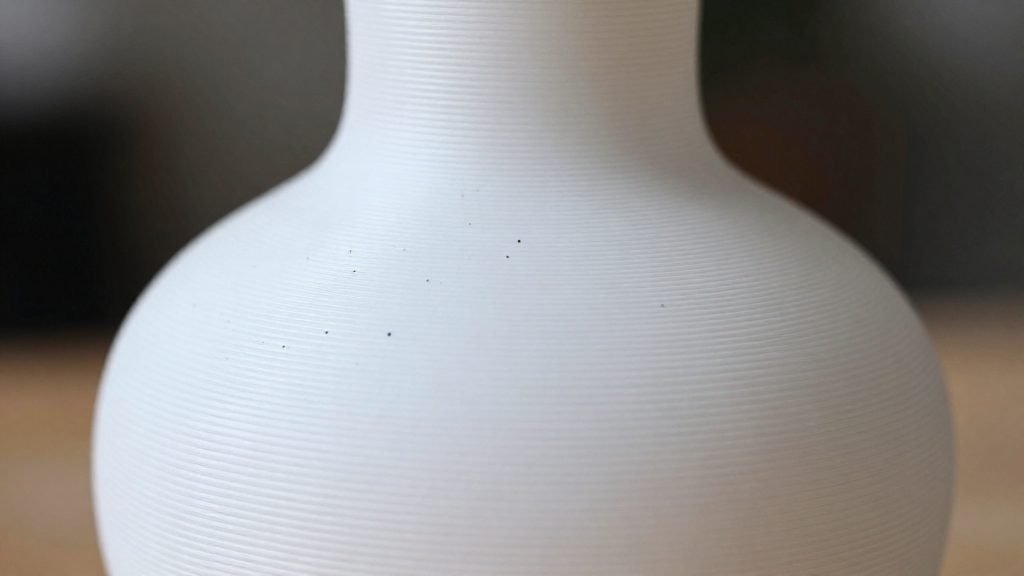
Las ondas en las paredes de una impresión 3D son defectos superficiales de piezas FDM que aparecen cuando el cabezal vibra durante el movimiento. Se manifiestan de dos formas: como réplicas débiles de detalles impresos (ghosting) o como ondulaciones regulares en las paredes exteriores (ringing). Distinguir ambos defectos permite interpretar la pieza antes de tocar parámetros.
Réplicas débiles de detalles impresos (ghosting)
El ghosting produce copias tenues de un borde o de un detalle fino, como una esquina, un hueco o una letra, que aparecen cerca del original. La copia es más débil que el detalle real y se repite en la zona contigua a él. Según 3Dnatives (2022-12-27), este fenómeno tiene su origen en vibraciones del cabezal.
Ondulaciones regulares en paredes exteriores (ringing)
El ringing deja ondulaciones paralelas en las paredes exteriores de la pieza, con un patrón que se repite a lo largo del contorno. 3DSourced (2023-10-26) lo asocia, entre otros factores, a la falta de amortiguación y a un marco o una tornillería flojos.
Cómo diferenciar ambos defectos
| Criterio | Réplica de detalle (ghosting) | Ondulación de pared (ringing) |
|---|---|---|
| Ubicación | Junto a bordes y detalles finos | Paredes exteriores de la pieza |
| Aspecto | Copia débil del detalle original | Ondas regulares sobre la superficie |
| Fuente de referencia | 3Dnatives (2022-12-27) | 3DSourced (2023-10-26) |
Como regla de lectura, si la copia aparece junto a un detalle concreto, se trata de ghosting. Si las ondas aparecen en las paredes exteriores, sobre todo tras esquinas y cambios de dirección, es más probable que sea ringing; la ubicación sola no basta para confirmarlo.
¿Por qué aparece el ringing en tu impresora?
Las ondas en las paredes aparecen cuando el cabezal vibra mientras deposita material y esa vibración se transmite a la pieza. Según 3DSourced (2023), el ringing tiene causas mecánicas y de configuración que suelen sumarse: marco o tornillería flojos, falta de amortiguación, correas sueltas, muelles de nivelación flojos, velocidades altas, aceleración y jerk elevados, cabezal pesado.
Vibraciones del cabezal como origen del ghosting
El cabezal es la parte móvil de la impresora, y cada cambio de sentido lo somete a una fuerza que puede hacerlo oscilar antes de quedar estable. Si la estructura no absorbe esa oscilación, la vibración queda grabada en la pared como una serie de ondas repetidas. Cuando la impresora está inestable, el efecto aumenta porque la energía de la vibración no se disipa. Según las fuentes, el origen está en las vibraciones del cabezal.
Velocidad, aceleración y jerk elevados
Estos tres parámetros determinan con qué brusquedad se mueve el cabezal:
| Factor | Qué hace el cabezal | Efecto en la pared |
|---|---|---|
| Velocidad excesiva | Recorre cada segmento a gran ritmo | Vibración sostenida a lo largo del trazo |
| Aceleración alta | Cambia de velocidad con rapidez al arrancar y frenar | Impulsos que generan ondas al inicio y final de cada trazo |
| Jerk alto | Cambia de velocidad de forma repentina entre segmentos | Sacudidas que se reflejan como ondas irregulares |
Modelos con cambios de dirección bruscos
Según 3DSourced (2023), los modelos con cambios de dirección bruscos también favorecen el ringing. Las piezas con esquinas cerradas, cambios de sentido frecuentes o geometrías con giros pronunciados obligan al cabezal a frenar y acelerar en poco recorrido. Esto concentra las vibraciones en zonas concretas de la pieza. Si las ondas aparecen solo en ciertas paredes del modelo, la geometría es un punto que conviene revisar junto con los ajustes de movimiento.
Ajustes del laminador: velocidad, aceleración y jerk
El laminador traduce cada movimiento del cabezal en órdenes para los motores. La velocidad, la aceleración y el jerk determinan con qué fuerza cambia de dirección el cabezal, y por tanto cuánta vibración llega al marco. Ajustar estos valores es una de las opciones para reducir el ghosting y el ringing sin tocar el hardware, aunque conviene revisar antes la mecánica.
Velocidad media para PLA
Para PLA o ABS, 3Dnatives (2022) indica una velocidad media de 50 a 60 mm/s. Es la velocidad media que indica la fuente como referencia para estos materiales. Si aparecen réplicas débiles de los detalles impresos, Si aparecen réplicas débiles de los detalles impresos, 3DSourced (2023-10-26) aconseja reducir la velocidad en incrementos pequeños, no de golpe, y comprobar el resultado tras cada cambio.
Velocidad de los movimientos sin extrusión
Los desplazamientos sin extrusión (travel) son los movimientos en vacío entre dos zonas de impresión. Aunque no depositan material, generan la misma vibración que los movimientos impresos si se ejecutan a alta velocidad. 3Dnatives recomienda reducir también su velocidad, además de la de impresión.
Aceleración y jerk
La aceleración indica cuánto tarda el cabezal en alcanzar la velocidad programada, y el jerk define el cambio instantáneo de velocidad permitido entre dos segmentos. Los valores altos hacen que el cabezal frene y arranque de forma más abrupta, lo que agrava el ringing en piezas con cambios de dirección bruscos. El jerk limita el cambio brusco de velocidad permitido entre segmentos. Bajarlos actúa sobre los cambios de dirección y es una de las soluciones que propone 3DSourced.
Torre de prueba de aceleración
3DSourced (2023) propone bajar la aceleración y el jerk con ayuda de una torre de prueba de aceleración. El procedimiento consiste en:
- Imprimir la torre con el perfil actual.
- Revisar la superficie de las caras que sufren cambios de dirección.
- Reducir los valores de aceleración y jerk y repetir la impresión.
- Quedarse con el valor más alto que ya no muestre el defecto.
Estos ajustes actúan sobre el laminador. Las causas mecánicas del defecto y las soluciones de hardware se tratan en otras secciones de esta guía.
Revisa correas, tornillos y estabilidad
Según 3Dnatives (2022), las correas flojas son la causa más habitual de ghosting por holgura, es decir, de las réplicas débiles de detalles que aparecen junto a los bordes impresos. Conviene revisar el sistema mecánico antes de tocar el laminador: una impresora inestable o con el marco suelto traslada la vibración a la pieza.
Correas: tensar bien sin pasarse
Una correa floja permite que el carro se mueva con holgura al cambiar de dirección. Para comprobarla, presiona el tramo libre con el dedo: debe quedar tensa y ofrecer resistencia, sin ceder de forma visible. Repite la comprobación en cada eje, porque cada uno tiene su propia correa.
El ajuste tiene que quedar en un punto medio. La misma fuente indica que las correas demasiado tensas también dan problemas, por lo que el objetivo es una tensión firme y uniforme, no la máxima posible.
Base firme y almohadillas antivibración
Coloca la impresora sobre una superficie firme, como una mesa estable o un mueble rígido, y añade almohadillas antivibración entre la base y el soporte. Una estructura ligera sobre una mesa que resuena transmite cada movimiento del cabezal al suelo y de vuelta a la pieza. Según 3DSourced (2023), una base amortiguadora es una de las soluciones frente al ringing.
Apretar tornillería y marco
Revisa uno a uno los tornillos del marco y de los perfiles, así como los muelles de nivelación de la cama. Según 3DSourced (2023), el marco o la tornillería flojos figuran entre las causas del ringing, por lo que apretar el marco es una de las primeras medidas recomendadas.
¿Cómo distinguir el ringing del wobble del eje Z?
El ringing aparece como ondas repetidas que se alejan de los cambios bruscos de dirección, mientras que el wobble del eje Z se ve como una irregularidad que recorre la altura de la pieza. Para orientarte, puedes hacer tres comprobaciones sencillas con la misma pieza, aunque ninguna es concluyente por sí sola: si dudas, combina los resultados y revisa también la mecánica del eje Z.
Observar en qué ejes aparecen las ondas
Examina las paredes verticales en las esquinas y en los detalles con cambios de dirección. Si las ondas aparecen solo en las paredes que siguen una dirección concreta (por ejemplo, las paralelas al eje X o al eje Y), el origen suele estar en el movimiento del cabezal.
- Ringing: ondas que se reducen al alejarse de la esquina o del cambio de dirección.
- Wobble del eje Z: irregularidad periódica a lo largo de la altura de la pieza, sin relación clara con la geometría de las esquinas.
Revisar la regularidad de las capas en altura
Gira la pieza bajo luz rasante y observa las capas a lo largo de la altura. Las ondas del ringing se repiten en la misma zona de la pared, mientras que el wobble del eje Z produce bandas horizontales que cambian de posición o de intensidad a medida que sube la pieza. Si las capas se ven regulares en la parte inferior y desiguales en la superior, sospecha del eje Z.
Comprobar si las ondas aumentan con la velocidad
Imprime la misma pieza a una velocidad baja y a otra más alta, cambiando solo ese parámetro. Si las ondas se intensifican al subir la velocidad, el problema encaja con el ringing. Si las ondas no varían con la velocidad, el eje Z es una posibilidad que conviene revisar, junto con otras causas, sin darla por confirmada.
Input shaping y otras mejoras avanzadas
Cuando reducir la velocidad y ajustar la aceleración y el jerk no basta, 3DSourced (2023-10-26) menciona otras opciones: amortiguadores para los motores paso a paso, muelles de cama más rígidos y quitar el hotend que no se use. El input shaping es una técnica de firmware habitual, aunque no figura en esas fuentes.
Input shaping como compensación
El input shaping es una técnica de firmware que modifica los comandos de movimiento para que el cabezal no excite la frecuencia de resonancia de la impresora. En lugar de frenar toda la máquina, el firmware suaviza la trayectoria en los cambios de dirección, que es donde la vibración se nota más. Para configurarlo, se mide la resonancia de los ejes, normalmente con un acelerómetro, y el resultado se introduce en el firmware. Como compensa la vibración pero no elimina su origen, conviene corregir antes las causas mecánicas, como la tensión de las correas.
Amortiguadores para los motores paso a paso
Los motores paso a paso generan vibración propia al moverse, y esa vibración se transmite al marco y a la superficie donde se apoya la impresora. Los amortiguadores para estos motores son piezas elásticas que absorben esa energía antes de que llegue al chasis. Son una opción frente al ringing, según 3DSourced.
Quitar el hotend que no se use
El cabezal que se mueve con cada cambio de dirección cuenta como masa en movimiento, y 3DSourced lista un cabezal demasiado pesado entre las causas de ringing. Si la impresora tiene un hotend instalado que no se utiliza, retirarlo reduce ese peso.
Antes de desmontarlo, desconecta sus cables y comprueba que la fijación del cabezal queda bien apretada tras el cambio.
Cómo comprobar que lo has resuelto
Para confirmar que un ajuste ha eliminado el ghosting o el ringing, imprime la misma pieza de prueba antes y después de cada cambio, sin tocar nada más. Si cambias el modelo, el filamento o la orientación entre impresiones, no sabrás si la mejora se debe al ajuste o a esas diferencias.
Imprimir de nuevo el mismo modelo tras cada cambio
Modifica un solo parámetro por iteración. Si reduces la velocidad y, a la vez, bajas la aceleración, no podrás saber cuál de los dos cambios ha corregido el defecto.
Comparar paredes antes y después del ajuste
Compara las mismas zonas de ambas piezas con la misma luz y el mismo ángulo. Así las diferencias son reales y no producto de la iluminación.
| Zona de la pieza | Qué comparar |
|---|---|
| Caras lisas y largas | Réplicas débiles de los bordes impresos (ghosting) |
| Esquinas y cambios de dirección | Ondulaciones en la pared (ringing) |
Si las réplicas han desaparecido en las caras rectas pero las ondas siguen en las esquinas, las ondas en las esquinas pueden deberse a la aceleración y el jerk, aunque también a causas mecánicas; conviene revisar ambos aspectos.
Revisar cambios de dirección en la pieza de prueba
La pieza de prueba debe tener ángulos y esquinas, no solo caras planas.
Revisa cada cambio de dirección con el mismo criterio: ondulaciones regulares que se repiten a lo largo de la pared indican ringing, mientras que una pared lisa en esa zona indica una mejora; conviene repetir la comprobación en varias zonas y en una segunda impresión antes de darla por resuelta.
Preguntas frecuentes
¿Qué reviso primero si mi impresora nueva muestra ondas en las paredes?
Comprueba que el marco y la tornillería están firmes y que las correas no están sueltas, porque ambas son causas mecánicas de vibración. Ajusta después los parámetros del laminador.
¿Es seguro desmontar el cabezal para revisar la vibración?
Sí, siempre que la impresora esté apagada y desenchufada y el hotend se haya enfriado por completo antes de tocarlo. Desconecta sus cables antes de retirarlo y, al volver a montarlo, comprueba que la fijación quede firme.
¿Los amortiguadores de los motores sirven también contra el ghosting?
Según 3DSourced (2023-10-26), los amortiguadores para motores paso a paso se proponen contra el ringing, no contra el ghosting. Para el ghosting, las almohadillas antivibración bajo la impresora y una superficie firme son la medida indicada.