El PLA se humedece porque es un material higroscópico: atrae y retiene el vapor de agua presente en el aire que lo rodea. Esa humedad acumulada se convierte en vapor al pasar por la boquilla caliente y deteriora la impresión. El riesgo existe tanto en carretes almacenados sin protección como en los que están en uso.
¿Por qué se humedece el filamento PLA?
Mecanismo de absorción en el polímero
El PLA incorpora moléculas de agua del aire de forma gradual. Esa humedad se distribuye desde la superficie hacia el interior del carrete, por lo que el filamento puede parecer seco por fuera y estar húmedo en su núcleo. Cuando el hilo llega a la boquilla caliente, el agua retenida se transforma en vapor dentro del material fundido y altera la extrusión y la capa depositada.
Comparación con poliamida, PVA y TPU
Según Prusa Research (Prusa Knowledge Base, 2026), el PLA cambia menos que la poliamida, el PVA o el TPU cuando se expone a la humedad.
| Material | Necesidad de secado |
|---|---|
| PLA | Menor, cambia menos con la humedad |
| Poliamida | Mayor |
| PVA | Mayor |
| TPU | Mayor |
Un carrete de poliamida, PVA o TPU expuesto al mismo ambiente que un PLA requiere más secado antes de imprimir.
Almacenamiento en bolsas abiertas y ambientes húmedos
Un carrete abierto queda expuesto de forma continua al aire de la habitación, así que su contenido de humedad puede aumentar mientras no esté sellado. Un ambiente húmedo acelera ese proceso porque hay más vapor de agua disponible para el filamento.
Señales de que tu PLA está húmedo
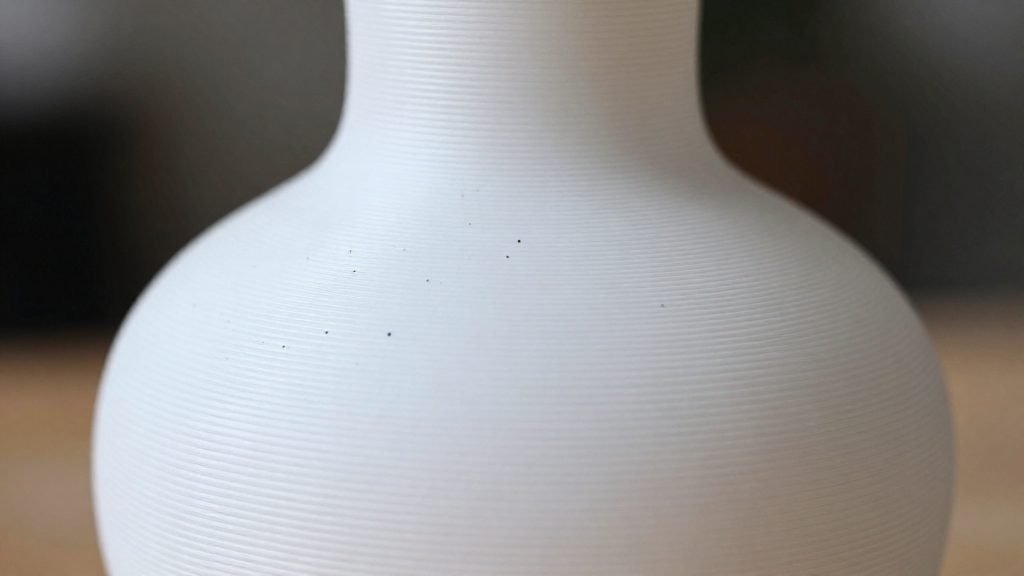
Un PLA con humedad absorbida muestra defectos visibles en la pieza y un síntoma durante la extrusión. Según Prusa Research (2026), las señales de humedad en el filamento son la peor calidad superficial, la poca adhesión entre capas, las manchas, las burbujas y el humo al extruir.
| Señal | Dónde se observa |
|---|---|
| Superficie rugosa | Paredes exteriores de la pieza, que pierden lisura frente a una pieza impresa con filamento seco |
| Manchas y burbujas | Superficie de la pieza, con pequeñas irregularidades localizadas |
| Humo al extruir | Durante la impresión, a la salida de la boquilla |
| Poca adhesión entre capas | Unión entre capas, que se separan con más facilidad al manipular la pieza |
Cómo comprobarlo en la pieza
Imprime una pieza sencilla con el mismo filamento y compara sus paredes con una impresión de referencia hecha con una bobina seca. Si la diferencia se concentra en la superficie y en la unión entre capas, la humedad es una causa posible, pero conviene descartar también otros factores, como la configuración del laminador, antes de concluir.
¿Se puede secar PLA en un horno casero?
Sí, el horno doméstico es un método sencillo para secar PLA, pero no suele regular bien la temperatura. El principal riesgo es calentar de más y que el filamento se ablande y se pegue.
Método básico para uso doméstico
El procedimiento consiste en precalentar el horno a baja temperatura, colocar la bobina dentro y mantenerla el tiempo indicado por el fabricante o la guía de referencia.
Los pasos prácticos son:
- Precalentar el horno antes de introducir la bobina.
- Retirar la bobina de su bolsa o envase antes de introducirla en el horno.
- Medir antes la temperatura real con un termómetro externo y ajustar el horno a 40-45 °C como máximo, salvo que el fabricante indique un límite superior para esa bobina.
Riesgo de ablandamiento y bobina pegada
Una bobina pegada se deforma y deja de desenrollarse de forma regular, lo que complica la impresión y puede provocar atascos en el extrusor.
Las señales de humedad que justifican el secado son la peor calidad superficial, la poca adhesión entre capas, las manchas, las burbujas y el humo al extruir. El PLA absorbe menos humedad que la poliamida, el PVA o el TPU, que requieren un secado más exigente.
Daño térmico por temperatura demasiado alta
Un horno sin control fiable puede superar el límite de la bobina.
Temperatura y tiempo recomendados para PLA
Prusa recomienda secar el PLA unas 6 horas a 45 ºC según Prusa Research (2026), y advierte de no superar las temperaturas indicadas. 3DNatives (2026) sitúa el secado entre 40 y 45 °C, en un horno precalentado a baja temperatura, durante unas horas, sin dar una duración exacta.
Valores objetivo
| Fuente | Temperatura | Tiempo | Observación |
|---|---|---|---|
| Prusa Research (2026) | 45 ºC | Unas 6 horas | No superar la temperatura indicada |
| 3DNatives (2026) | Entre 40 y 45 °C | Unas horas (sin duración exacta) | Horno precalentado a baja temperatura |
Ambas fuentes coinciden en 45 ºC como valor de referencia para el secado, pero el límite real depende de cada bobina. La diferencia está en el tiempo: Prusa da una cifra orientativa de 6 horas, mientras que 3DNatives no la precisa.
Tolerancia térmica de la bobina
Antes de subir la temperatura, conviene comprobar qué soporta la bobina concreta. Conviene leer la ficha del fabricante antes de elegir la temperatura.
Cómo comprobar la temperatura real del horno
Antes de introducir la bobina, conviene confirmar con un termómetro externo lo que realmente alcanza el horno. Prusa Research (Prusa Knowledge Base, 2026) señala que el horno doméstico es un método sencillo, pero que no suele regular bien la temperatura.
Termómetro externo frente a la regulación del horno
El mando del horno muestra una temperatura de consigna, no necesariamente la del aire donde está el filamento. Un termómetro independiente permite comparar ambas cifras. Por eso, la lectura del dial o de la pantalla no sirve como prueba de que el filamento se seca a la temperatura prevista.
Diferencia entre temperatura marcada y temperatura real
Para medirla:
- Coloca el termómetro dentro del horno, a una altura parecida a la que ocupará la bobina, sin tocar las paredes ni la resistencia.
- Ajusta el horno a la temperatura que quieres comprobar y espera a que la lectura del termómetro deje de subir.
- Compara ambas cifras y calcula la diferencia entre la marcada y la medida.
- Si la diferencia es grande, corrige el ajuste del horno y repite la medición.
Lo fiable es observar el termómetro hasta que su lectura se mantenga estable.
Comprobación antes de introducir la bobina
Una vez estabilizado, verifica que el termómetro se encuentra dentro del rango de 40 a 45 °C que 3DNatives recomienda para secar PLA en un horno doméstico. Si la lectura queda por encima de ese rango, reduce el ajuste del horno y vuelve a medir antes de introducir la bobina, porque una temperatura demasiado alta puede dañar el material. Solo cuando la lectura esté en el rango deseado conviene introducir la bobina.
Errores que deforman la bobina
El fallo más grave al secar PLA en horno casero es superar la temperatura máxima indicada por el fabricante. Según Prusa (2026), si se supera esa temperatura el filamento puede ablandarse y pegarse, y las espiras de la bobina quedan unidas entre sí.
El riesgo depende de cada bobina, no solo del material. Estos son los umbrales citados para dos bobinas de Prusament:
| Bobina | Temperatura máxima indicada | Qué hacer por encima |
|---|---|---|
| Prusament negra | 45 ºC | Por encima de esa temperatura, Prusa indica añadir un tornillo M4x65 (el procedimiento no se detalla) |
| Prusament gris | 90 ºC | Sin indicación adicional en las fuentes |
Esta tabla muestra que la temperatura segura cambia de una bobina a otra. Antes de meter una bobina en el horno, hay que buscar su límite en la ficha del fabricante.
Según Prusa Research (2026), las bobinas negras de Prusament aguantan con seguridad hasta 45 ºC, mientras que las grises soportan hasta 90 ºC. Por encima de 45 ºC en una bobina negra, Prusa aconseja añadir un tornillo M4x65, sin que la fuente detalle el procedimiento ni su finalidad.
Cómo evitar que la bobina se deforme
El cambio de forma de la bobina suele aparecer cuando el calor afecta al soporte o al propio material. Para evitarlo:
- Comprobar la temperatura máxima de la bobina antes de empezar el secado. 3DNatives (2026) recomienda verificar que la bobina soporta la temperatura elegida.
- No ajustar el horno por encima de ese valor, ya que, según 3DNatives (2026), una temperatura demasiado alta dañará el material.
- Retirar la bobina del horno si la temperatura real supera el límite del fabricante.
- Revisar la bobina tras el secado. Si el carrete está alabeado o las espiras se han pegado, el filamento ya ha sufrido un exceso de calor.
¿Merece la pena un secador de filamento?
El horno doméstico permite secar PLA sin gastos adicionales, pero su principal limitación es la regulación térmica. Un secador dedicado suele regular mejor la temperatura que un horno doméstico, que según Prusa no suele hacerlo bien. La comparación se centra en la regulación térmica y en la frecuencia de uso.
Uso ocasional frente a uso frecuente
Si una bobina se seca de forma esporádica, el horno cubre la necesidad.
El problema aparece cuando el horno debe quedar ocupado en cada impresión. Cada ciclo bloquea el horno durante varias horas (Prusa indica unas 6). Con varias bobinas por semana, el horno deja de ser una solución práctica.
Decisión según la frecuencia de impresión con PLA
- Impresión esporádica: el horno doméstico basta.
- Impresión regular: un secador dedicado libera el horno de cocina y permite preparar el filamento de forma previsible antes de cada sesión.
- Varias bobinas en rotación: un secador dedicado facilita tener material seco disponible sin programar el horno cada vez.
Cómo guardar el PLA tras secarlo
Una vez seco, el PLA vuelve a absorber humedad del aire si queda expuesto, así que el almacenamiento forma parte del proceso de secado. La forma más directa de protegerlo es sacar la bobina del horno, dejarla enfriar y guardarla de inmediato en una bolsa cerrada.
Conservación en bolsas cerradas
Para guardar la bobina correctamente:
- Mete la bobina en una bolsa hermética con cierre que se pueda sellar.
- Extrae el aire de la bolsa antes de cerrarla.
- Guarda la bolsa en un lugar seco, lejos de fuentes de calor y de la impresora.
Imprimir pronto tras sacar la bobina del horno
Cuanto antes se imprima tras el secado, menos tiempo tiene el filamento para reabsorber humedad. Conviene preparar el modelo, el laminado y la cama antes de abrir el horno, para que la impresión empiece sin pausas.
Reabsorción de humedad en almacenamiento abierto
Dejar la bobina sobre la mesa o en un soporte abierto la expone al aire ambiente, y el PLA puede volver a absorber humedad en ese estado. Un filamento que lleva tiempo abierto necesita un nuevo secado antes de imprimir con buena calidad.
Preguntas frecuentes
¿Cuánto tiempo y a qué temperatura hay que secar el PLA en un horno doméstico?
Prusa recomienda unas 6 horas a 45 ºC, sin superar la temperatura indicada, porque el filamento puede ablandarse y pegarse en el carrete. 3DNatives sugiere un rango de 40 a 45 °C con el horno precalentado a baja temperatura, sin fijar una duración exacta.
¿Puedo meter el carrete entero en el horno sin riesgo?
Depende de la resistencia térmica de la bobina. Según Prusa, las bobinas negras de Prusament aguantan con seguridad hasta 45 ºC, mientras que las grises soportan hasta 90 ºC. Por encima de 45 ºC con una bobina negra conviene añadir un tornillo M4x65, y antes de secar cualquier carrete hay que comprobar su temperatura máxima en la ficha del fabricante.
¿Por qué mi horno no mantiene la temperatura que marca?
Un horno doméstico es un método sencillo, pero suele regular mal la temperatura, así que la cifra del dial no siempre coincide con la real. Prusa aconseja colocar un termómetro externo dentro del horno para verificar la temperatura antes de introducir el filamento.