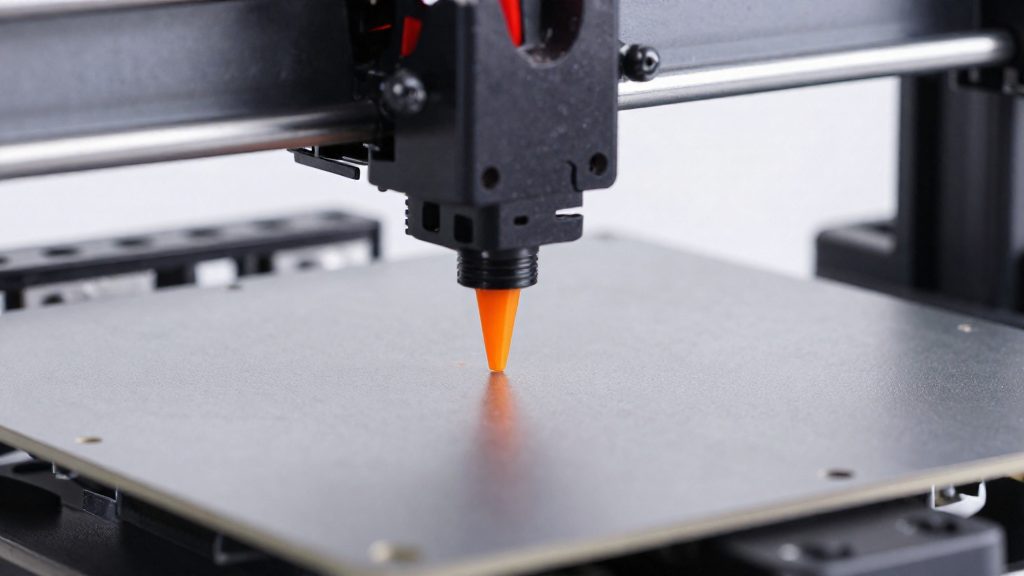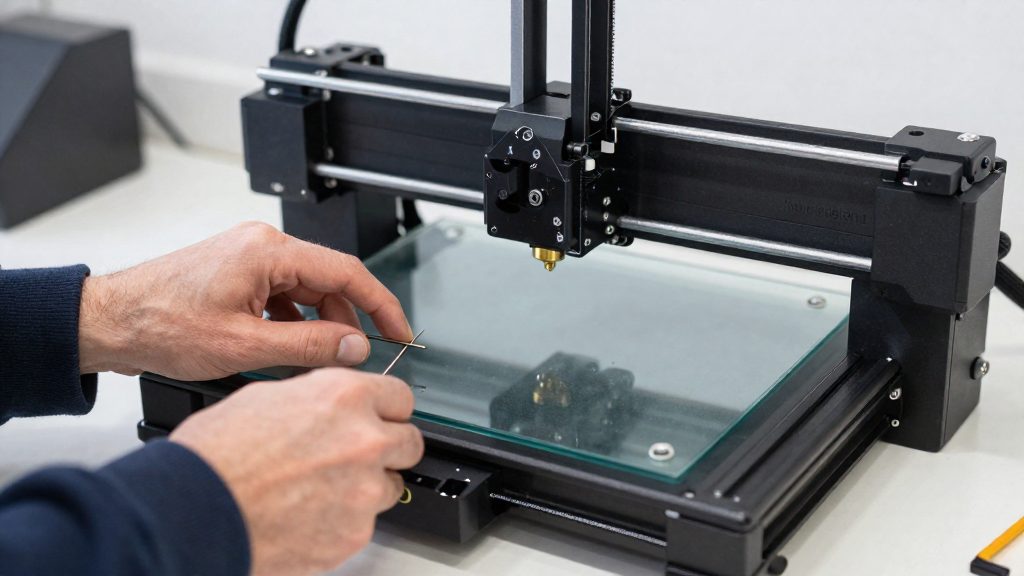
Le Z-offset fixe la distance entre la pointe de la buse et la surface d’impression lors de la première couche. Selon Prusa Research, la calibration de cette couche règle cette distance pour que le filament adhère au plateau en étant légèrement aplati. Une distance mal réglée empêche soit l’adhérence, soit l’écoulement du filament, et ces deux défauts apparaissent dès les premières secondes d’impression.
À quoi sert le Z-offset ?
La distance entre la buse et le plateau
Le Z-offset modifie la distance entre la buse et le plateau et donc l’écrasement de la première couche, sans changer la hauteur nominale définie dans le trancheur. Il n’existe pas de valeur universelle : les réglages dépendent du modèle d’imprimante et de son système de détection. Sur les Prusa qui utilisent un réglage manuel, rendre le Live Adjust Z plus négatif rapproche la buse du plateau, et le rendre moins négatif l’éloigne.
Sur les Prusa MK4/S, MK3.9 et XL, la première couche est calibrée automatiquement grâce à un capteur de force. Ces machines n’ont donc pas besoin de réglage manuel pour trouver la bonne distance initiale.
Un filament légèrement aplati pour adhérer
Le filament doit être légèrement écrasé contre le plateau pour adhérer correctement. Ce contact est la condition première de l’adhérence : sans lui, la première couche reste mal fixée et peut se décoller en cours d’impression.
Le rôle de la buse dans l’écoulement
La buse ne doit pas être trop proche du plateau, car le filament ne peut plus s’écouler normalement. Le réglage doit donc trouver un équilibre entre les deux contraintes : assez près pour que le filament adhère, assez loin pour qu’il puisse sortir.
| Position de la buse | Effet selon Prusa Research |
|---|---|
| Trop éloignée | Le filament n’adhère pas au plateau |
| Trop proche | L’écoulement du filament est empêché |
| Correcte | Filament légèrement aplati, adhérence et écoulement possibles |
Préparer le plateau avant la calibration
La calibration de la première couche règle la distance entre la pointe de la buse et la surface d’impression, pour que le filament adhère en étant légèrement aplati. Ce réglage n’a de sens que si le plateau est propre et si le type de plaque installée est identifié.
Vérifier la propreté de la surface
Selon Prusa Research, les Prusa MINI et MINI+ demandent de vérifier la propreté de la surface d’impression avant toute calibration. Pour cela :
- Retirer les résidus de filament et les impressions précédentes.
- Nettoyer la plaque avec le produit indiqué dans la notice du fabricant.
- Manipuler la plaque par ses bords une fois nettoyée, pour ne pas redéposer de graisse.
Identifier le type de plaque
Sur les Prusa i3 concernées, les plaques lisses, satinées et texturées ne sont pas interchangeables pour la calibration. Elles ont des épaisseurs de plaque différentes, ce qui impose une calibration distincte pour chacune. Les épaisseurs exactes ne sont pas précisées ici : consultez la notice de votre modèle.
Concrètement :
- Repérer la plaque installée (lisse, satinée ou texturée) avant de lancer la calibration.
- Ne pas reprendre le réglage d’une plaque pour une autre : une calibration faite sur une plaque lisse ne se transpose pas à une plaque texturée.
- En cas de changement de plaque, refaire la calibration correspondante.
Régler le Z-offset selon son imprimante
Le réglage du Z-offset ne suit pas une procédure unique : il dépend de la machine et de son système de détection. Sur les imprimantes Prusa, la logique diffère selon la génération. Les modèles MK4/S, MK3.9 et XL calibrent la première couche automatiquement, tandis que les MINI/MINI+ et certaines anciennes configurations passent par un réglage manuel. Il n’existe donc aucune valeur universelle à reporter d’une machine à l’autre.
Machines à calibration manuelle : Live Adjust Z
Sur les Prusa qui utilisent ce réglage manuel, le Live Adjust Z commande la distance entre la pointe de la buse et le plateau. Rendre la valeur plus négative rapproche la buse du plateau ; la rendre moins négative l’en éloigne.
- Valeur trop élevée (buse trop haute) : le filament risque de ne pas adhérer.
- Valeur trop basse (buse trop proche) : le filament peut ne pas s’écouler correctement.
- Il ne faut pas corriger une mauvaise adhérence en abaissant systématiquement la buse : un réglage trop bas peut endommager la plaque d’acier.
Prusa MK4/S, MK3.9 et XL : capteur de force automatique
Ces trois modèles calibrent la première couche grâce à un capteur de force qui détecte le contact de la buse avec le plateau. Le réglage manuel effectué pendant la première couche n’est pas conservé pour l’impression suivante : la calibration automatique reprend le contrôle à chaque cycle.
Prusa MINI/MINI+ : valeur propre à chaque machine
Sur les Prusa MINI et MINI+, la valeur de Z-offset dépend de chaque machine et doit être validée visuellement. Le critère est une surface uniforme, sans espaces ni arêtes entre les lignes de première couche. Prusa demande de vérifier la propreté du plateau avant de lancer la calibration.
Les plaques lisses, satinées et texturées des Prusa i3 concernées ont des épaisseurs différentes : chacune nécessite donc une calibration distincte.
Prusa recommande de refaire la calibration après un changement majeur de l’assemblage, notamment le remplacement de la buse ou une modification de l’extrudeur.
Imprimantes Dagoma : sauvegarde explicite
Sur la DiscoUltimate V2 TMC, Dagoma prévoit une impression de planéité, un ajustement du décalage Z en temps réel, puis la commande « enregistrer config. » pour conserver le réglage. Sans cette étape de sauvegarde, l’ajustement n’est pas conservé.
Comment reconnaître une première couche réussie ?
Une première couche bien calibrée présente une surface uniforme dans les zones pleines du motif imprimé : les cordons adjacents se touchent, sans espaces ni arêtes. Sur les Prusa MINI et MINI+, la bonne valeur dépend de chaque machine et doit être validée visuellement, sans chiffre universel à reprendre tel quel. Selon Prusa Research, le réglage vise à faire adhérer le filament en l’écrasant légèrement contre le plateau.
Les trois critères à vérifier à l’œil
- Lignes jointives : aucun espace ne doit subsister entre deux cordons adjacents.
- Absence d’arêtes : la couche doit être lisse, sans bord en relief au niveau des lignes.
- Remplissage des zones pleines : les cordons doivent se rejoindre dans les surfaces que le motif prévoit de remplir.
Une buse trop éloignée peut empêcher le filament d’adhérer, et une buse trop proche peut bloquer son écoulement. Le contrôle visuel sert donc à trouver le réglage situé entre ces deux limites.
Ajuster le Live Adjust Z sur les MINI et MINI+
Sur les Prusa qui utilisent ce réglage manuel, le Live Adjust Z agit directement sur la distance entre buse et plateau. Une valeur plus négative rapproche la buse, et une valeur moins négative l’éloigne. Après chaque modification, relancez une première couche de test et contrôlez à nouveau la surface.
| Action sur le Live Adjust Z | Effet sur la buse |
|---|---|
| Rendre la valeur plus négative | Rapproche la buse du plateau |
| Rendre la valeur moins négative | Éloigne la buse du plateau |
Les plaques lisses, satinées et texturées nécessitent des calibrations distinctes en raison de leurs différences d’épaisseur. Un réglage validé sur une plaque ne doit donc pas être supposé valable sur une autre.
Corriger une buse trop haute ou trop basse
Une buse mal réglée se diagnostique d’abord par son symptôme, puis se corrige en ramenant la distance buse-plateau vers la cible de calibration, celle qui permet au filament d’adhérer en étant légèrement aplati, selon Prusa Research. Aucune valeur universelle n’existe, car le réglage dépend du modèle et de son système de détection. Le tableau ci-dessous présente des causes possibles à confirmer visuellement avant de modifier le réglage Z.
| Symptôme | Cause possible | Vérification et correction |
|---|---|---|
| Le filament n’adhère pas au plateau | Buse trop éloignée, surface sale ou paramètres inadaptés | Vérifier la propreté et l’aspect de la première couche ; rapprocher la buse uniquement si elle est effectivement trop haute |
| L’écoulement du filament est bloqué | Buse trop proche ou buse bouchée | Vérifier la distance buse-plateau ; l’augmenter si la buse est effectivement trop proche, sinon rechercher un bouchage |
Sur les Prusa MINI et MINI+, vérifier la propreté de la surface avant toute calibration.
Adapter la correction au modèle
Sur les Prusa MK4/S, MK3.9 et XL, un capteur de force calibre automatiquement la première couche. Un ajustement Z manuel effectué pendant cette première couche n’est pas conservé pour l’impression suivante, donc inutile de le chercher dans les réglages sauvegardés. Sur les Prusa i3 concernées, les plaques lisses, satinées et texturées demandent chacune une calibration distincte, car leurs épaisseurs diffèrent. Chez Dagoma, pour la DiscoUltimate V2 TMC, la procédure prévoit un ajustement du décalage Z en temps réel, suivi de la commande « enregistrer config. » pour conserver le réglage.
Ces procédures concernent les imprimantes à filament. Elles ne se transposent pas telles quelles aux imprimantes résine.
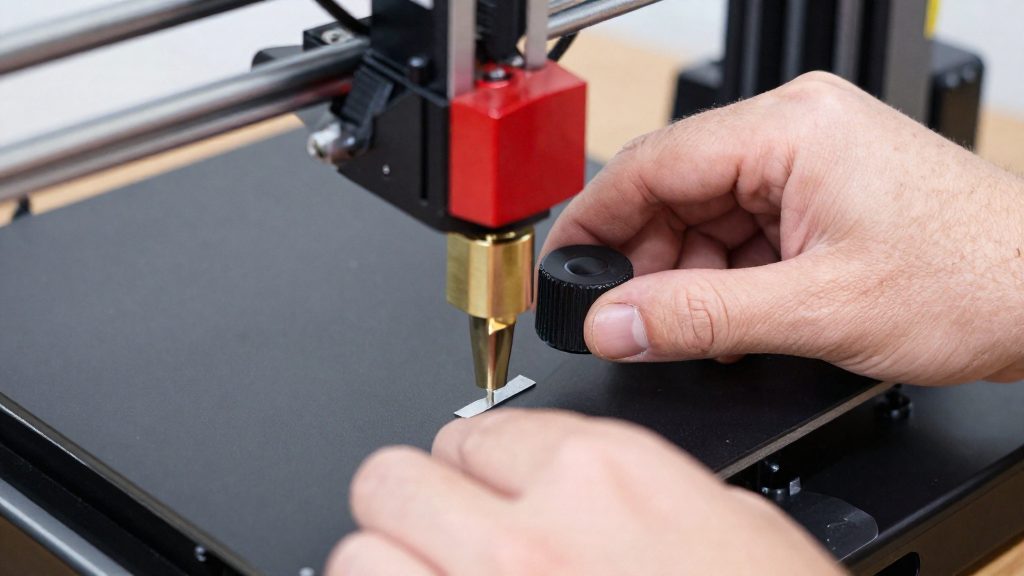
Enregistrer et vérifier le réglage
Le réglage du Z-offset ne se conserve pas de la même façon selon la machine. Sur les Prusa MK4/S, MK3.9 et XL, la première couche est calibrée automatiquement par un capteur de force, et l’ajustement Z manuel effectué pendant la première couche n’est pas conservé pour l’impression suivante (Prusa Research). Sur ces machines, la calibration automatique détermine la distance initiale ; un éventuel ajustement manuel reste limité à l’impression en cours.
Sauvegarder selon le modèle
| Machine | Mode de réglage | Persistance du réglage |
|---|---|---|
| Prusa MK4/S, MK3.9, XL | Calibration automatique par capteur de force | Ajustement manuel de la première couche non conservé pour l’impression suivante |
| Prusa MINI/MINI+ | Valeur propre à chaque machine, validée visuellement | À confirmer dans la notice du fabricant |
| Dagoma DiscoUltimate V2 TMC | Décalage Z ajusté en temps réel | Commande « enregistrer config. » (Dagoma, 2023-06-27) |
Sur la Dagoma, le réglage n’est conservé qu’après la commande « enregistrer config. ». Sur les Prusa MK4/S, MK3.9 et XL, l’ajustement manuel de la première couche est facultatif et temporaire : il n’est pas conservé pour l’impression suivante.
Noter la valeur Live Adjust Z
Sur les Prusa utilisant le réglage manuel, Live Adjust Z plus négatif rapproche la buse du plateau, et moins négatif l’éloigne (Prusa Research). Noter la valeur obtenue une fois la première couche validée permet de savoir dans quel sens corriger lors d’une prochaine intervention.
Cette valeur n’est valable que pour la machine où elle a été mesurée. Aucune valeur de Z-offset ne s’applique universellement, car elle dépend du modèle et du système de détection.
Vérifier la première couche après chaque modification
Après tout ajustement manuel, lancez une impression de première couche avant la pièce finale. Sur les Prusa MINI/MINI+, le réglage doit être validé visuellement : la surface doit être uniforme, sans espaces ni arêtes entre les lignes (Prusa Research).
Les consignes présentées ici concernent des imprimantes à filament. Pour une imprimante résine, suivez la notice du fabricant.
Quand faut-il refaire la calibration ?
La calibration de la première couche règle la distance entre la pointe de la buse et la surface d’impression, pour que le filament adhère en étant légèrement aplati. Selon Prusa Research, certains changements matériels imposent de la relancer, car ils modifient la position de la buse par rapport au plateau. Les cas documentés sont le remplacement de buse, la modification de l’extrudeur et les changements majeurs de l’assemblage. Le changement de plaque d’impression pose une exigence similaire sur certaines machines.
Remplacement de buse
Prusa recommande de refaire la calibration après un remplacement de buse. Après avoir monté une nouvelle buse, relancez la calibration avant l’impression suivante, puis validez le résultat visuellement. Sur les Prusa MINI et MINI+, la surface doit être uniforme, sans espaces ni arêtes entre les lignes.
Modification de l’extrudeur
Prusa recommande une recalibration après toute modification de l’extrudeur. Relancez la procédure de calibration de la première couche une fois la modification terminée, avant de lancer une impression.
Changement majeur de l’assemblage
Un changement majeur de l’assemblage de la machine impose également une nouvelle calibration. Prusa cite en exemple le remplacement de buse et la modification de l’extrudeur, sans énumérer toutes les pièces concernées. Pour savoir quels éléments entrent dans cette catégorie sur votre modèle, consultez la notice du fabricant.
Changement de plaque d’impression
Sur les Prusa i3 concernées, les plaques lisses, satinées et texturées demandent des calibrations distinctes, en raison de leurs différences d’épaisseur. Après avoir changé de plaque sur une Prusa i3 concernée, sélectionnez le profil correspondant à sa calibration enregistrée ; si elle n’a pas encore été calibrée, effectuez cette calibration.