Lixar peças impressas em 3D serve para eliminar as linhas de camada deixadas pela deposição do filamento e as marcas que os suportes produzem na superfície. Sem esse nivelamento, a pintura, o verniz ou o polimento destacam os defeitos em vez de os esconder. O lixamento é, portanto, a etapa que prepara a peça para o acabamento.
Por que lixar peças impressas em 3D?
Linhas de camada e seu efeito visual
As linhas de camada são o efeito visual mais comum de uma impressão FDM. Cada camada forma um degrau fino, e sob luz rasante esses degraus criam faixas horizontais na face da peça. O objetivo do lixamento inicial é uniformizar essa superfície com lixa de granulação grossa, sem entrar nos detalhes de granulação tratados na seção sobre a sequência de grãos.
Para atacar as linhas de camada de forma eficaz:
- Lixe em direções variadas. Lixar apenas no sentido das camadas mantém o relevo visível em vez de o apagar.
- Confira a superfície com luz rasante e só avance quando as faixas tiverem desaparecido.
Marcas deixadas pelos suportes
Os suportes deixam pontos de contato na face onde se apoiaram, geralmente como pequenas cavidades ou protuberâncias. Essas marcas não desaparecem com a remoção do suporte e precisam ser lixadas junto com as linhas de camada. Como o relevo é localizado, concentre o trabalho nessas áreas e confira o resultado com a peça iluminada de lado, do mesmo modo que nas linhas de camada.
Preparação da peça para as etapas seguintes
O nivelamento é a base de todo o acabamento. O nivelamento é a base de todo o acabamento; a limpeza da peça antes do polimento é detalhada na seção sobre acabamento.
Qual material precisa de cuidado ao lixar?
O PLA é um filamento muito usado em impressoras FDM domésticas e exige atenção térmica no lixamento. Segundo QIDI Tech (2025), ele amolece perto de 170–180 °C. O atrito da lixa aquece a superfície no ponto de contato. Se esse calor se acumula, a área amolece, o material se desloca em vez de virar pó e os detalhes da peça se perdem.
Por isso, a técnica precisa ser ajustada. Três práticas controlam o risco:
- Pressão leve: deixe o grão da lixa trabalhar. Forçar a peça aumenta o atrito e concentra o calor numa mesma zona.
- Pausas frequentes: interrompa o lixamento antes que a superfície esquente e aguarde a peça voltar à temperatura ambiente.
- Teste pelo toque: antes de cada nova passada, encoste a mão na peça. Se houver calor perceptível, faça uma nova pausa.
A pressão leve e as pausas funcionam juntas. Quando a peça esquenta com pouca força aplicada, a pausa basta para resfriá-la. Quando a pressão é alta, o calor se acumula mais rápido do que a pausa consegue dissipar.
Quais lixas usar e em que ordem?
Para peças em PLA, a sequência vai do grão mais grosso ao mais fino, e cada etapa remove os riscos deixados pela anterior. Segundo QIDI Tech (2025-05-07), a progressão começa em 150–220 para nivelar as linhas de camada, passa pelas faixas média (320–600) e fina (600–800) e chega a 1000–2000 antes do polimento.
| Etapa | Granulometria | Função |
|---|---|---|
| Nivelamento | 150–220 | Remove linhas de camada e marcas de suporte |
| Intermediária | 320–600 | Suaviza os riscos da etapa anterior |
| Intermediária fina | 600–800 | Reduz os riscos antes do refino |
| Pré-polimento | 1000–2000 | Deixa a superfície pronta para polir |
Ordem prática para PLA
Uma publicação posterior da mesma fonte, QIDI Tech (2025-10-09), detalha a progressão como 220, 400, 800, 1000 e até 2000. A diferença em relação ao esquema anterior está nos valores intermediários: 400 e 800 substituem as faixas de 320–600 e 600–800 como passos fixos. A segunda publicação indica começar em 220 para linhas de camada e marcas de suporte, valor que também está dentro da faixa inicial de 150–220.
Para polir, a mesma fonte de 2025-05-07 indica que a peça deve estar lixada até pelo menos 1500. Pular de 220 diretamente para grãos muito finos tende a deixar riscos visíveis, por isso convém seguir as etapas intermediárias.
Sequência para resina
Lixar a seco ou com água?
Para peças de PLA, o fabricante QIDI Tech (2025) recomenda o lixamento úmido. Segundo a mesma fonte, a água reduz a poeira, impede que a lixa entupa e ajuda a controlar o calor gerado pelo atrito. No lixamento a seco, os resíduos de PLA ficam acumulados entre os grãos da lixa, e o acabamento piora à medida que ela se carrega.
Comparação prática
| Critério | Lixamento a seco | Lixamento úmido |
|---|---|---|
| Poeira | Mais pó liberado no ambiente | Reduz a poeira |
| Entupimento da lixa | Resíduos se prendem entre os grãos | A água remove o pó e evita o entupimento |
| Calor na peça | Sem água para ajudar no controle do calor | Ajuda a controlar o calor |
Por que a água importa nas lixas finas
O entupimento é mais evidente nas lixas finas, na faixa de 600 a 800. Nessa etapa, os grãos são pequenos e o pó tende a se fixar na superfície de lixamento. Segundo QIDI Tech (2025), molhar a lixa fina lubrifica o contato, remove o pó e evita o entupimento. Sem essa lubrificação, a lixa perde eficiência mais rapidamente e pode deixar marcas irregulares no acabamento.
Como molhar a lixa
- Mergulhe a lixa em água antes de começar.
- Mantenha a lixa úmida durante todo o lixamento, sem deixá-la secar sobre a peça.
- Enxágue a lixa com frequência para retirar o pó acumulado.
Como lixar curvas, detalhes e suportes?
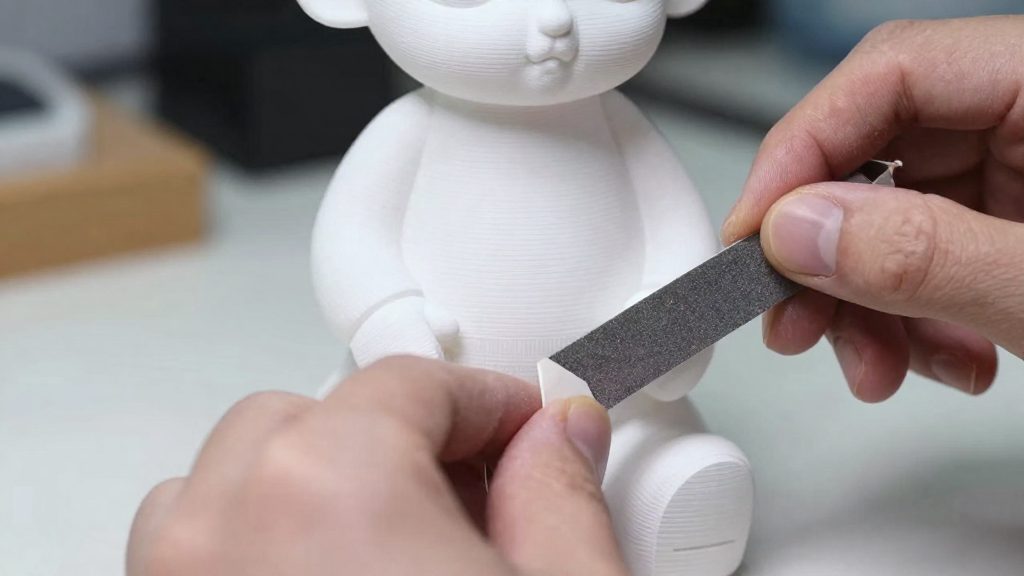
A ferramenta depende da geometria da peça: bloco de lixa para faces planas e esponja flexível para curvas, cantos arredondados e detalhes. Um bloco rígido numa curva desgasta a aresta e apaga o contorno, enquanto a esponja acompanha o relevo e preserva a forma. Segundo QIDI Tech (2025-05-07), o bloco serve para áreas planas e a esponja para curvas.
Bloco de lixa em áreas planas
Laterais retas, topos e bases planas são as superfícies onde o bloco funciona melhor, porque distribui a pressão de forma uniforme e evita ondulações. Prenda a lixa no bloco para que ela não dobre nas bordas, já que uma lixa dobrada desgasta a peça de forma irregular. Trabalhe uma face inteira antes de passar para a seguinte, para que o desbaste fique homogêneo de um lado ao outro.
Esponja flexível em curvas e detalhes
A esponja alcança reentrâncias, furos, ranhuras e cantos internos onde o bloco não entra. Nas curvas, ela segue o contorno e reduz o risco de arredondar uma aresta que deveria ser reta. Em detalhes pequenos, gire a peça em vez de forçar a esponja contra a superfície, pois assim o controle da área lixada permanece com você.
Lixar em direções variadas
Alterne o sentido das passadas sobre a mesma área, cruzando o movimento anterior, para quebrar o padrão das camadas.
Que proteção usar contra a poeira?
Para lixar peças de PLA, o equipamento respiratório mínimo é um respirador N95 ou superior. Segundo QIDI Tech (fabricante, 2025), o lixamento também exige óculos de proteção e um ambiente ventilado.
Na prática, o conjunto para o lixamento de PLA tem três requisitos: respirador, óculos e ambiente ventilado. Os dois equipamentos são:
- Respirador N95 ou superior: use-o durante todo o lixamento, do início ao fim da operação.
- Óculos de proteção: mantenha-os durante todo o lixamento, e não apenas na etapa com lixa grossa.
O manuseio de resina não curada exige outra proteção. Use luvas de nitrilo e óculos de proteção, porque a resina irrita a pele. O guia consultado não descreve o lixamento de resina, por isso essa recomendação vale apenas para o manuseio do material não curado.
Como dar acabamento depois de lixar?
Depois do lixamento, a peça precisa ser limpa e totalmente seca antes de receber a etapa final. Segundo QIDI Tech (2025), a ordem recomendada é lavar com água e sabão neutro, deixar secar bem e só então polir. Essa sequência remove o pó e as partículas soltas que, de outra forma, ficariam presas na superfície.
Lavagem com água e sabão neutro
A lavagem retira o pó de PLA acumulado nas reentrâncias e os resíduos deixados pela lixa. Use água e sabão neutro, com esponja macia ou escova, e percorra as áreas com linhas de camada e as curvas, onde o resíduo costuma se acumular. Em seguida, enxágue em água corrente até retirar toda a espuma.
Secagem completa antes de polir
A peça deve estar completamente seca antes de qualquer polimento. Antes de avançar, confira as cavidades, os cantos e as áreas com furos, pois a água retida nesses pontos pode voltar à superfície durante o acabamento. Deixe a peça secar ao ar, em ambiente ventilado, e não a manuseie com as mãos ainda úmidas.
Transição para primer ou polimento
Se, depois da secagem, ainda houver marcas de grão mais grosso, o lixamento deve continuar antes de qualquer acabamento.
Primer, polimento ou epóxi: o que vale a pena?
A escolha entre primer, polimento e epóxi depende do acabamento desejado. Um guia do fabricante QIDI Tech (2025) apresenta o lixamento e o polimento como etapas de uma sequência. Vale testar a opção escolhida em uma peça de teste antes de aplicá-la na peça final.
O que falta para comparar
- Polimento: o guia trata o polimento como etapa final, mas não informa resultados (brilho, redução das linhas de camada) nem custos.
- Primer: não há métricas documentadas sobre espessura, número de demãos ou efeito no acabamento.
- Epóxi: verifique a compatibilidade do produto com PLA antes de aplicá-lo.
O que as fontes permitem afirmar
A única técnica de acabamento descrita com método é o lixamento.
Qualquer que seja a opção escolhida, a poeira gerada pelo lixamento de PLA exige proteção respiratória: o mesmo guia indica respirador N95 ou superior, porque a máscara cirúrgica não basta, além de óculos de proteção e ambiente ventilado.
Perguntas frequentes
Posso lixar a peça molhada?
Sim. Segundo QIDI Tech (2025), o lixamento úmido reduz a poeira, evita que a lixa entupa e ajuda a controlar o calor gerado pelo atrito. Molhar a lixa fina antes e durante o trabalho também lubrifica a superfície e remove o pó acumulado.
Por qual granulação devo começar e até onde preciso chegar?
Para linhas de camada e marcas de suporte no PLA, a fonte indica começar com lixa 220 e avançar para 400, 800, 1000 e até 2000 conforme a necessidade. Se pretende polir, a peça deve estar lixada até pelo menos a granulação 1500.
Uma máscara comum basta para lixar PLA?
Não. A poeira de PLA exige um respirador N95 ou superior, porque a máscara cirúrgica não oferece proteção suficiente. Use também óculos de proteção e trabalhe em ambiente ventilado.