A peça precisa de suportes quando uma parte do modelo é impressa sem nada por baixo para sustentá-la, porque o material depositado em cada camada ou a resina em cura não tem onde se apoiar. O suporte é uma estrutura temporária que preenche esse vão e transfere o peso para a mesa ou para a própria peça. A dificuldade de removê-lo depois depende da forma da geometria e da área em que o suporte encosta no modelo.
Por que a peça precisa de suportes?
Os suportes são necessários sempre que a geometria cria zonas sem apoio durante a impressão. Três situações concentram a maioria dos casos, e cada uma deixa um tipo diferente de contato entre suporte e peça.
Balanços e partes suspensas
Um balanço é uma parte que avança no ar sem material abaixo dela. Na impressão por camadas, cada nova camada é depositada sobre a anterior. Onde não há nada embaixo, o material tende a cair ou deformar antes de solidificar.
Por isso, o suporte ocupa o espaço sob o balanço e encosta na face inferior da parte suspensa. Quanto maior essa face, mais pontos de contato existem para separar depois.
Pontes horizontais
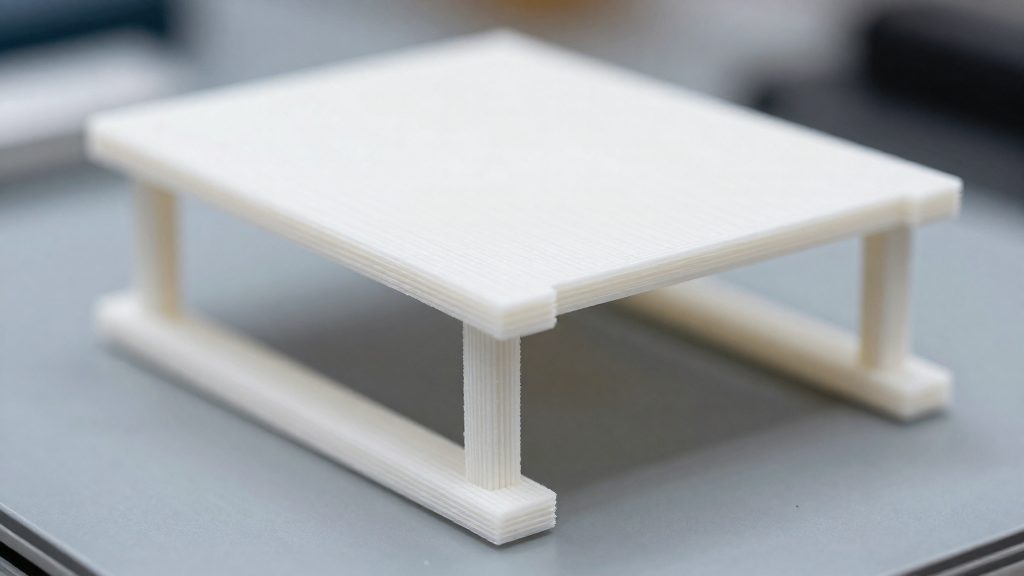
Uma ponte horizontal liga dois pontos do modelo com vão vazio embaixo, como um arco, uma alça ou um travessão. O filamento ou a resina precisa atravessar esse espaço sem apoio.
O suporte costuma formar uma coluna sob o centro do vão, e o contato fica na face inferior da ponte. Quando o vão está dentro de uma abertura, como sob uma alça, o acesso à ponta de corte fica restrito e a remoção se torna mais trabalhosa.
Relação entre área de contato e remoção
Quanto maior a área de contato, mais superfície precisa ser separada e maior a chance de sobrarem resíduos. Um suporte de ponta fina encosta em pouca área e solta com mais facilidade, mas oferece menos sustentação para a peça.
A tabela resume como cada geometria afeta esse contato.
| Geometria | Onde o suporte encosta | Efeito na remoção |
|---|---|---|
| Balanço | Face inferior da parte suspensa | Muitos pontos de contato na superfície inferior |
| Ponte horizontal | Base sob o vão | Coluna acessível de um lado quando o vão é aberto |
| Abertura ou cavidade interna | Interior da abertura | Acesso restrito |
Quais ferramentas usar para remover suportes?
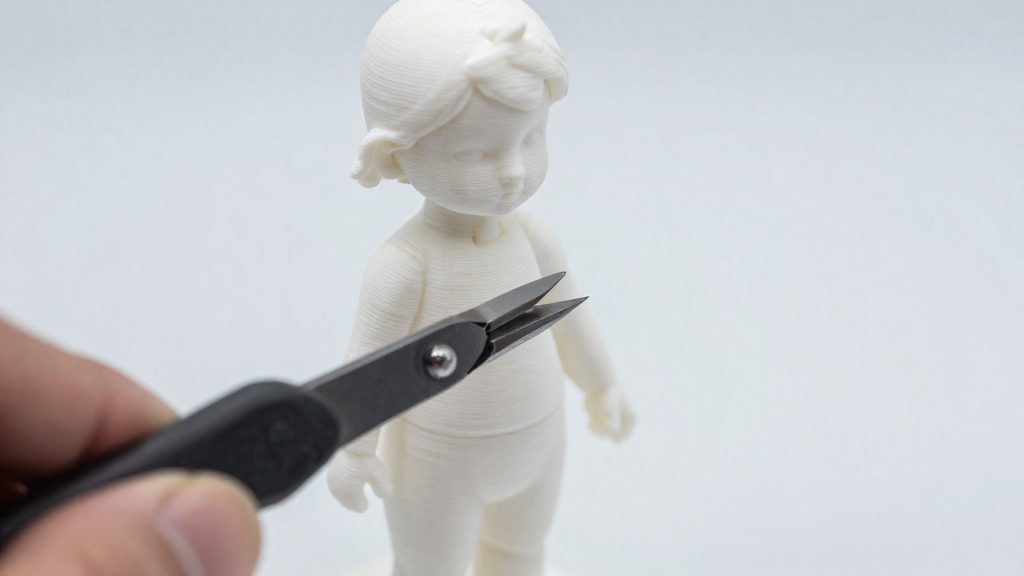
Para a estrutura principal do suporte, o alicate de bico fino é o método mais simples. Para detalhes finos, o guia da Anycubic (2026) indica alicates de corte rente (flush cutters), além de faca e lima, sempre com cuidado para não se ferir nem cortar a peça. Cada ferramenta tem um papel diferente, e a escolha depende de onde o suporte está preso.
| Ferramenta | Onde usar | Cuidado principal |
|---|---|---|
| Alicate de bico fino | Estrutura principal do suporte | Soltar em pequenos trechos, sem arrancar |
| Alicate de corte rente | Pontos de contato pequenos e detalhes finos | — |
| Faca e lima | Arestas e detalhes finos | Não cortar a própria peça nem se ferir |
Como combinar as ferramentas
O alicate de bico fino é a forma mais simples de soltar a estrutura principal, sempre em cortes curtos. Quando restam pontos de contato pequenos, o alicate de corte rente remove o resto sem forçar a superfície da peça. A faca e a lima ficam para arestas e detalhes que as pinças não alcançam.
Proteção ao cortar
Os óculos de proteção são recomendados para esse trabalho. Fragmentos de plástico podem voar a cada corte com alicate ou faca, e os olhos ficam expostos durante toda a remoção. Use os óculos antes de começar, mesmo para suportes pequenos, porque o risco aparece no primeiro corte.
Como remover suportes em FDM passo a passo
A remoção manual de suportes em FDM funciona por cortes parciais, e não por puxões. Segundo 3D Insider (2026), convém cortar aos poucos, em vez de arrancar tudo de uma vez, e deixar pequenos resíduos para lixar depois. A sequência abaixo vai do primeiro corte até a peça pronta para o lixamento.
- Comece pela estrutura principal do suporte. Para os trechos mais grossos, o alicate de bico fino é a forma mais simples de quebrar a ligação com o modelo, sem precisar de ferramentas mais finas.
- Corte em pequenos trechos. Solte o suporte em partes curtas, seguindo a linha de contato, em vez de tentar retirar a estrutura inteira de uma vez.
- Pare antes de encostar na superfície. Deixe um resíduo pequeno para o lixamento. Esse resíduo protege a superfície, pois cortar rente demais pode deixar marcas de tensão.
- Evite o corte rente demais. Cortar rente pode deixar marcas de tensão, com o plástico esbranquiçado. Essa marca aparece na própria superfície da peça e exige mais lixamento para desaparecer.
- Confira a peça antes do lixamento. Verifique se há trechos esbranquiçados e se os resíduos estão uniformes em toda a área de contato. Só então a peça segue para a etapa de acabamento.
Em peças com muitos suportes, repetir o ciclo de cortes curtos em cada área costuma ser mais controlável do que trabalhar em uma única passagem longa, pois cada trecho solto revela melhor onde termina a ligação com o modelo.
Como lavar e curar peças de resina antes de remover os suportes?
Em impressão em resina, a peça sai da impressora coberta de resina líquida e passa primeiro por lavagem e cura; a remoção dos suportes vem depois. Segundo a Anycubic (2026), o fabricante recomenda uma máquina de lavagem e cura, a Wash & Cure, para tratar essa etapa. Quando a peça tem detalhes finos, esse equipamento dedicado é a opção indicada.
Por que o álcool não basta
Lavar a peça apenas com álcool não limpa bem os detalhes. Pontas, furos e relevos pequenos costumam reter resina, e a imersão manual não garante a remoção completa. Segundo a Anycubic (2026), é por isso que o fabricante indica a máquina dedicada para resinas.
Lavagem e cura na máquina dedicada
A Wash & Cure reúne as duas etapas em um único equipamento: a lavagem remove a resina não curada e a cura a endurece. Use a máquina logo depois de retirar a peça da impressora, usando luvas, e só depois remova os suportes e passe ao acabamento. Siga as instruções do fabricante da máquina para a lavagem e a cura.
Manuseio da resina líquida antes da cura
A resina líquida permanece na superfície da peça e dos suportes até a lavagem. Resina líquida é irritante para a pele e para os olhos: use luvas de nitrilo e óculos, trabalhe em área ventilada, leve a peça direto à máquina de lavagem e cura e consulte a FISPQ e as instruções do fabricante da resina.
Suportes solúveis: quando valem a pena?
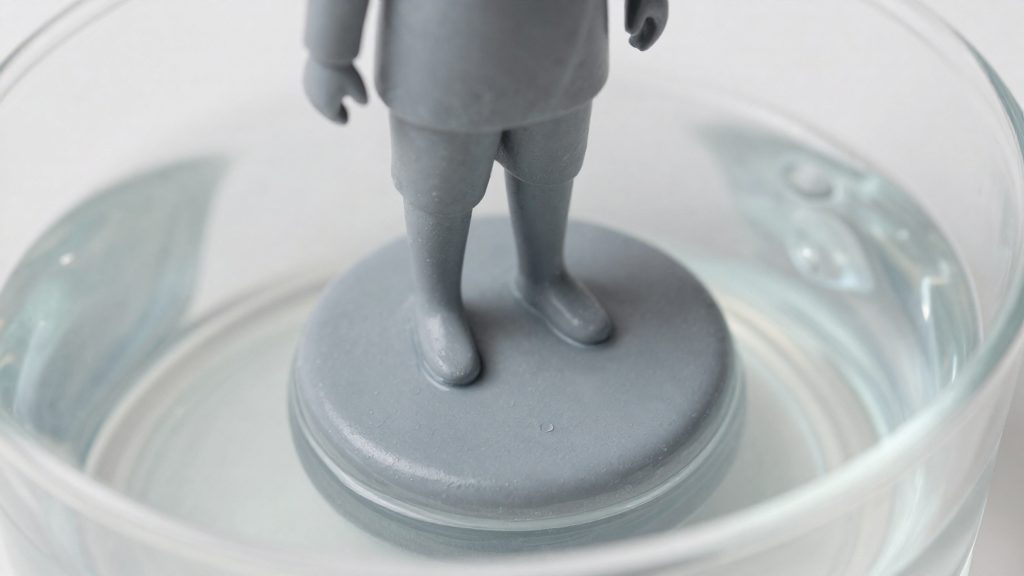
Os suportes solúveis são uma alternativa à remoção mecânica quando a impressora tem dupla extrusão e pode imprimir o suporte em outro material, como HIPS ou PVA. Segundo 3D Insider (2026), esses suportes se dissolvem quando a peça fica imersa por algumas horas em água ou solvente, o que elimina a etapa de corte.
Geometrias internas em que a remoção manual falha
Canais, cavidades fechadas e reentrâncias estreitas são o principal motivo para escolher suportes solúveis. Nesses pontos, alicate, faca ou lima não alcançam o suporte, e forçar a remoção pode quebrar a parede da peça. A dissolução atinge todo o volume de suporte sem contato com ferramentas.
Quando a remoção mecânica ainda compensa
Para suportes externos e de fácil acesso, a remoção manual não exige material extra nem tempo de imersão. Em suportes de fácil acesso, a remoção manual cuidadosa costuma bastar.
Custos de tempo e de segurança
A dissolução troca o esforço físico por espera: algumas horas de imersão por peça. Em qualquer método, a impressora nunca deve ficar sem supervisão durante a impressão.
Como lixar e acabar as marcas deixadas
Depois de remover os suportes, costumam sobrar pequenos resíduos e marcas de contato. Para acabar a superfície, duas técnicas aparecem nas fontes: desbaste com ferramenta rotativa e suavização química em peças de ABS.
Lixamento com Dremel em rajadas curtas
Use a Dremel para desbastar os resíduos que ficaram depois do corte. Segundo o 3D Insider (2026), a ferramenta deve trabalhar em rajadas curtas, porque o atrito contínuo pode deformar o plástico. Faça pequenas passagens, pare para observar a região e só então continue.
Mantenha a ferramenta em movimento sobre a área, sem pressioná-la com força.
Suavização com acetona em peças ABS
Em peças de ABS, a acetona, líquida ou em vapor, pode suavizar a superfície após a remoção dos suportes (Anycubic, 2026). Esse tratamento atenua as marcas que o lixamento não eliminou, deixando a superfície mais uniforme.
A acetona é descrita pelo guia da Anycubic como substância perigosa que exige preparo antes do uso. É inflamável e seus vapores são nocivos: trabalhe em local bem ventilado, longe de chamas e faíscas, use luvas e óculos de proteção e consulte a FISPQ do produto. Antes de começar, confira as instruções do fabricante do produto.
Preparo de segurança antes de manusear acetona
Antes de abrir o frasco, defina um local de trabalho separado, longe de chamas e de alimentos, e reúna o material de proteção que o fabricante indicar. Só então prepare a peça e o recipiente que vai receber o vapor.
Como configurar o fatiador para facilitar a remoção?
Os parâmetros do fatiador definem a força de união entre suporte e peça antes da impressão começar. Três ajustes têm o maior efeito: o tipo de suporte, a densidade do suporte e a distância Z entre suporte e superfície. Os valores numéricos desses parâmetros variam conforme o fatiador e o material.
Tipo e densidade do suporte
Suportes em árvore (tree) costumam tocar a peça em menos pontos, o que tende a reduzir a área de contato. Suportes convencionais com densidade alta tendem a ficar mais presos. Reduzir a densidade do suporte deixa a estrutura mais frágil e mais fácil de separar, mas um valor baixo demais pode não sustentar saliências grandes. Ajuste a densidade conforme a geometria: peças com poucos balanços toleram valores mais baixos, enquanto peças com grandes saliências exigem mais suporte.
Distância Z entre suporte e peça
A distância Z cria uma folga entre o topo do suporte e a face inferior da peça. Com folga maior, o suporte se solta com menos esforço, mas a superfície fica mais áspera. Com folga menor, a face sai mais lisa e a remoção exige mais força. Como pequenas variações nessa distância mudam bastante o resultado, faça um teste com um modelo pequeno antes de imprimir a peça final.
Interface de suporte mais fina
A camada de interface é a faixa de suporte que encosta diretamente na peça. Configurar essa camada com padrão mais espaçado e espessura menor reduz a área de contato e deixa marcas menores ao se soltar. Use interface mais densa apenas em superfícies que precisem de acabamento plano, como a base de uma peça que ficará apoiada na mesa, pois ela também aumenta a aderência.
Perguntas frequentes
Qual ferramenta usar para tirar suportes sem estragar a peça?
Para a estrutura principal do suporte, o guia da Anycubic (2026) indica um alicate de bico fino. Para detalhes finos, use alicates de corte rente, faca e lima, com cuidado para não se ferir nem cortar a peça.
Como limpar peças de resina depois de remover os suportes?
A Anycubic (2026) recomenda uma máquina de lavagem e cura, como a Wash & Cure, porque a limpeza só com álcool não resolve bem os detalhes. Os pequenos resíduos deixados pelo corte também podem ser lixados depois.
Posso usar acetona ou água para remover suportes?
Em peças de ABS, a acetona pode suavizar a superfície após a remoção dos suportes, mas é uma substância perigosa e exige preparo antes do uso. Em impressoras de dupla extrusão, suportes de HIPS ou PVA se dissolvem quando a peça fica imersa por algumas horas em água ou solvente, segundo a 3D Insider (2026).