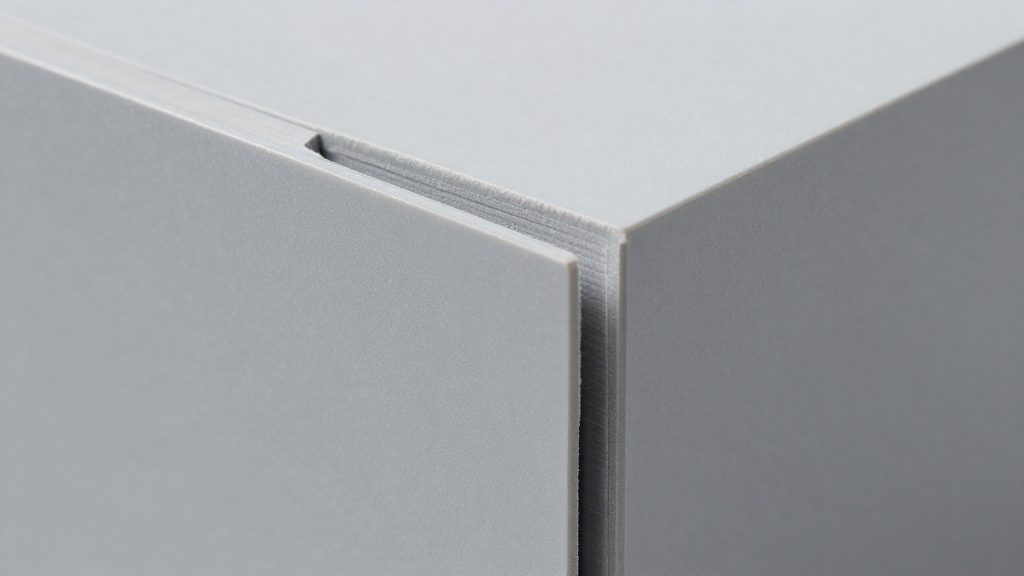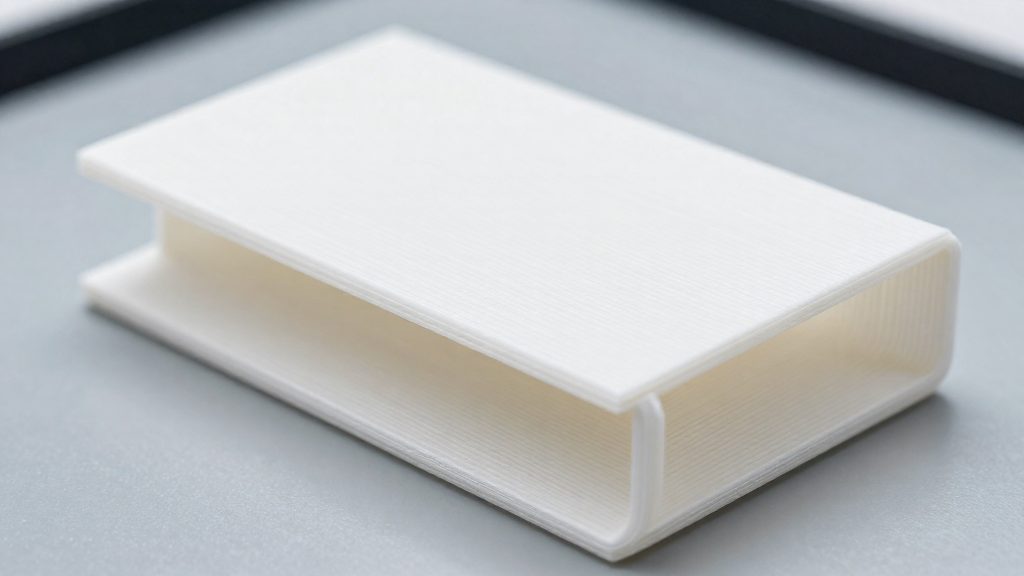
Warping é o empenamento de uma peça impressa em 3D em que as bordas ou os cantos se levantam da mesa de impressão durante o processo. A causa principal é a contração térmica do plástico: cada camada depositada esfria e encolhe, puxando a borda para cima. Quando a adesão à mesa não consegue vencer essa tensão, a peça descola parcialmente e sai com a geometria deformada.
O que é warping nas bordas?
Contração térmica do plástico
Em impressoras FDM, o filamento fundido é depositado camada a camada, e cada nova camada entra em contato com material que ainda está quente. À medida que esfria, o plástico se contrai. Essa contração gera tensão interna que se acumula na base da peça, a parte mais próxima da mesa.
Enquanto a adesão à mesa for maior que essa tensão, a peça permanece plana. Quando a tensão supera a adesão, a borda começa a se soltar, e o defeito se torna visível.
Cantos levantados e peça descolada
Nem todo empenamento tem a mesma intensidade. Em um estágio inicial, apenas os cantos ou as arestas se elevam, enquanto o restante da base continua aderido. Em um estágio avançado, a base inteira ou grande parte dela se solta da mesa.
| Situação | Como se apresenta | Consequência para a impressão |
|---|---|---|
| Canto levantado | Apenas o vértice ou a aresta sai da mesa | A peça permanece fixa, mas com deformação localizada |
| Peça descolada | Grande parte da base perde contato com a mesa | A trajetória do bico perde a referência e a impressão tende a falhar |
Efeito sobre dimensão e precisão
O empenamento altera a posição da base em relação ao plano de referência. Como cada camada é depositada sobre a anterior, um deslocamento inicial se propaga para as camadas superiores e modifica a geometria final.
Na prática, peças com encaixes, furos ou superfícies planas de contato são as mais afetadas, porque a deformação compromete o ajuste com outras peças. As fontes consultadas não especificam a magnitude típica do desvio dimensional causado pelo warping.
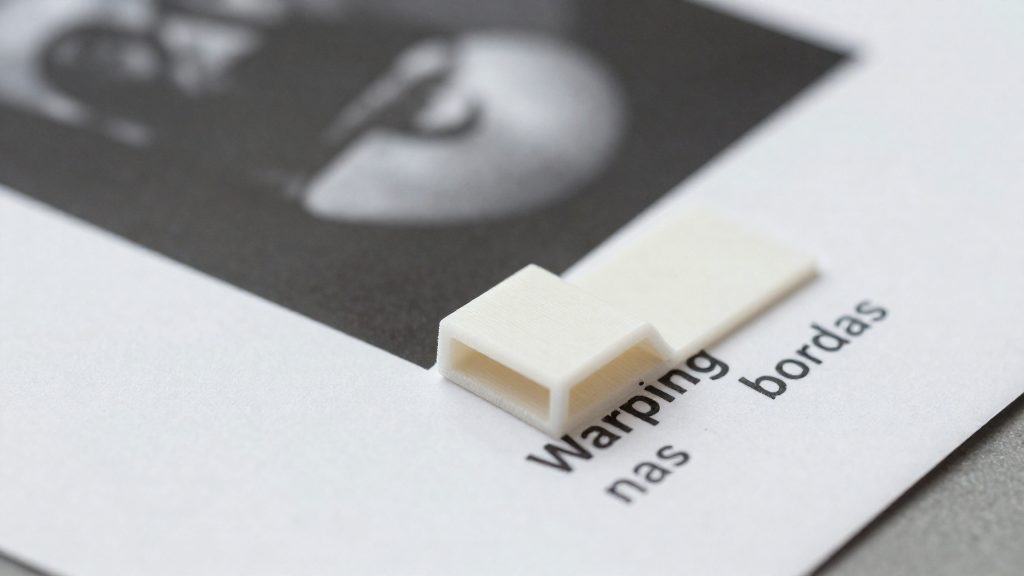
Por que as bordas do print levantam?
O warping acontece quando as bordas da peça se afastam da mesa durante a impressão. A causa central é a contração térmica: o polímero se expande ao ser aquecido no bico e encolhe ao esfriar. Cada camada depositada passa de fundida a sólida e perde volume, e essa retração puxa as arestas para cima quando a aderência à mesa não é suficiente para segurá-las. Os detalhes de cada filamento ficam na seção dedicada.
Contração térmica e adesão em disputa
A adesão da primeira camada à mesa é a força que se opõe à tensão. Enquanto a peça esfria, a tendência de encolher gera esforço interno ao longo de toda a extensão da base. Quando a adesão é fraca, esse esforço vence e a borda levanta primeiro, porque é o ponto onde a tensão se concentra.
Velocidade alta e aquecimento irregular das camadas
Velocidade alta está entre as causas citadas pelo fabricante. Segundo o fabricante, a velocidade alta é uma das causas; o mecanismo exato não é detalhado na fonte, mas provavelmente envolve a deposição de camadas antes de a anterior esfriar de forma estável. A velocidade alta é citada pelo fabricante como causa, assim como o aquecimento irregular da mesa, que faz zonas diferentes da base contraírem em ritmos distintos.
| Fator | Efeito sobre as bordas |
|---|---|
| Velocidade alta | Camada nova é depositada antes da anterior estabilizar |
| Mesa aquecida de forma irregular | Zonas com temperaturas diferentes contraem de modo desigual |
| Bico quente demais | Mais calor por camada, maior retração ao esfriar |
| Camadas grossas | Mais material fundido de uma só vez, mais retração acumulada |
Fatiador mal configurado e camadas grossas
O fatiador concentra os dois ajustes que mais influenciam a contração: a temperatura do bico e a altura de camada. Antes de imprimir, confira esses valores no perfil de impressão e reduza a temperatura do bico se ela estiver acima do necessário para o filamento.
Como nivelar e limpar a mesa?
Segundo QIDI Tech (2024), uma mesa aquecida de forma irregular e uma mesa suja estão entre as causas do warping nas bordas. Como recomendação prática, vale conferir a mesa (nivelamento e limpeza) antes de mexer nos parâmetros do fatiador.
Nivelamento da mesa
Nivelamento é a regulagem da distância entre o bico e a mesa em todos os pontos da área de impressão. O procedimento básico é:
- Aqueça a mesa na temperatura de trabalho do material antes de nivelar, prática comum entre usuários (não consta nas fontes consultadas).
- Leve o bico ao centro e a cada canto, usando o menu de nivelamento da impressora ou o comando de posicionamento.
- Passe uma folha de papel entre o bico e a mesa. Ela deve deslizar com leve resistência em todos os pontos.
- Ajuste os parafusos ou a alavanca de cada canto e repita a checagem até que a resistência seja igual em toda a área.
Limpeza da mesa antes da impressão
Uma mesa suja reduz a aderência da primeira camada. Antes de cada sessão:
- Retire a peça anterior e raspe os resíduos com espátula plástica, sem riscar a superfície.
- Limpe com um pano limpo e um solvente compatível com o tipo de superfície, seguindo as instruções do fabricante da mesa.
- Não toque na área de impressão com os dedos depois da limpeza.
- Espere a mesa secar completamente antes de aquecê-la.
Primeira camada como indicador
Quando a mesa é aquecida de forma irregular, a primeira camada adere bem em uma zona e levanta em outra. Se ela estiver mais fina em um lado, com falhas ou com bordas soltas, refaça o nivelamento antes de alterar velocidade ou temperatura.
Qual adesivo ou superfície usar?
O tipo de filamento define quanto a primeira camada precisa de ajuda para aderir. Na prática, o ABS exige uma combinação mais cuidadosa de superfície e adesivo; o PLA deforma menos, mas também depende de mesa limpa e nivelada.
Adesivos citados: cola e laca
A fonte cita a cola (bastão de cola) e a laca (spray fixador de cabelo) como adesivos para a mesa. Aplique a cola em camada fina e uniforme sobre a área da peça, sem deixar acúmulos. Com a laca, use uma camada leve e espere secar antes de iniciar a impressão. As fontes consultadas não especificam qual adesivo funciona melhor para cada filamento.
Superfície adequada ao tipo de filamento
Além do adesivo, a superfície da mesa deve ser adequada ao material. A fonte afirma que a superfície precisa corresponder ao tipo de filamento, sem detalhar quais superfícies servem a cada um. Vidro e folha de PEI são exemplos comuns no nicho, mas as fontes consultadas não descrevem o desempenho de cada uma com diferentes filamentos.
Compatibilidade entre superfície e material
A escolha final depende da combinação entre superfície, adesivo e filamento. Com ABS, a compatibilidade importa mais, pois o material tende a se contrair ao esfriar e a primeira camada precisa permanecer presa à mesa durante a impressão. Com PLA, o risco de deformação é menor, mas a mesa limpa e nivelada continua importante. Antes de cada impressão, confirme que a superfície está compatível com o filamento escolhido e que o adesivo foi aplicado antes de aquecer a mesa.
Brim, raft e ajustes no fatiador
O brim e o raft são áreas extras de adesão que o fatiador gera para reduzir o warping (empenamento dos cantos). Segundo a QIDI Tech (2024-05-13), ambos estão entre as soluções citadas para melhorar a fixação da peça. A diferença está na posição: o brim fica ao redor do contorno da peça, no mesmo plano da primeira camada, enquanto o raft fica sob a peça, como uma base sólida. As fontes consultadas não especificam valores padrão de largura ou espessura, por isso os ajustes abaixo são descritos por função, não por número.
| Elemento | Onde fica | Função na adesão |
|---|---|---|
| Brim | Faixa de linhas ao redor do contorno da peça, na primeira camada | Aumenta a área de contato com a mesa, sem criar base sob a peça |
| Raft | Camadas extras sob toda a peça, separadas por uma interface | Cria uma base sólida que absorve as tensões de contração do material |
Brim como faixa extra ao redor da peça
O brim é a opção mais simples para peças com pouca área de contato, como cantos finos ou bases estreitas. Ele é impresso na primeira camada, ao redor do contorno, antes da peça, e aumenta a superfície aderida à mesa, o que ajuda a manter os cantos presos durante o resfriamento. Como fica apenas no contorno, ele é removido com facilidade após a impressão.
Raft como base sob a peça impressa
O raft funciona como uma plataforma separada. Ele é impresso primeiro e a peça é construída sobre ele, por isso é o único dos dois elementos que fica sob a peça. Como cria uma base inteira, ele tende a exigir mais material e tempo do que o brim.
Parâmetros do fatiador para brim e raft
Os ajustes que a fonte associa ao warping se aplicam também à configuração do brim e do raft:
- Tipo de aderência: selecione brim ou raft na seção de adesão do fatiador. Sem essa opção, a primeira camada depende apenas da superfície.
- Velocidade: a fonte cita velocidade alta como causa de warping, então reduza a velocidade das primeiras camadas.
- Ventilação nas primeiras camadas: a fonte recomenda menos ventilação nessa fase, para evitar resfriamento brusco.
Temperatura, ventilação e câmara fechada
O warping nas bordas começa quando o plástico esfria de forma desigual, e o ambiente ao redor da impressora influencia diretamente esse resfriamento. Segundo QIDI Tech (2024), as causas incluem correntes de ar e variação de temperatura, além de um bico quente demais no fatiador. Controlar o ambiente e a temperatura de impressão é, portanto, uma das medidas importantes.
Câmara fechada e posicionamento da impressora
Uma câmara fechada ajuda a manter a temperatura ao redor da peça mais estável e a protege de correntes de ar. A QIDI Tech lista esse recurso entre as soluções para o warping.
Posicione a impressora longe de correntes de ar. Janelas abertas, saídas de ar-condicionado e ventiladores apontados para a máquina resfriam apenas um lado da peça, justamente o lado que tende a levantar. Evite também variações bruscas de temperatura no cômodo, como aquecer ou esfriar o ambiente durante a impressão.
Menos ventilação nas primeiras camadas
Nas primeiras camadas, a peça precisa aderir à mesa antes de ganhar resistência. Reduza a ventilação sobre a peça nesse trecho inicial e só aumente o resfriamento depois que as camadas base estiverem firmes. Esse ajuste deve ser feito no fatiador, na seção de ventilação.
Bico um pouco mais frio com ABS
A orientação da QIDI Tech é usar o bico um pouco mais frio com esse filamento. A fonte não indica esse ajuste para o PLA.
Quais filamentos deformam mais?
Entre ABS e PLA, o ABS é o material mais propenso ao warping. Segundo QIDI Tech (2024), isso ocorre por ele ter maior expansão térmica e menor adesão à mesa. Quando a peça esfria, a base não acompanha a contração e as bordas se soltam e levantam.
O PLA deforma menos porque exige temperatura de impressão menor. A temperatura do bico é, portanto, a variável que separa os dois materiais nesse aspecto.
| Característica | ABS | PLA |
|---|---|---|
| Tendência ao warping | Maior | Menor |
| Expansão térmica | Maior | Menor que a do ABS |
| Temperatura de impressão | Mais alta | Mais baixa |
Ao escolher o material, a regra prática é tratar o ABS como o caso de maior risco e o PLA como o de menor risco, dentro das mesmas condições de mesa e de ambiente.