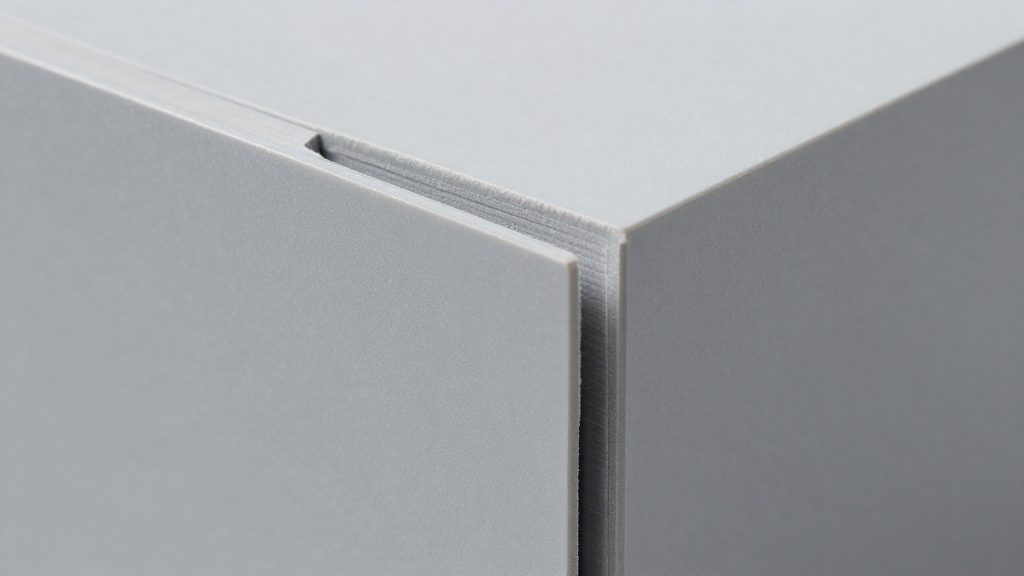
A separação de camadas acontece quando as forças de deformação superam a adesão entre as camadas, que esfriam a velocidades diferentes. Na prática, a peça abre uma fenda entre duas camadas consecutivas. O problema é mais comum com mesas sem aquecimento e com materiais como o ABS.
Por que as camadas se separam?
Tensão térmica por resfriamento desigual
A tensão térmica surge porque cada camada esfria e contrai em ritmo próprio. Quando a camada nova esfria em velocidade diferente da anterior, a peça acumula esforço interno na linha de contato entre as duas. Esse esforço é o que tenta abrir a peça.
Adesão insuficiente entre camadas
A adesão entre camadas é a força que mantém as camadas unidas. Enquanto ela supera a tensão acumulada, a peça permanece inteira. Quando a tensão vence, a separação aparece. Por isso, o defeito é um equilíbrio entre duas forças, e não um problema isolado de um único parâmetro.
ABS, PETG e ASA: casos típicos
| Material | Dado citado na fonte |
|---|---|
| ABS | Caso típico de separação; a Prusa recomenda gabinete totalmente fechado, de preferência aquecido |
| PETG | Vantagens parecidas com as do ABS |
| ASA | Boa opção |
Para o ABS, o gabinete fechado e aquecido é a medida que atua diretamente sobre o resfriamento desigual entre as camadas.
Como confirmar a delaminação
A delaminação é a separação entre camadas já depositadas. Para confirmar o diagnóstico, observe a aparência da falha, sua localização e o momento em que ela aparece.
Aparência e localização
- A fenda é uma linha fina e horizontal entre duas camadas, visível sobretudo nas paredes laterais.
- As camadas acima e abaixo da fenda continuam inteiras, sem falhas de preenchimento.
- A separação é uma abertura real entre camadas. Ela não é um buraco no interior da parede.
Delaminação ou subextrusão
A subextrusão é falta de material extrudado, enquanto a delaminação é uma separação entre camadas que já estavam depositadas e unidas. Se as camadas estão íntegras e a fenda surge entre elas, o caso é delaminação. Se a parede tem trechos vazios ou com pouco material, o problema está na extrusão.
Durante a impressão ou depois do resfriamento
Quando a separação aparece enquanto a peça ainda está sendo impressa, a adesão entre camadas não resistiu à deformação do momento. Quando a peça sai da mesa sem fenda e a rachadura surge depois de esfriar, o sinal aponta para tensão interna acumulada na peça.
A temperatura do bico está baixa?
Sim, um bico frio pode enfraquecer a ligação entre camadas. A faixa típica do PLA fica entre 195 e 220 °C, mas o valor exato depende da marca do filamento. Se a peça racha ou apresenta separação, a temperatura do bico é um dos parâmetros a revisar.
Sinais e ação indicada
| Sinal observado | Ação indicada |
|---|---|
| Rachaduras ou separação entre camadas | Subir a temperatura do bico em passos de 5 °C |
| Adesão ainda ruim após um passo | Repetir o aumento, mantendo-se dentro da faixa da marca |
| Temperatura já no limite da faixa da marca | Não ultrapassar o máximo indicado pelo fabricante |
Como subir sem superaquecer
A Prusa Research recomenda subir a temperatura em passos de 5 °C até a adesão ficar boa (Prusa Research, Prusa Knowledge Base). Para aplicar com segurança:
- Confirme a faixa de temperatura indicada pelo fabricante do seu filamento.
- Parta da temperatura que você usa hoje e imprima uma peça de teste.
- Se houver rachaduras, aumente 5 °C e imprima outra peça de teste.
- Pare assim que as rachaduras desaparecerem e a peça mostrar boa adesão.
Para comparar várias temperaturas de uma vez, use uma torre de temperatura, com cada andar impresso em um valor diferente. Essa comparação economiza filamento e mostra em qual altura as rachaduras somem.
Ventoinha e correntes de ar atrapalham?
Sim. Ar frio e correntes de ar aumentam a tensão interna da peça. Quando as camadas esfriam em velocidades diferentes, essa tensão pode superar a adesão entre elas e provocar separação de camadas. Segundo a QIDI Tech (2025), a solução principal é imprimir em um gabinete fechado, embora a fonte não indique uma temperatura específica para ele.
Ventoinha reduzida no PLA
O PLA suporta mais resfriamento que os materiais de alta temperatura, mas não resfriamento total. A recomendação da QIDI é reduzir a ventoinha de resfriamento para 30–50%. Na prática, isso significa manter a ventoinha ativa em parte da potência, em vez de deixá-la no máximo.
ABS, ASA e nylon com ventoinhas desligadas
Para esses materiais, a tensão interna costuma ser o principal problema. A Prusa Research recomenda, para ABS, desligar completamente os ventiladores e imprimir em um gabinete totalmente fechado, de preferência aquecido. A QIDI sugere desligar a ventoinha para ABS, ASA e nylon, com uma exceção: pontes e saliências acentuadas, que precisam de resfriamento.
| Material | Ventoinha | Condição indicada |
|---|---|---|
| PLA | 30–50% da potência | Redução recomendada pela QIDI |
| ABS | Desligada | Gabinete totalmente fechado, de preferência aquecido (Prusa Research) |
| ASA e nylon | Desligada | Exceto em pontes e saliências acentuadas (QIDI) |
Para verificar se o resfriamento está causando problemas, observe a peça após a impressão. Rachaduras e separação entre camadas indicam que a tensão interna venceu a adesão.
Fluxo, subextrusão e bico entupido
A subextrusão acontece quando o bico deposita menos material do que o modelo pede. As trilhas ficam finas, há falhas no preenchimento e a adesão entre camadas enfraquece, o que aumenta o risco de separação. Antes de mexer no fluxo, confirme que o problema não vem de uma obstrução física, porque ajustar o multiplicador não resolve um bico entupido.
Sinais de subextrusão
- Espaços vazios entre trilhas, principalmente em paredes externas e no preenchimento.
- Superfície com buracos ou aspecto de trilhas desconectadas.
- Camadas que se separam quando a peça é submetida a esforço.
- Trilhas mais finas que o normal, mesmo com as dimensões do modelo corretas.
Ajuste do multiplicador de extrusão
A Prusa recomenda aumentar o multiplicador de extrusão em passos de 5%. A QIDI apresenta o mesmo princípio com um exemplo concreto: ajustar o fluxo de 100% para 103%. Faça uma mudança por vez e imprima uma peça de teste após cada ajuste, para identificar qual valor corrige a deposição sem gerar excesso de material.
| Item | Valor ou localização | Fonte |
|---|---|---|
| Passo de ajuste do fluxo | 5% | Prusa Research (Prusa Knowledge Base) |
| Exemplo de ajuste da QIDI | de 100% para 103% | QIDI Tech (2025-08-30) |
| Local do ajuste no PrusaSlicer | modo avançado ou expert | Prusa Research (Prusa Knowledge Base) |
Calibragem dos E-steps
A QIDI também recomenda calibrar os E-steps antes de compensar a falta de material com o fluxo. Se a quantidade de filamento extrudado estiver errada em relação ao comando enviado, o multiplicador ficará distorcido em todos os modelos.
Bico parcialmente entupido
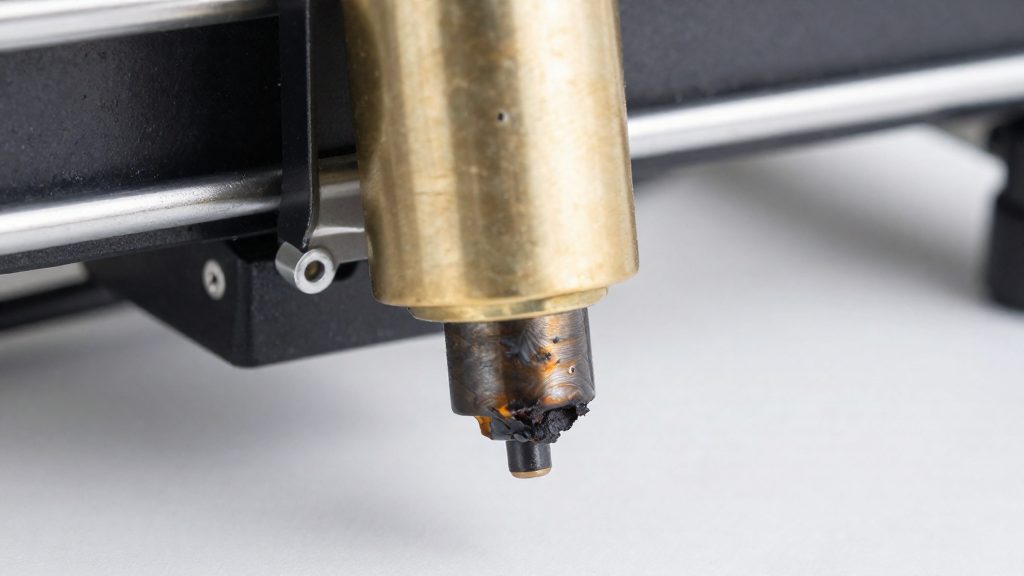
Um bico parcialmente obstruído causa subextrusão localizada, mesmo com o fluxo correto. Os sinais típicos são extrusão irregular, trilhas que variam de espessura ao longo da mesma camada e dificuldade do filamento em sair. Para verificar, aqueça o bico e extrude manualmente um pequeno comprimento de filamento: se o fluxo for intermitente, limpe o bico antes de alterar qualquer parâmetro no fatiador.
Filamento úmido: como secar?
O filamento absorve umidade do ar, e essa água é uma das causas de camadas que se separam. Quando o material úmido passa pelo bico, a água vira vapor e forma bolhas dentro do fio fundido. Essas bolhas enfraquecem a ligação entre uma camada e a seguinte, mesmo que os ajustes de temperatura e fluxo estejam corretos. Por isso, secar o filamento antes de imprimir é um passo preventivo.
Quais materiais precisam de secagem
Segundo QIDI Tech (2025), os materiais que mais exigem secagem são PETG, TPU, ABS e nylon. Esses filamentos absorvem umidade com facilidade, e a qualidade das peças depende disso. Se a peça apresentar camadas fracas e o filamento estiver guardado sem proteção, a umidade costuma ser a primeira hipótese a verificar, antes de mexer nos parâmetros do fatiador.
Método de secagem e preparo
Antes de secar, verifique as indicações do fabricante do filamento. Para a secagem, use um desidratador de filamento ou um forno com controle de temperatura. O desidratador de filamento é feito para essa função; o forno exige controle preciso de temperatura. Use sempre a temperatura indicada pelo fabricante do filamento, porque cada marca tem seu próprio limite. Não há um tempo universal, então siga a orientação do fabricante ou do equipamento.
Durante a secagem, evite deixar o carretel sem supervisão em forno comum, para não correr risco de superaquecimento.
Armazenamento após a secagem
Depois de seco, o filamento volta a absorver umidade se ficar exposto ao ar. Guarde o carretel em um recipiente fechado, de preferência com sachês de sílica-gel, e retire-o somente na hora de imprimir. Quando possível, deixe o carretel dentro de um recipiente fechado durante a impressão, sobretudo se a impressora ficar em um ambiente úmido.
Se a impressão começar a apresentar camadas fracas após algumas horas, teste um carretel recém-seco para confirmar se a umidade é a causa do problema.
Qual material usar em peças grandes?
Para peças grandes, o PETG racha menos, segundo a Prusa Research, e tem vantagens parecidas com as do ABS. Segundo a Prusa Research (Prusa Knowledge Base), o PETG racha menos, principalmente em peças grandes, e tem vantagens parecidas com as do ABS. O ASA também é uma boa opção, mas exige um ambiente térmico mais estável durante toda a impressão.
Na prática, a escolha entre os dois depende de quanto controle você tem sobre o ambiente:
- PETG: indicado quando a impressora fica em um espaço com temperatura pouco controlada, pois racha menos em peças de maior volume.
- ASA: indicado quando é possível manter o espaço de impressão estável, como em uma impressora dentro de um gabinete.
O ambiente como fator decisivo
Não considere o gabinete desnecessário só porque o material é o PETG.
Para peças grandes, comece pelo PETG se o ambiente for pouco controlado. Escolha o ASA somente se puder estabilizar o espaço, com gabinete fechado e sem correntes de ar.
Checklist rápido de ajustes
Para diagnosticar a causa mais rápido, verifique primeiro as variáveis que não exigem mexer no hardware da impressora.
Ordem de prioridade das causas
| Prioridade | Causa | Próximo passo |
|---|---|---|
| 1 | Filamento úmido | Secar o material antes de imprimir. |
| 2 | Correntes de ar | Afastar a impressora de janelas, portas e saídas de ar-condicionado. |
| 3 | Temperatura do bico baixa | Subir a temperatura em passos de 5 °C, dentro da faixa do fabricante. |
| 4 | Subextrusão ou bico parcialmente entupido | Verificar o fluxo e a obstrução do bico. |
| 5 | Ambiente sem isolamento | Usar gabinete fechado. |
| 6 | Material com maior contração | Avaliar a troca de ABS por PETG ou ASA. |
Critério para parar de ajustar
Altere uma variável por vez e imprima a mesma peça de teste após cada mudança. Pare de ajustar quando a separação desaparecer nessa peça. Se a separação persistir depois de secar o filamento e isolar a impressora de correntes de ar, revise a temperatura do bico, a ventoinha, o fluxo e possíveis obstruções no bico.
Ajuste o tempo de secagem e o limite de umidade pelo resultado da peça de teste, e não por uma regra fixa.
Perguntas frequentes
Subir a temperatura do bico resolve a separação de camadas?
Não necessariamente. Havendo rachaduras, a Prusa Research recomenda subir a temperatura do bico em passos de 5 °C, mas filamento úmido, correntes de ar e obstruções também provocam a falha, e o ajuste isolado pode não bastar.
Preciso de gabinete fechado para imprimir PETG?
O PETG racha menos, sobretudo em peças grandes, e o ASA exige um ambiente mais estável.
Quando desligar a ventoinha de resfriamento?
Para ABS, ASA e nylon, a QIDI sugere desligar a ventoinha de resfriamento, exceto em pontes e saliências acentuadas. Para PLA, o fabricante recomenda reduzi-la para 30–50%.