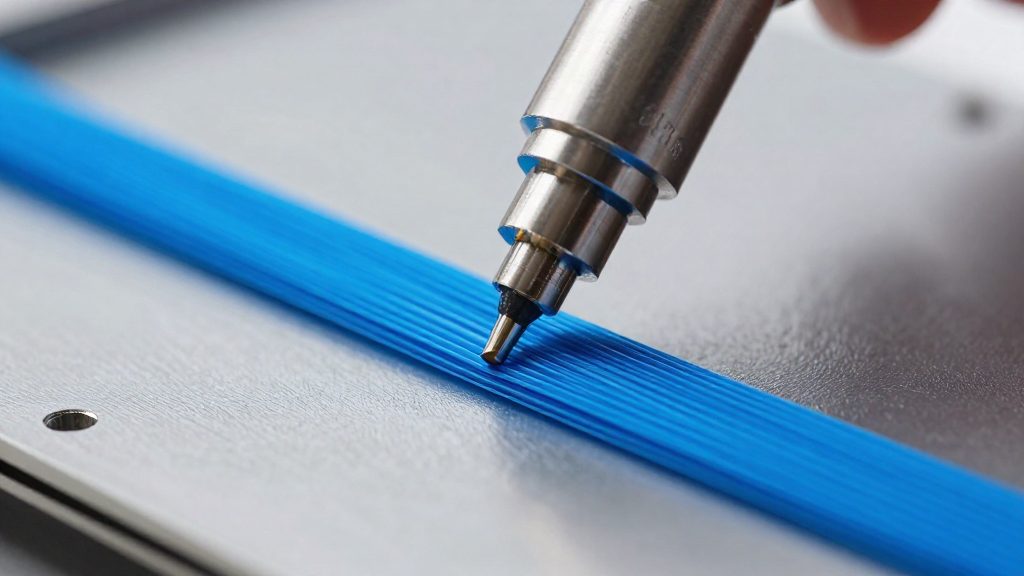
A falta de adesão quase sempre está na primeira camada, e a causa pode ser a distância entre bico e mesa, a superfície suja, a temperatura da mesa, o perfil de placa no fatiador ou uma extrusão irregular. Antes de mexer em qualquer ajuste, observe a primeira camada, porque cada defeito aponta para uma causa diferente.
Por que a impressão não gruda na mesa?
Segundo QIDI Tech (2026), a lista de causas inclui mesa suja, temperatura da mesa incorreta, perfil de placa errado no fatiador, resfriamento excessivo ou precoce, correntes de ar e filamento úmido. A tabela abaixo separa cada uma delas e indica onde o problema é tratado neste artigo.
| Causa | Indicador ou detalhe | Tratada em |
|---|---|---|
| Mesa suja | Óleo dos dedos, poeira ou resíduo de adesivo | Seção 3 |
| Resfriamento precoce ou correntes de ar | Resfriamento excessivo da primeira camada | Seção 5 |
| Extrusão irregular | Compromete a primeira camada | Esta seção |
| Perfil de placa errado | Configuração do fatiador não corresponde à superfície instalada | Esta seção |
| Temperatura da mesa incorreta | Primeira camada esmagada quando a mesa está quente demais | Seção 4 |
O filamento úmido também aparece na lista de causas.
Extrusão irregular
Uma extrusão irregular compromete a primeira camada, mesmo com bico e mesa já ajustados. Se a camada sair irregular, verifique a extrusão antes de alterar o Z-offset ou a temperatura.
Perfil de placa e temperatura da mesa no fatiador
O perfil de placa no fatiador deve corresponder à superfície física instalada na impressora. A cola se comporta de forma diferente em cada superfície: no PETG sobre PEI liso, um bastão de cola pode servir como camada de desmoldagem, enquanto no PEI texturizado ela pode causar adesão excessiva.
Como ajustar o Z-offset da primeira camada
O Z-offset define a distância entre o bico e a mesa no início da impressão. Quando essa altura é grande demais, o filamento não é pressionado contra a superfície e a adesão cai. Segundo a QIDI Tech (2026), o ajuste deve ser feito observando a primeira camada enquanto ela é depositada, em pequenos passos, e não com base em um valor fixo.
Como interpretar o padrão das linhas
| Padrão observado | Diagnóstico | Direção do ajuste |
|---|---|---|
| Linhas separadas e arredondadas | Bico alto | Aproximar o bico da mesa |
| Primeira camada esmagada | Bico baixo ou mesa quente demais | Afastar o bico da mesa e checar a temperatura da mesa |
Passo a passo do ajuste fino
- Inicie uma impressão simples, com uma primeira camada que cubra uma área suficiente para leitura do padrão.
- Observe a deposição do filamento ainda com a impressora ligada e a camada em andamento.
- Se as linhas estiverem separadas e arredondadas, diminua a altura do bico em um incremento pequeno.
- Se a camada estiver esmagada, aumente a altura em um incremento pequeno.
- Repita o ciclo até que as linhas deixem de ser separadas e arredondadas e a camada não fique esmagada.
Efeitos de um bico alto ou baixo demais
O bico alto reduz a adesão e pode provocar empenamento ou deslocamento de camadas. Ou seja, o problema tem consequências na peça inteira, não apenas na base.
Já o bico baixo pode raspar a superfície da mesa, danificando-a, e atrapalhar a extrusão.
Quando revisar o ajuste
A Polymaker Wiki recomenda observar a primeira camada ao usar um material novo, ao trocar a superfície da mesa ou após manutenção. Impressoras modernas oferecem autonivelamento e calibração automática do Z inicial, mas a conferência visual do padrão continua útil para confirmar o resultado.
Limpeza da placa de impressão
Mesa suja é uma das causas de adesão fraca que o fabricante QIDI Tech (2026-03-18) lista. A fonte recomenda limpar a placa antes de usar cola ou de mudar várias configurações.
Há três contaminantes principais:
- Óleo dos dedos: a gordura da pele forma uma película invisível que reduz a aderência do filamento. Segure a placa pelas bordas e evite tocar na área de impressão.
- Poeira: partículas soltas da sala ou da própria impressora criam uma camada que impede o contato direto entre o primeiro cordão e a superfície. Remova-a com um pano limpo antes de cada impressão.
- Resíduo de adesivo: restos de cola em bastão ou de fitas anteriores deixam marcas irregulares. Remova-os por completo antes de aplicar qualquer produto novo.
Quando a limpeza é obrigatória
A QIDI Tech (2026-03-18) recomenda limpar a placa antes de usar cola ou de mudar várias configurações ao mesmo tempo. Isso permite isolar a causa: se a adesão melhorar só após a limpeza, a sujeira era o problema.
Observação da primeira camada após trocar a superfície
Uma superfície nova ou recém-limpa pode se comportar de forma diferente da anterior, e a primeira camada mostra essa diferença antes que a impressão inteira seja comprometida.
Se a camada aparecer falhada ou com falhas de cordão, repita a limpeza antes de alterar outros parâmetros.
Qual temperatura da mesa usar para cada material?
A temperatura inicial da mesa varia conforme o filamento. Segundo QIDI Tech (2026), os valores iniciais recomendados são:
| Material | Temperatura inicial da mesa |
|---|---|
| PLA | 50–60 °C |
| PETG | 70–90 °C |
| ABS/ASA | 95–110 °C |
| TPU | 50–75 °C |
Esses números são pontos de partida. O valor final deve ser ajustado conforme o perfil do fatiador e a dureza do material.
Algumas diferenças entre os materiais merecem atenção:
- PLA e TPU começam na mesma temperatura mínima, 50 °C. O TPU, porém, pode chegar a 75 °C, então os dois não devem usar a mesma configuração sem conferência.
- PETG fica numa faixa intermediária, de 70 a 90 °C, entre o PLA e o ABS/ASA.
- ABS e ASA exigem a mesa mais quente da lista, de 95 a 110 °C.
Para aplicar esses valores, siga esta ordem:
- Selecione o material correspondente no fatiador.
- Defina a temperatura da mesa dentro da faixa do material e ajuste conforme o perfil e a dureza do filamento.
Velocidade e resfriamento da primeira camada
A fonte recomenda reduzir a velocidade e o resfriamento da primeira camada para favorecer a adesão. Reduzir a velocidade da primeira camada e o resfriamento nessa etapa dá ao cordão tempo para grudar antes que o plástico endureça.
Redução da velocidade da primeira camada
Imprimir a primeira camada mais devagar aumenta o tempo de contato de cada cordão com a mesa, o que favorece a aderência. Essa alteração deve ser feita no perfil do fatiador apenas para a primeira camada, sem mudar o restante da peça.
Resfriamento excessivo ou precoce
O ventilador de peça que sopra cedo demais endurece o plástico antes que ele se prenda à mesa, e a adesão cai. Por isso, a fonte lista o resfriamento excessivo ou precoce entre as causas comuns de má adesão.
Reduza o resfriamento somente na primeira camada, sem alterar as camadas seguintes. Assim, a base permanece aderida e a peça mantém a qualidade do restante da impressão.
Correntes de ar sobre a mesa
Correntes de ar resfriam a primeira camada de forma desigual, o que enfraquece a aderência em pontos específicos. O problema aparece mesmo com velocidade e resfriamento corretos.
A impressora deve ficar longe de janelas, ventiladores e aparelhos de ar-condicionado, e a porta do gabinete deve permanecer fechada durante a impressão.
| Fator | Efeito na primeira camada | Ação |
|---|---|---|
| Velocidade alta | Filamento não assenta na mesa | Reduzir a velocidade só na primeira camada |
| Resfriamento precoce | Plástico endurece antes de aderir | Reduzir o resfriamento só na primeira camada |
| Correntes de ar | Resfriamento irregular e adesão desigual | Afastar de janelas e climatizadores; manter a porta fechada |
Quando usar cola, brim ou raft?
Cola, brim e raft são recursos extras de adesão, e não substituem uma impressora bem calibrada. Segundo QIDI Tech (2026), eles só devem entrar quando o básico está correto: superfície limpa, primeira camada bem formada e configurações estáveis. Se a peça solta, a causa deve ser corrigida antes de qualquer material extra ser adicionado à base.
Brim e raft só depois do básico
O brim é uma borda fina de plástico ao redor da base da peça, e o raft é uma base sacrificial impressa sob ela. Ambos aumentam a área de contato com a mesa, mas só fazem sentido depois de confirmar que a primeira camada assenta corretamente.
Cola conforme a superfície
A cola não tem o mesmo efeito em todas as superfícies. A tabela resume o comportamento indicado pela fonte.
| Superfície | Uso de cola | Efeito indicado |
|---|---|---|
| PEI liso com PETG | Bastão de cola como camada de desmoldagem | Facilita a remoção da peça |
| PEI texturizado | Aplicação de cola | Pode causar adesão excessiva |
No PETG sobre PEI liso, o bastão de cola funciona como camada de desmoldagem, ou seja, facilita a separação da peça após a impressão. Já no PEI texturizado, a mesma cola pode aderir a ponto de dificultar a remoção, por isso não deve ser aplicada automaticamente.
O filamento úmido atrapalha a adesão?
Sim. O fabricante QIDI Tech (2026) lista o filamento úmido entre as causas de má adesão. Ou seja, a umidade absorvida pelo material pode prejudicar a primeira camada mesmo com mesa e bico bem ajustados. Siga a orientação do fabricante do filamento para secar e armazenar o material.
Diferenciar umidade de problemas de mesa ou bico
Os sintomas de má adesão se parecem, então o diagnóstico deve partir do aspecto da primeira camada.
Quando a altura do bico e a temperatura da mesa já estão corretas, mas a primeira camada continua falhando, o filamento passa a ser o suspeito principal.
Umidade como causa independente da temperatura da mesa
A QIDI Tech (2026) trata a temperatura da mesa e a umidade como causas separadas. Ajustar a mesa não corrige um filamento úmido.
Se a mesa já está dentro da faixa do seu material e a adesão continua ruim, verifique também a limpeza da placa, o perfil de placa, o resfriamento, as correntes de ar e a extrusão. Depois disso, verifique o estado do filamento, em vez de apenas aumentar a temperatura da mesa.
Perguntas frequentes
Preciso limpar a mesa antes de usar cola?
Sim. Limpe a superfície antes de aplicar cola ou alterar várias configurações ao mesmo tempo, porque resíduos de óleo dos dedos e poeira são causas comuns de falha na primeira camada. Ao mesmo tempo, reduza a velocidade e o resfriamento da primeira camada.
A cola resolve sempre a falta de adesão?
Não. Cola, brim (brim) e raft só devem ser usados depois que a regulagem básica estiver correta, pois eles mascaram o problema em vez de corrigi-lo. Em uma mesa texturizada de PEI, a cola pode causar adesão excessiva, enquanto no PETG sobre PEI liso um bastão de cola funciona como camada de desmoldagem.
Como saber se o bico está alto ou baixo demais?
Observe o formato das linhas da primeira camada. Segundo QIDI Tech (2026), linhas separadas e arredondadas indicam bico alto, enquanto uma primeira camada achatada e esmagada aponta para bico baixo ou mesa quente demais. Bico baixo demais também pode raspar a superfície, então faça o ajuste do Z-offset em pequenos passos.