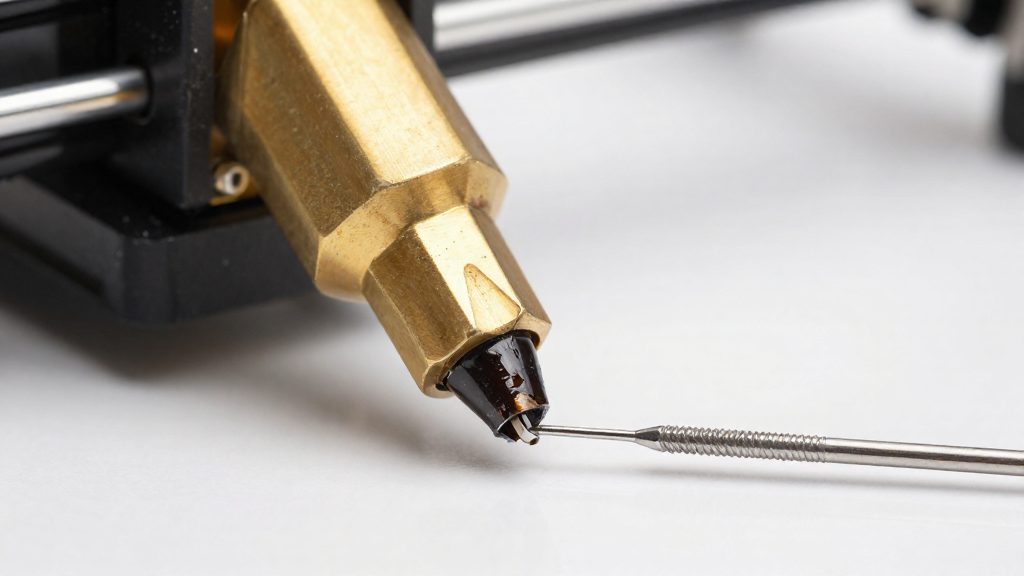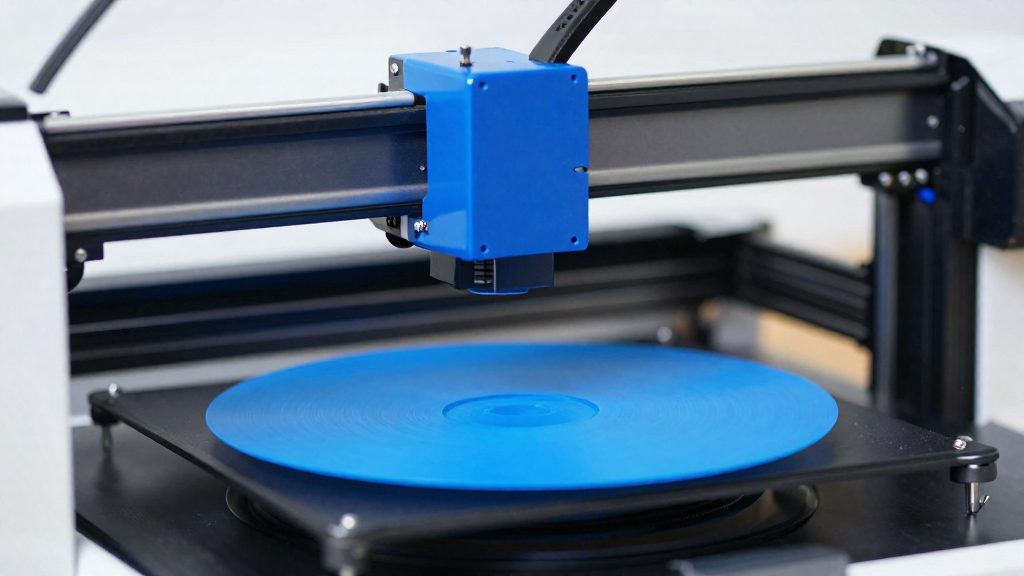
A impressão FDM (Fused Deposition Modeling, ou modelagem por deposição fundida) é uma das formas mais comuns de começar a imprimir em 3D. O processo usa filamento sólido em bobina, e o PLA é o material com que o guia da QIDI Tech (2025) exemplifica as configurações de partida. Assim, o iniciante aprende os fundamentos com peças reais desde as primeiras tentativas.
Por que começar com FDM?
Como funciona: filamento fundido camada por camada
Na FDM, o filamento termoplástico entra no extrusor, é aquecido até fundir e sai pelo bico, que deposita o material em linhas sobre a mesa de impressão. Ao concluir uma camada, o eixo Z sobe a altura configurada e a camada seguinte é depositada sobre a anterior. Repetindo esse ciclo, o objeto é construído de baixo para cima.
Consumível: filamento em bobina
A FDM usa filamento em bobina como consumível.
PLA: base comum para aprender a imprimir
O PLA é o material de referência nos primeiros testes da impressão FDM. Segundo QIDI Tech (2025), o guia do fabricante trata o PLA como exemplo de configuração inicial, o que torna esse filamento um ponto de partida lógico para calibrar a impressora. Ao aprender com um único material, o iniciante consegue isolar a causa de cada defeito, em vez de atribuir todos os problemas à mudança de matéria-prima.
Na prática, o primeiro ciclo de aprendizagem consiste em imprimir uma peça com PLA, identificar qual defeito aparece e aplicar a correção indicada para ele. Esse método permite acumular experiência com a impressora antes de testar outros materiais.
FDM ou resina: qual escolher?
A impressora FDM funde filamento sólido e constrói a peça camada a camada, enquanto a impressora de resina endurece resina líquida. Segundo QIDI Tech (2025), na FDM a altura de camada define o equilíbrio entre detalhe e velocidade. O acabamento da superfície FDM depende também da calibração, tratada nas seções seguintes.
A comparação aqui se limita ao processo de fabricação.
O que olhar ao comprar a primeira impressora?
Uma impressora FDM para iniciantes se avalia por três pontos mecânicos: volume de impressão, estrutura da máquina e sistema de extrusão. Eles determinam o tamanho das peças, a estabilidade dos movimentos e a facilidade de manutenção. Também vale conferir se o modelo traz nivelamento automático, porque a distância entre bico e mesa controla a primeira camada. Para as dimensões, use as especificações do fabricante como referência.
Volume de impressão e estrutura
Confira as dimensões úteis nos eixos X, Y e Z, informadas pelo fabricante. A área útil define o tamanho máximo de cada peça. Peças maiores que a área disponível precisam ser divididas em partes, o que aumenta o trabalho de montagem.
A estrutura também influencia a qualidade. Escolha um modelo em que correias e polias sejam acessíveis.
Extrusora, bico e compatibilidade com filamentos
A extrusora empurra o filamento até o bico. Os defeitos de sub-extrusão e super-extrusão indicam que essa alimentação não está uniforme, por isso o acesso à extrusora para limpeza e ajuste é um critério prático.
Antes de comprar, verifique a lista de filamentos que o fabricante declara compatíveis e a faixa de temperatura do bico e da mesa aquecida. Essa informação mostra quais materiais a máquina consegue processar. Os valores específicos de PLA e a altura de camada são tratados em outra parte deste guia.
| Critério | O que verificar | Por que importa |
|---|---|---|
| Volume de impressão | Dimensões úteis X, Y e Z na ficha do fabricante | Define o tamanho máximo de cada peça |
| Bico e bloco aquecedor | Facilidade de limpeza | Resíduos de plástico afetam a extrusão |
| Nivelamento automático | Presença ou ausência no modelo | Controla a distância bico-mesa da primeira camada |
| Filamentos suportados | Lista e faixas de temperatura do fabricante | Mostra os materiais que a máquina processa |
Nivelamento automático
A presença de nivelamento automático reduz a necessidade de ajustar manualmente a distância entre bico e mesa. Sem esse recurso, é preciso calibrar essa distância manualmente, como descrito mais adiante.
Quais ajustes básicos de fatiador usar com PLA?
Para imprimir PLA, os três ajustes iniciais do fatiador são a temperatura do bico, a temperatura da mesa e a altura de camada. Segundo o fabricante QIDI Tech (2025), o PLA imprime com o bico entre 190 °C e 220 °C e a mesa entre 50 °C e 60 °C.
Temperatura do bico e da mesa
Defina os dois valores no perfil de PLA do fatiador, dentro das faixas indicadas: 190 a 220 °C para o bico e 50 a 60 °C para a mesa. Comece com valores dentro das faixas indicadas e ajuste com cautela, mudando um parâmetro por vez.
Altura de camada
A altura de camada define quantas passadas o bico faz para cobrir uma mesma altura, por isso ela influencia diretamente o tempo de impressão e o nível de detalhe. O fabricante indica as seguintes faixas:
| Altura de camada (mm) | Indicação do fabricante |
|---|---|
| 0,1 a 0,15 | Mais detalhe |
| 0,15 ou 0,2 | Recomendada para a maioria das peças |
| 0,2 a 0,3 | Impressão mais rápida, com linhas de camada mais visíveis |
Para peças decorativas em que a superfície importa, use a faixa mais fina. Para a maioria das peças, incluindo protótipos, o fabricante recomenda 0,15 ou 0,2 mm.
Como nivelar a mesa e calibrar a primeira camada?
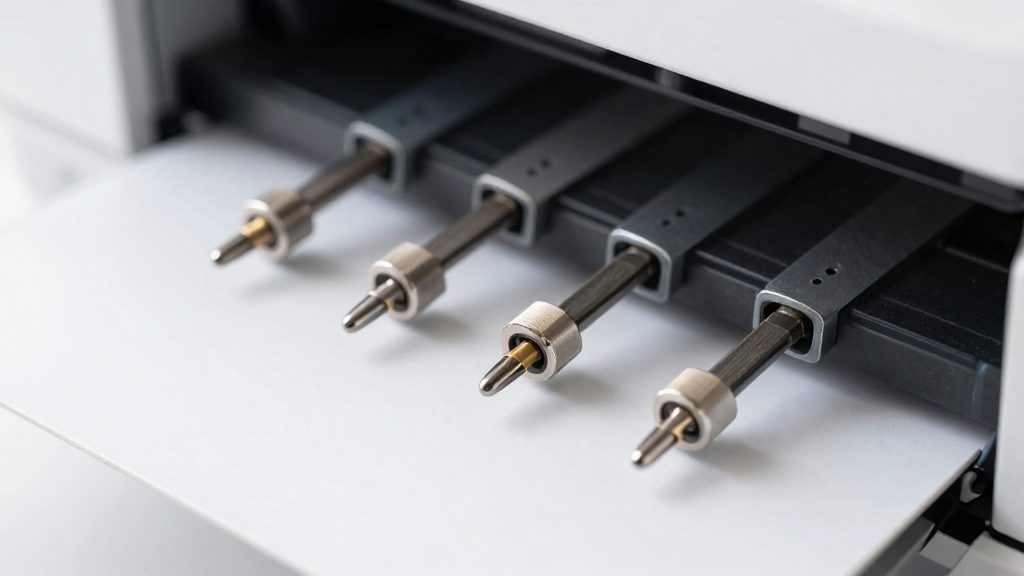
A distância entre o bico e a mesa determina se a primeira camada de filamento adere à superfície de impressão. Segundo a QIDI Tech (2025), uma distância grande demais impede a adesão, e uma distância pequena demais deixa a extrusão irregular. Por isso, o ajuste dessa distância influencia diretamente a primeira camada de qualquer peça.
Efeito da distância bico-mesa na adesão
Com o bico alto demais, o filamento é depositado sem pressão suficiente sobre a mesa e a peça não fixa. Com o bico baixo demais, o material é comprimido contra a superfície e a vazão deixa de ser constante, o que resulta em extrusão irregular já na primeira camada. A adesão depende, portanto, de um meio-termo: o filamento precisa encostar na mesa sem ser espremido.
Sinais de bico alto ou baixo demais
- Bico alto demais: o filamento não adere à mesa e a primeira camada não se fixa.
- Bico baixo demais: a extrusão fica irregular.
Procedimento de nivelamento manual dos pontos da mesa
- Mova o cabeçote até o bico ficar sobre um dos pontos de ajuste da mesa.
- Gire o parafuso ou botão de nivelamento desse ponto até sentir leve resistência ao passar uma folha de papel entre o bico e a mesa.
- Repita o procedimento nos demais pontos de ajuste.
- Confira todos os pontos novamente, pois ajustar um ponto altera a altura dos vizinhos.
- Faça uma impressão de teste da primeira camada e observe se o filamento adere de forma uniforme.
A impressora deve estar sobre superfície estável e com boa circulação de ar durante os ajustes e a impressão de teste.
Como corrigir defeitos comuns de impressão?
Os defeitos mais frequentes em impressão FDM são warping, stringing, deslocamento de camadas, sub-extrusão e super-extrusão. Cada um tem sintomas visuais diferentes, e a correção mais direta depende de identificar a causa certa antes de mexer nos parâmetros. O guia do fabricante QIDI Tech (2025) lista esses cinco defeitos como os mais comuns em FDM.
| Defeito | Sintoma visível | Correção mais direta |
|---|---|---|
| Warping | Cantos da peça levantam da mesa | Manter a superfície de impressão limpa, que é uma verificação básica de manutenção; a fonte não a apresenta como solução específica para o warping |
| Stringing | Fios finos entre partes separadas da peça | Secar o filamento, sugestão do guia; a fonte não a apresenta como causa única |
| Deslocamento de camadas | Camadas deslocadas lateralmente, em degrau | Verificar correias e polias, apontadas pelo guia como causa |
| Sub-extrusão | Linhas finas, falhas e vazios nas paredes | Verificar obstrução do bico e o caminho do filamento |
| Super-extrusão | Excesso de material, superfície irregular e bolhas | Verificar o fluxo de extrusão no fatiador, medida geral que não consta como correção específica na fonte |
Sub-extrusão versus super-extrusão
A sub-extrusão significa que o bico deposita menos material do que o programado. O resultado são linhas fracas, falhas e espaços entre as trajetórias. A super-extrusão é o oposto: o excesso de material se acumula, gerando superfícies irregulares e pequenos bojos. Na sub-extrusão, verifique primeiro se o bico está obstruído antes de alterar parâmetros.
Secagem do filamento contra stringing
O guia do fabricante sugere secar o filamento como correção para o stringing. A secagem é uma verificação entre outras, pois a umidade não é a única causa do defeito.
Manutenção e segurança em casa
Organizar as tarefas de manutenção numa rotina fixa facilita a conservação do equipamento e reduz o contato com as partes quentes.
Limpeza da mesa e remoção de resíduos do bico
Mantenha a limpeza da superfície de impressão como primeiro item da rotina, pois ela fica em contato direto com cada peça. Os resíduos de plástico que se acumulam no bico e no bloco aquecedor devem ser retirados com a impressora desligada da tomada e já fria, porque o bico e a mesa aquecida podem causar queimaduras.
Tensão das correias e ventoinhas
Verifique a tensão das correias e o estado das polias. Segundo a mesma fonte, o deslocamento de camadas pode ser investigado por esse caminho. Mantenha as ventoinhas e as partes móveis livres de poeira, já que o acúmulo na área de movimento faz parte da rotina de manutenção indicada pelo fabricante.
Queimaduras, ventilação e supervisão de crianças
O bico e a mesa aquecida podem causar queimaduras, por isso o equipamento deve ficar sobre superfície estável e em local com boa circulação de ar. O ABS exige ventilação melhor do que outros materiais citados pela fonte, de modo que o ambiente de impressão precisa ser planejado com antecedência. Crianças só devem usar a impressora com supervisão de adulto.
Perguntas frequentes
Posso usar ABS depois de aprender com PLA?
Segundo QIDI Tech (2025), o ABS exige ventilação melhor do que o PLA, então convém garantir boa circulação de ar antes de testar esse material.
Crianças podem usar uma impressora 3D em casa?
Podem, mas somente com supervisão, segundo QIDI Tech (2025). O mesmo guia aponta riscos de queimadura nas partes aquecidas, o que justifica essa restrição.
Se as camadas se deslocam, o que verificar?
Segundo QIDI Tech (2025), o deslocamento de camadas deve levar à verificação das correias e das polias. A mesma fonte inclui a tensão das correias na manutenção básica, junto com a limpeza de ventoinhas e partes móveis.