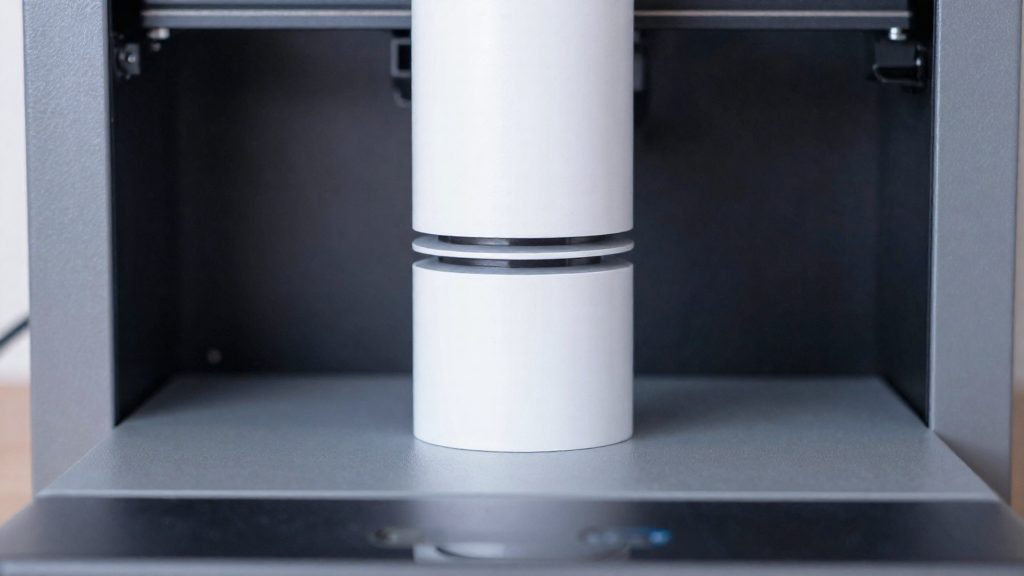
Woran erkenne ich eine Schichtverschiebung?
Diese beiden Merkmale, Versatz und Höhe, lassen sich ohne Kenntnis der Ursache prüfen.
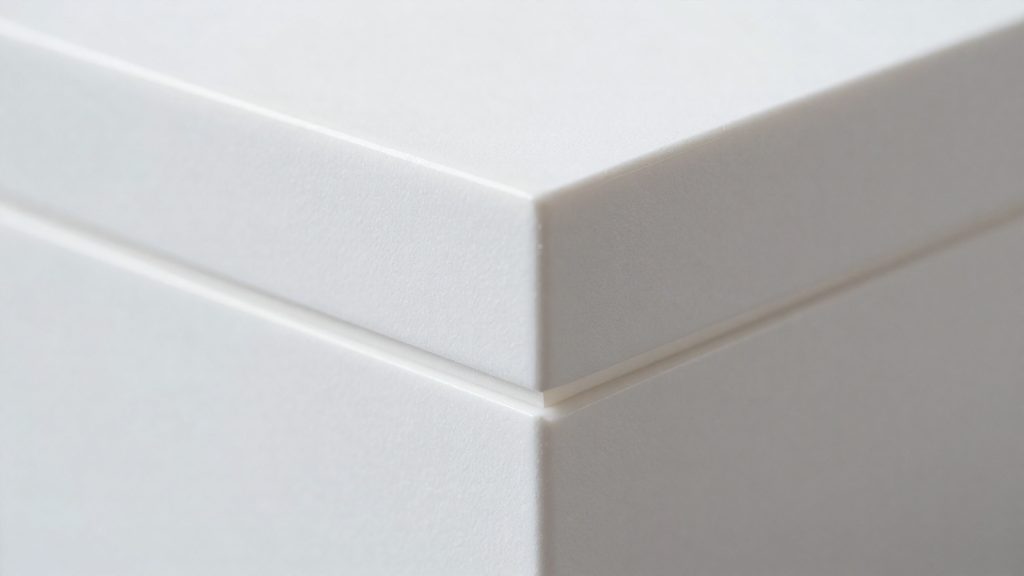
Woran erkenne ich eine Schichtverschiebung?
Das wichtigste Prüfmerkmal ist ein stufenförmiger Versatz an sichtbaren Schichtlinien. Jede Schicht liegt ein Stück neben der darunterliegenden, sodass die Kante an mehreren Stellen abknickt. Dabei genügt ein Blick aus normaler Sehdistanz, eine Lupe ist für eine erste Einschätzung nicht nötig. Entscheidend ist, dass der Versatz über mehrere Schichten bestehen bleibt und nicht nur einzelne Stellen betrifft.
Der Versatz beginnt ab einer bestimmten Höhe
Ein Objekt mit einer Schichtverschiebung ist unten meist sauber und wird ab einer gewissen Höhe auffällig. Vergleiche dazu den Fuß des Drucks mit dem oberen Teil: Liegt die Außenwand unten senkrecht und zeigt sie erst weiter oben eine Stufe, spricht das für eine Verschiebung, die während des Drucks einsetzt. Notiere die Höhe, bei der die erste Stufe sichtbar wird.
Der Versatz wächst mit der Objekthöhe
Miss den seitlichen Abstand zwischen zwei Stufen an mehreren Höhen des Objekts. Werden die Stufen nach oben hin größer, ist das ein typisches Bild für eine Verschiebung, die sich über den Druckverlauf aufbaut. Bleibt der Versatz dagegen gleich groß, deutet das eher auf einen einmaligen Schritt hin. Dieser Unterschied hilft, den Verlauf des Fehlers von einem einmaligen Ereignis zu trennen.
Welche Achse ist betroffen?
Die Richtung des Versatzes zeigt, welche Achse den Fehler verursacht hat. Die Richtung des Versatzes gibt einen Hinweis auf die betroffene Achse: Verschiebt sich die Schicht seitlich nach links oder rechts, liegt das Problem meist an der X-Achse, bei einem Versatz nach vorne oder hinten meist an der Y-Achse. Welches Bauteil sich dabei bewegt (Druckkopf oder Bett), hängt von der Druckerbauart ab. Diese Zuordnung sollte man treffen, bevor man Mechanik oder Einstellungen verändert.
Prusa Research (2025) empfiehlt, zuerst genau festzustellen, in welcher Achse sich die Schichten verschoben haben. Die Ursache liegt je nach Achse an anderen Baugruppen, daher spart die Eingrenzung unnötige Prüfschritte.
So lässt sich die Richtung am Druck bestimmen:
- Seitenwände betrachten: Die Stufen zwischen den Schichten zeigen die Versatzrichtung. Verlaufen sie links-rechts, ist die X-Achse betroffen; verlaufen sie vorne-hinten, die Y-Achse.
- Kanten prüfen: Ein Würfel oder ein Kalibrierteil mit geraden Kanten macht Abweichungen deutlich sichtbar.
- Richtung notieren: Bei Versatz in beide Richtungen müssen beide Achsen geprüft werden.
| Versatzrichtung | Betroffene Achse | Bewegung des Druckkopfs bzw. Betts |
|---|---|---|
| Seitlich, quer zur Druckrichtung | X-Achse | Bewegung nach links und rechts |
| Nach vorne oder hinten | Y-Achse | Bewegung nach vorne und hinten |
Erst wenn die Achse feststeht, sucht man die Ursache gezielt in den Komponenten dieser Achse. Wer ohne diese Bestimmung an mehreren Stellen gleichzeitig ansetzt, kann Fehler nicht eindeutig zuordnen.
Riemen und Riemenscheiben richtig prüfen
Bei Prusa-MK-Druckern lässt sich die Riemenspannung anhand fester Richtwerte beurteilen. Laut Prusa Research (2025) entstehen Schichtverschiebungen meist durch falsch gespannte Riemen oder lose Riemenscheiben. Diese Werte gelten nur für Prusa-MK-Drucker und das dort beschriebene Messverfahren; sie lassen sich nicht auf andere Drucker übertragen.
| Riemenspannung | Bewertung |
|---|---|
| unter etwa 240 | zu locker |
| 250 (X) bzw. 275 (Y) | Richtwert |
| über etwa 290 | zu straff |
Spannung der X- und Y-Riemen anpassen
Liegt der gemessene Wert unterhalb des Bereichs, wird der Riemen über den Spannmechanismus nachgespannt. Liegt er oberhalb, muss er etwas gelockert werden. Die X-Achse hat einen Richtwert von 250, die Y-Achse von 275; deshalb stellt man beide Riemen getrennt auf ihren eigenen Wert ein.
Madenschrauben der Riemenscheiben kontrollieren
Lose Riemenscheiben gehören laut Prusa Research (2025) zu den häufigsten Ursachen für Verschiebungen. 3DXTech (2025) nennt das Prüfen der Madenschrauben der Riemenscheiben ausdrücklich als Abhilfe. Dazu wird jede Riemenscheibe von Hand auf der Motorwelle bewegt: Lässt sie sich verdrehen oder seitlich verschieben, sitzt die Madenschraube nicht fest und muss nachgezogen werden. Danach wird der Riemen erneut auf Spannung geprüft, da sich die Position der Scheibe auf den Riemen auswirken kann.
Führungen und Z-Achse sauber und geschmiert halten
Wenn eine Achse schwerer läuft als vorgesehen, verliert der Drucker Schritte und die Schichten verschieben sich. Laut Prusa Research (2025) können verklemmtes Filament, ein Kabelbündel am Extruder und zerkratzte oder schlecht geschmierte Führungen die Bewegung blockieren und Verschiebungen auslösen. Laut 3DXTech (2025) beugt eine saubere und geschmierte Mechanik Schichtverschiebungen vor. Die folgenden Prüfungen decken diese drei Bremsen ab.
Führungen auf Kratzer und Schmierung prüfen
Vor jeder Prüfung den Drucker ausschalten und den Netzstecker ziehen. Den Schlitten von Hand über die gesamte Länge der Achse bewegen. Ziel ist ein gleichmäßiger Lauf ohne Ruckeln und ohne Stellen mit spürbarem Widerstand.
- Stellen mit Widerstand auf Kratzer, Staub und alten Schmierstoff prüfen.
- Verschmutzung mit einem fusselfreien Tuch entfernen.
- Die Führung mit einem für den Drucker geeigneten Schmiermittel dünn neu schmieren.
- Überschüssiges Fett abwischen, da es Staub bindet und die Führung wieder verschmutzt.
Kabelbündel am Extruder entlasten
Ein Kabelbündel, das am Extruder zieht, wirkt wie eine Bewegungsbremse. Dabei kann sich die Zugkraft je nach Position des Schlittens verändern. Bewege den Extruder daher einmal über die volle Achse und beobachte, ob sich die Kabel an Rahmen oder Halterungen spannen. Die Kabel so neu verlegen, dass sie in jeder Position eine lockere Schleife bilden.
Verklemmtes Filament an der Y-Riemenscheibe
Prusa Research nennt verklemmtes Filament, meist an der Y-Riemenscheibe, als mögliche Ursache. Kontrolliere deshalb den Bereich um die Y-Riemenscheibe auf Filament, das sich dort verklemmt hat. Entferne aufgewickelte Filamentreste im Bereich der Riemenscheibe vorsichtig, bevor du den Drucker wieder einschaltest, und prüfe danach die Y-Achse erneut von Hand.
Welche Slicer-Einstellungen helfen bei hohen Objekten?
Bei hohen Objekten belasten Geschwindigkeit und Beschleunigung die Mechanik stärker. Laut Prusa Research (2025) sollte man bei großen Objekten die Druckgeschwindigkeit verringern. Je schneller sich der Druckkopf bewegt, desto größer ist das Risiko, dass Riemen oder Motoren Schritte verlieren und sich Schichten verschieben.
Druckgeschwindigkeit bei großen Objekten verringern
Die Druckgeschwindigkeit legt man im Slicer im Profil fest, in den Geschwindigkeitseinstellungen. Bei Objekten mit großer Höhe sollte man den Wert gegenüber dem Standardprofil senken, bevor man den Druck startet. Ein langsamerer Druck gibt der Mechanik mehr Zeit, jede Bewegung sauber auszuführen. Welcher Wert passt, hängt von Drucker und Modell ab.
Hohe Beschleunigungen bei hohen Drucken vermeiden
Die Beschleunigung bestimmt, wie schnell der Druckkopf von Stillstand auf Zieltempo kommt und wieder abbremst. 3DXTech (2025) rät, bei hohen Drucken hohe Beschleunigungen zu vermeiden. Besonders bei Richtungswechseln an Kanten wirkt eine hohe Beschleunigung stark auf Riemen und Motoren. Die Beschleunigung ist ein eigener Wert neben der Geschwindigkeit: Auch ein moderates Tempo kann mit zu hoher Beschleunigung Schritte kosten. Deshalb sollte man beide Werte gemeinsam senken.
Reduzierte Werte vor dem Druckstart setzen
Die Anpassung erfolgt im Slicer, bevor die G-Code-Datei exportiert wird, und nicht erst am Drucker während des Drucks. Praktisch heißt das: Profil für das hohe Objekt duplizieren, Geschwindigkeit und Beschleunigung senken und neu slicen. Danach prüft man das Ergebnis am Modell. Verschiebt sich eine Schicht trotz reduzierter Werte erneut, sollte man Mechanik (Riemen, Riemenscheiben, Führungen) sowie Motorstrom und Treiber prüfen.
Wann verursachen Motor oder Treiber das Problem?
Schichtverschiebungen haben nicht immer ihre Ursache in Riemen oder Riemenscheiben. Laut 3DXTech (2025) entstehen Schrittverluste der Motoren durch hohe Geschwindigkeit oder Kollision, und ein zu geringer Motorstrom kann ebenfalls dazu führen. Bevor man Hardware tauscht, sollte man deshalb klären, ob die Ursache mechanisch oder elektrisch ist.
Schrittverluste durch Kollision des Druckkopfs
Wenn der Druckkopf gegen ein Hindernis fährt, verliert der Motor Schritte, und die tatsächliche Position weicht von der berechneten ab. Ein solcher Versatz setzt sich in allen folgenden Schichten fort. Tritt der Versatz nur in einer Achse auf, lässt sich der betroffene Motor oder Riemen dieser Achse gezielt prüfen.
Zu geringer Motorstrom
Ein zu niedriger Motorstrom ist laut 3DXTech eine eigenständige Ursache für Schrittverluste. Die Treiberstrom-Einstellung ist getrennt von der Mechanik zu prüfen. Für den konkreten Stromwert sollte man sich an den Angaben des Herstellers von Treiber und Motor orientieren.
Stealth-Modus vermeiden
Bei Prusa-MK-Druckern sollte man den Stealth-Modus nicht verwenden, da dort die Crash-Erkennung nicht verfügbar ist. Im normalen Modus steht die Crash-Erkennung zur Verfügung, die Kollisionen als Ursache erkennen kann.
Ursachen und Abhilfe im Überblick
| Ursache | Abhilfe laut 3DXTech (2025) |
|---|---|
| Schrittverlust durch hohe Geschwindigkeit | Geschwindigkeit senken |
| Schrittverlust durch hohe Beschleunigung | Beschleunigung senken |
| Zu geringer Motorstrom | Treiberstrom prüfen |
Ein freier Lauf von Hand allein schließt mechanische Ursachen nicht aus; Riemenspannung, Riemenscheiben und Führungen sollten ebenfalls geprüft werden, bevor man den Treiber tauscht.
Wie beuge ich Schichtverschiebungen vor?
Vorbeugen heißt, die mechanischen Ursachen vor jedem großen, hohen Druck in einer festen Reihenfolge zu prüfen. So sucht man nicht zufällig nach dem Fehler, sondern arbeitet Punkt für Punkt ab.
Prüfreihenfolge vor großen Drucken
| Schritt | Prüfpunkt | Konkrete Handlung |
|---|---|---|
| 1 | Riemen | Spannung kontrollieren und einstellen |
| 2 | Riemenscheiben | Madenschrauben auf festen Sitz prüfen |
| 3 | Filamentweg | Auf Verklemmung achten, besonders an der Y-Riemenscheibe |
| 4 | Kabelbündel | Prüfen, ob es am Extruder die Bewegung behindert |
| 5 | Führungen | Auf Kratzer kontrollieren, schlecht geschmierte Stellen nachschmieren |
| 6 | Motorstrom | Treiberstrom prüfen |
Die Reihenfolge ist ein praktischer Vorschlag. Die Prüfpunkte selbst stammen aus den Ursachen, die Prusa Research und 3DXTech (2025) nennen; die Quellen legen keine feste Reihenfolge fest.
Vorgehen nach einer Verschiebung
- Prüfpunkte dieser Achse abarbeiten: Die Schritte aus der Tabelle gezielt für die betroffene Achse durchgehen.
- Behebung kontrollieren: Nach jeder Korrektur denselben Prüfpunkt erneut ansehen, bevor der Druck wiederholt wird.
- Erneut testen: Mit demselben Modell neu drucken, um zu sehen, ob die Verschiebung ausbleibt.
Wiederkehrende Verschiebungen auf eine Achse eingrenzen
Treten Verschiebungen immer wieder auf, lohnt sich der Blick auf die Achse. Liegt sie stets in derselben Richtung, bleiben nur die Bauteile dieser Achse als Ursache übrig: Riemen, Riemenscheibe und Führung. Bei einer Verschiebung nach einem Zusammenstoß sind zusätzlich Druckkopf, Motor und Riemen dieser Achse zu prüfen; der Motorstrom ist eine davon getrennte Ursache.
Häufig gestellte Fragen
Was tun, wenn die Schichten nach dem Senken der Geschwindigkeit erneut verschoben sind?
Dann sollten Riemen, Riemenscheiben und Führungen mechanisch geprüft werden, außerdem Motorstrom und Treiber. Laut Prusa Research (2025) und 3DXTech (2025) sind das die dokumentierten Ursachen. Ein einzelner Test reicht allerdings nicht aus, um die Ursache sicher einzugrenzen.
Muss ich bei hohen Objekten den Stealth-Modus meiden?
Bei Prusa-MK-Druckern sollte man den Stealth-Modus vermeiden, weil dort keine Crash-Erkennung zur Verfügung steht. Im normalen Modus ist die Crash-Erkennung aktiv, die einen Zusammenstoß des Druckkopfs melden kann.
Gelten die Riemenwerte 250 und 275 auch für meinen Drucker?
Nein. Die Richtwerte für X (ca. 250) und Y (ca. 275) stammen aus dem Prusa-Messverfahren für Prusa-MK-Drucker und haben keine Einheit. Für andere Bauarten sollte man sich an die Angaben des Herstellers halten.