Nylon-Filament, vor allem PA6, wird je nach Sorte mit Düsentemperaturen bis etwa 250 °C extrudiert. Bei manchen Sorten liegt der Wert bei 220 °C. Die richtige Einstellung hängt also von der konkreten Sorte ab und lässt sich nicht pauschal festlegen. Wer die Spanne einordnet und den Herstellerwert auf der Spule findet, hat einen verlässlichen Startpunkt für den ersten Druck. Dieser Artikel zeigt, wie das geht.
Nylon drucken: Welche Temperatur ist richtig?
Temperaturbereich je Nylon-Sorte im Überblick
Laut 3Dnatives (2020) liegen die Werte für Nylon-Filament in folgenden Bereichen:
| Parameter | Richtwert laut 3Dnatives (2020) | Gilt für |
|---|---|---|
| Düsentemperatur | bis etwa 250 °C | je nach Sorte |
| Düsentemperatur | etwa 220 °C | bestimmte Sorten |
| Druckbett | bis etwa 80 °C | Nylon allgemein, hauptsächlich PA6 |
Die Quelle nennt für manche Sorten etwa 220 °C und für andere bis etwa 250 °C; das sind 30 K Unterschied. Eine vollständige Spanne je Sorte gibt sie nicht an. Die Düsentemperatur ist also keine feste Zahl, sondern eine Spanne, die die Sorte bestimmt.
PA6 gegenüber anderen Nylon-Sorten
Das Filament besteht laut 3Dnatives (2020) hauptsächlich aus PA6.
Praktisch bedeutet das: Der Wert gilt für das konkrete Produkt auf der Spule, nicht für die allgemeine Bezeichnung „Nylon“. Zwei Spulen mit unterschiedlicher Typbezeichnung können verschiedene Temperaturen brauchen.
Richtwert im Herstellerdatenblatt finden
So ermittelt man den passenden Wert:
- Typbezeichnung auf Spule oder Verpackung suchen und die Materialbezeichnung notieren.
- Im Datenblatt des Herstellers die empfohlene Düsentemperatur und Betttemperatur ablesen.
- Bei einem auffällig abweichenden Wert Typbezeichnung und Datenblatt erneut prüfen.
- Den ersten Druck mit dem Herstellerwert starten und die Düsentemperatur danach in kleinen Schritten anpassen, bis das Ergebnis stimmt.
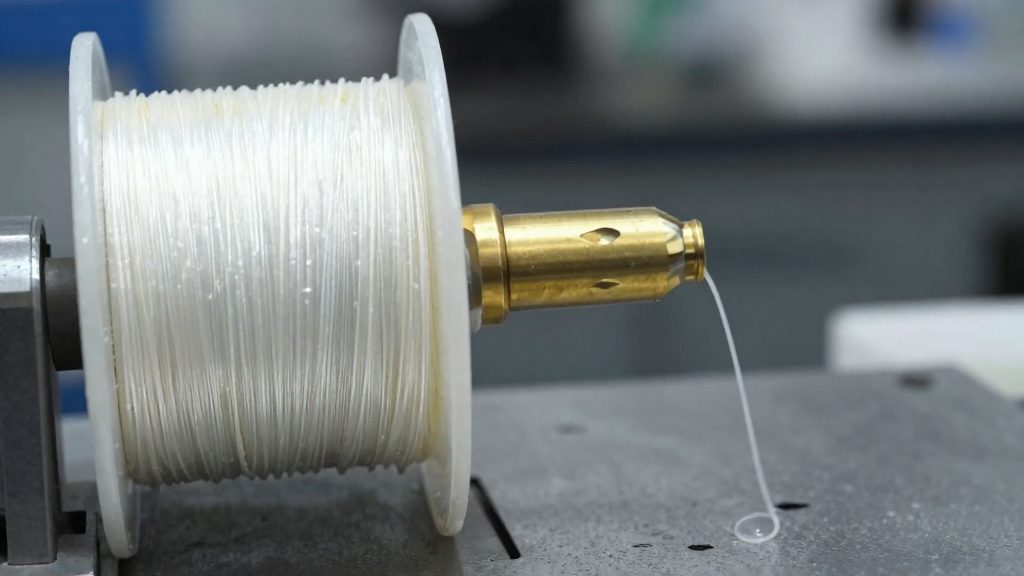
Düsentemperatur: Datenblatt statt Pauschalwert bei PA6, PA12 und PA-CF
Ein einheitlicher Standardwert für alle Nylonarten existiert also nicht, und die Einstellung muss zur gekauften Sorte passen.
Abweichungen zwischen PA6, PA12 und PA-CF
Für PA6-basiertes Nylon sind Extrusionstemperaturen angegeben. Für PA12 und PA-CF ist das Herstellerdatenblatt der jeweiligen Spule entscheidend, es gibt den empfohlenen Temperaturbereich an.
Vorgehen bei der Temperatureinstellung
- Den Temperaturbereich aus dem Datenblatt der Spule ablesen und als Ausgangswert im Slicer hinterlegen.
- Bei der ersten Probe mit einem kleinen Testobjekt beginnen, bevor ein großes Modell gedruckt wird.
- Das Druckergebnis prüfen: Fäden, Oberflächenqualität und Schichthaftung zeigen, ob die Temperatur passt.
- Schrittweise in kleinen Schritten nachjustieren und jede Änderung dokumentieren, damit der beste Wert nachvollziehbar bleibt.
Wer eine Temperaturreihe fährt, sollte mit trockenem Filament starten, da sonst Fehler auf die Temperatur zurückgeführt werden, die eigentlich von der Feuchtigkeit stammen.
Welche Betttemperatur braucht Nylon?
Nylon-Filament, hauptsächlich PA6, braucht ein beheiztes Druckbett mit bis zu etwa 80 °C. Laut 3Dnatives (2020) haftet das Material ohne diese Bettwärme schlecht auf der Druckfläche. Ob der Druck gelingt, entscheidet sich deshalb schon in den ersten Millimetern.
Warum Nylon ohne Bettwärme schlecht haftet
Die Erstlage trifft auf eine kalte Druckfläche und kühlt dort schnell ab. Ohne Wärme von unten verliert sie den Halt, bevor die folgenden Lagen sauber aufbauen können. Das Problem zeigt sich deshalb vor allem am Anfang des Drucks und nicht erst am fertigen Objekt.
Bettwärme-Zielwert je nach Sorte bestimmen
Eine Obergrenze liegt bei etwa 80 °C. Der passende Wert steht im Datenblatt des jeweiligen Filaments und liegt innerhalb dieses Bereichs. Bettwärme und Düsentemperatur gehören zusammen. Die Bettwärme allein bestimmt das Ergebnis also nicht.
So gehst du vor:
- Zielwert der Bettwärme aus dem Datenblatt des Filaments übernehmen, maximal etwa 80 °C.
- Das Bett vor dem Start auf diesen Wert aufheizen und die Erreichung abwarten.
Warum muss Nylon-Filament trocken sein?
Nylon-Filament, hauptsächlich PA6, ist hygroskopisch: Es nimmt Feuchtigkeit aus der Umgebungsluft auf und tut das schnell. Laut 3Dnatives (2020) kann diese Feuchtigkeit die Druckqualität beeinträchtigen. Das Material muss deshalb sorgfältig gelagert und vor dem Druck getrocknet werden. Der Effekt ist nicht nur theoretisch, denn Wasser im Filament verändert das Verhalten beim Schmelzen und Extrudieren.
Beim Aufheizen im Hotend verdampft das eingelagerte Wasser. Es bilden sich Dampfbläschen, die das Schmelzbild stören und das Extrudat ungleichmäßig machen. Die Düse fördert dann nicht mehr gleichmäßig, und die Schichten erhalten sichtbare Fehler.
Typische Druckfehler durch Feuchtigkeit im Filament:
| Sichtbares Symptom | Mögliche Ursache durch Wasser |
|---|---|
| Knistern oder Knallen während der Extrusion | Verdampfendes Wasser im Schmelzbereich |
| Blasen oder Schaumstruktur an der Oberfläche | Dampfbläschen im Extrudat |
| Raue, matte Oberflächen trotz sauberer Einstellungen | Ungleichmäßiger Materialfluss |
| Feine Fäden zwischen Teilen (Stringing) | Veränderte Schmelzviskosität |
| Schwache Verbindung zwischen den Schichten | Gestörte Schichthaftung |
Wichtig ist die Einordnung: Ein Problem mit diesen Symptomen muss nicht zwingend am Filament liegen. Wer aber mit frisch geöffneter Spule saubere Ergebnisse erzielt und nach einigen Tagen Lagerung an der Luft Probleme bekommt, hat einen starken Hinweis auf Feuchtigkeit.
Die Druckqualität und die Feuchtigkeit hängen also eng zusammen. Entscheidend ist, dass Nylon nicht über längere Zeit offen an der Luft liegt, weil die Aufnahme von Wasser ohne sichtbare Anzeichen beginnt.
Wie trocknet und lagert man Nylon?
Die Vorbereitung entscheidet mit darüber, ob ein Nylon-Druck gelingt.
Trocknung vor dem Druck
Nylon sollte vor dem Druck getrocknet werden, besonders wenn die Rolle längere Zeit offen lag. Dafür eignet sich ein Filamenttrockner oder ein Trockenschrank. Für Temperatur und Dauer gelten die Herstellerangaben der jeweiligen Filamentsorte.
Lagerung in luftdichten Behältern
Die luftdichte Lagerung verhindert, dass das Filament erneut Feuchtigkeit zieht. Die Rolle wird nach dem Druck oder nach dem Öffnen der Verpackung in einen luftdichten Behälter gelegt, der zusätzlich ein Trockenmittel wie Kieselgel enthält. Die Rolle bleibt bis zum nächsten Druck verschlossen.
Erneutes Trocknen nach offener Lagerung
Hat eine Rolle offen gelegen, sollte sie vor dem nächsten Druck vorsichtshalber erneut getrocknet werden, auch wenn sie danach wieder verschlossen wurde. Wie lange eine Rolle offen liegen darf, ohne dass Trocknen nötig ist, nennen die Quellen nicht; im Zweifel trocknen und die Herstellerangaben beachten. Bei Nylon bleibt die Feuchtigkeitsaufnahme der limitierende Faktor für die Druckqualität, weshalb jede offene Lagerungsphase als Trocknungsanlass zählt.
Braucht Nylon eine Einhausung?
Nylon ist nicht zwingend auf eine geschlossene Kammer angewiesen, profitiert davon aber, wenn die Umgebungsluft um das Bauteil stabil bleibt. Die Relevanz hängt vor allem von Zugluft und Temperaturschwankungen im Raum ab, weniger vom Filament allein.
Ein Gehäuse hält die Wärme, die der Extruder und das beheizte Druckbett abgeben, möglichst im Druckraum. Wenn die Luft um das Modell gleichmäßig warm bleibt, kühlen die Schichten langsamer und gleichmäßiger ab. Ungleichmäßiges Abkühlen erhöht die Gefahr von Spannungen, die sich als Verzug oder Schichtspalten zeigen. Zugluft wirkt dagegen punktuell: Ein Luftstrom von einem Fenster, einer Heizung oder einem Ventilator trifft einzelne Seiten des Modells und kühlt sie stärker ab als den Rest.
Auf der Seite des Druckers bedeutet das konkret: Der Kühlventilator am Bauteil sollte sich nach den Einstellungen des Slicers richten, während die Kammer selbst ruhig bleibt. Ein Gehäuse verhindert vor allem, dass fremde Luftströme den Druck stören.
| Situation | Einhausung sinnvoll? | Begründung |
|---|---|---|
| Offener Drucker mit Zugluft (Fenster, Heizung, Lüfter) | Ja | Luftstrom kühlt einzelne Bauteilseiten ungleichmäßig |
| Offener Drucker in ruhigem, warmem Raum | Eher nicht zwingend | Temperatur bleibt weitgehend konstant |
| Geschlossener Drucker mit Kammer | Bereits vorhanden | Stabilisiert die Umgebung um das Modell |
Wer ohne Gehäuse druckt, sollte den Standort so wählen, dass keine Luftbewegung direkt auf das Bauteil trifft. Eine Abdeckung aus einfachem Material, die den Druckraum umschließt, reicht in vielen Fällen aus. Entscheidend ist, dass sie Zugluft abhält und Wärme im Druckraum behält.
Haftung und Verzug beheben
Nylon neigt erfahrungsgemäß beim Abkühlen zu Schrumpf und Verzug. Dabei heben sich die Ecken des Drucks von der Platte ab, und die Erstlage löst sich teilweise oder ganz. Laut 3Dnatives (2020) braucht Nylon, das hauptsächlich aus PA6 besteht, ein beheiztes Druckbett, weil es sonst schlecht haftet. Der Zielwert der Betttemperatur steht im Abschnitt „Welche Betttemperatur braucht Nylon?“. Hier geht es um die Vorbereitung der Platte und um Maßnahmen an der Erstlage.
Druckplatte vorbereiten
Eine fettfreie Oberfläche ist die Grundlage für eine haltbare Erstlage. Reinigen Sie die Platte mit Isopropylalkohol und warten Sie, bis sie vollständig trocken ist. Berühren Sie die Oberfläche danach nur mit sauberen Handschuhen, damit keine Hautfette übertragen werden.
Haftmittel auftragen
Ein Klebstoffstift oder ein spezielles Haftmittel verbessert den Halt der Erstlage, vor allem auf glatten Oberflächen. Tragen Sie es in einer dünnen, gleichmäßigen Schicht auf. Zu dicke oder ungleichmäßige Schichten führen zu lokal unterschiedlicher Haftung, und genau dort lösen sich die Ecken zuerst.
Randmaßnahmen bei der Erstlage
Eine Krempe (Brim) vergrößert die Auflagefläche am Rand des Bauteils. Die zusätzlichen Bahnen werden zusammen mit der Erstlage gedruckt und halten die Ecken auf der Platte. Aktivieren Sie den Brim im Slicer und entfernen Sie ihn nach dem Druck. Eine langsamere Erstlage gibt dem Material zusätzlich Zeit, sich auf der Platte zu verankern.
| Symptom | Maßnahme |
|---|---|
| Ecken heben sich ab | Brim aktivieren oder die Krempe verbreitern |
| Erstlage löst sich partiell | Platte reinigen und Haftmittel dünn nachziehen |
| Ecken bleiben trotz Brim hochgezogen | Scharfe Modellecken mit einer Rundung versehen |
Passen Sie Krempenbreite und Geschwindigkeit der Erstlage schrittweise an Ihr Modell und Ihren Drucker an.
Welche Düse eignet sich für faserverstärktes Nylon?
Bei faserverstärkten Nylonsorten wird die Düse zum Verschleißteil. Die eingearbeiteten Füllstoffe, meist Kohlenstofffasern (PA-CF), wirken im Schmelzkanal wie ein Schleifmittel und tragen Metall ab.
Gehärtete Stahldüse statt Messing
Für PA-CF ist eine gehärtete Stahldüse die gängige Wahl. Messingdüsen nutzen sich bei abrasiven Füllstoffen schnell ab. Der Durchmesser der Austrittsöffnung wächst, und die Extrusion wird ungleichmäßig. Typische Anzeichen sind dünnere Linien, Unterextrusion und unsaubere Oberflächen.
Düsendurchmesser und Materialfluss
Ein größerer Düsendurchmesser erhöht den Materialfluss pro Zeiteinheit und verringert das Risiko, dass Faseranhäufungen den Kanal verstopfen. Ein kleiner Durchmesser erlaubt feinere Details, verlangt aber langsamere Druckgeschwindigkeiten, damit das Filament ausreichend aufgeschmolzen wird.
Nach jedem Düsenwechsel sollte der Materialfluss neu kalibriert werden, damit Wandstärken und Füllung stimmen. Die Austrittsöffnung lässt sich mit einer Lupe auf Riefen und Ausbrüche prüfen. Zeigt sie Verschleiß, ist der Austausch fällig.
Häufig gestellte Fragen
Welche Düsentemperatur stelle ich für Nylon ein?
Laut 3Dnatives (2020) reichen die Extrusionstemperaturen je nach Sorte bis etwa 250 °C, bei manchen Sorten liegen sie bei etwa 220 °C. Maßgeblich ist die Materialbezeichnung auf der Spule, mit der sich im Herstellerdatenblatt der passende Wert finden lässt.
Brauche ich für Nylon ein beheiztes Druckbett?
Ja. Laut 3Dnatives (2020) haftet Nylon ohne Bettwärme schlecht, die Quelle nennt eine Betttemperatur von bis zu etwa 80 °C. Ein Haftmittel ersetzt die Bettwärme nicht.
Warum muss Nylon vor dem Druck getrocknet werden?
Nylon ist hygroskopisch und nimmt Feuchtigkeit aus der Luft auf, was die Druckqualität beeinträchtigen kann. Nach offener Lagerung empfiehlt sich daher vorsorglich eine Trocknung. Wie lange eine geöffnete Rolle ohne Trocknung verwendbar bleibt, nennen die Quellen nicht, daher gelten die Angaben des Herstellers.