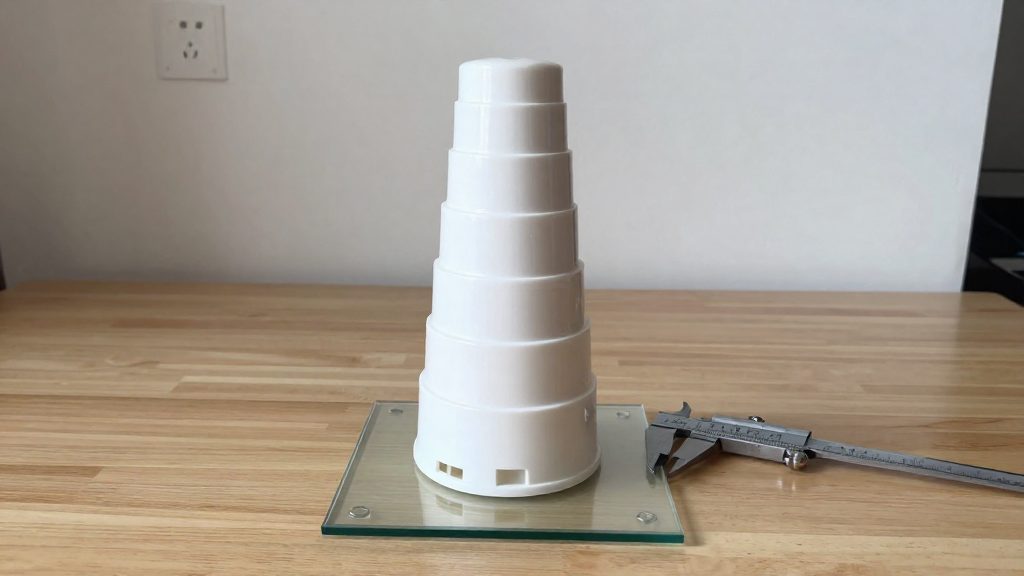
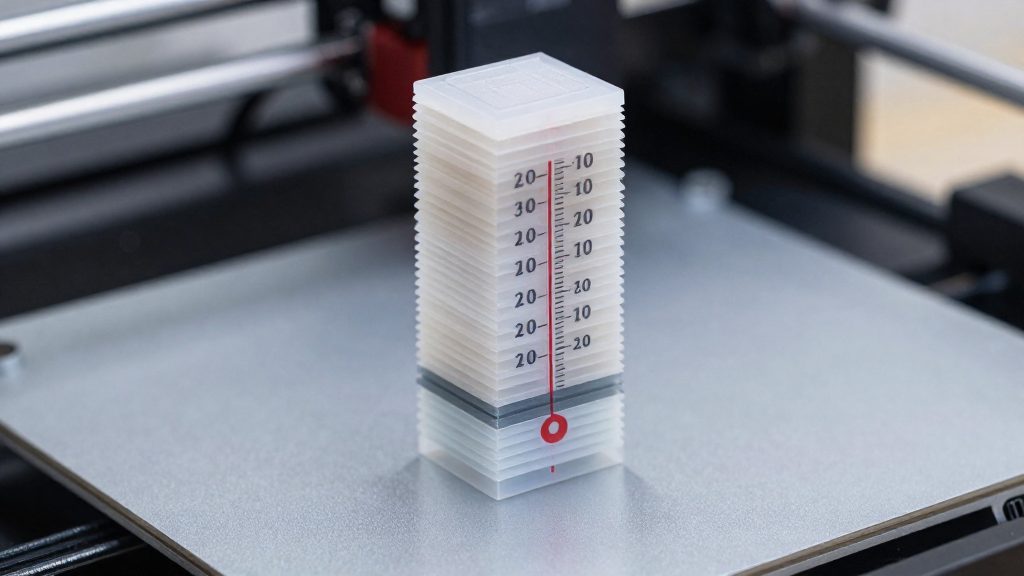
Ein Temperaturturm druckt mehrere übereinanderliegende Etagen in einem Durchlauf, wobei sich die Düsentemperatur von Etage zu Etage ändert. Laut 3DJake (2025) verändert OrcaSlicer die Temperatur pro Etage um 5 °C, im Beispiel von 230 °C unten bis 190 °C oben. Ausgewertet wird, auf welcher Etage Stringing, Brücken und Textschärfe am besten ausfallen. Diese Temperatur ist der Kandidat für den Druckwert. Ein Standard-PLA druckt laut Creality (2025) typischerweise bei 190 bis 220 °C, der genaue Bestwert hängt jedoch von Marke, Farbe und Druckeraufbau ab.
Was ein Temperaturturm zeigt
Alle Etagen werden mit denselben Einstellungen gedruckt, abgesehen von der Düsentemperatur. Da nur diese Variable wechselt, lassen sich Unterschiede im Ergebnis direkt auf die Temperatur zurückführen. Ein einziger Druck ersetzt so mehrere Einzeltests mit unterschiedlichen Temperaturen.
Die drei Auswertungskriterien
| Fehlerbild | Erkennungsmerkmal | Tendenz bei falscher Temperatur |
|---|---|---|
| Stringing | feine Fäden zwischen getrennten Teilen | nimmt bei zu hoher Temperatur meist zu |
| Brücken | Durchhang oder Lücken zwischen zwei Stützpunkten | Durchhang bei zu hoher, Lücken bei zu niedriger Temperatur |
| Textschärfe | unscharfe, verschmierte oder raue Kanten | Details verlaufen bei zu hoher, werden bei zu niedriger Temperatur rau |
Eine Etage kann bei einem Kriterium die beste Wahl sein und beim anderen schwächer abschneiden. Der Turm macht diesen Zielkonflikt sichtbar, sodass man den Wert wählt, der für den eigenen Anwendungsfall den besten Kompromiss bietet.
PLA-Startbereich festlegen
Makers101 (2025) nennt für Standard-PLA einen Startwert um 205 °C. Für die gängigen Varianten gelten folgende Richtwerte:
| Filamenttyp | Richtwert Düsentemperatur |
|---|---|
| Standard-PLA | 190–220 °C |
| PLA+ | 205–225 °C |
| Seiden-PLA | 215–230 °C |
| Mattes PLA | 190–215 °C |
| Highspeed-PLA | 210–230 °C |
Die Bereiche überlappen sich. Ein Seiden-PLA bei 215 °C liegt am unteren Ende seines Bereichs, ein mattes PLA bei 215 °C dagegen am oberen Rand. Bei einer neuen Rolle übernimmt man deshalb nicht blind den Startwert, sondern legt den Turm über den passenden Bereich.
Für Standard-PLA deckt die Spanne von 230 °C unten bis 190 °C oben den Bereich vollständig ab. Die Obergrenze von 220 °C wird dabei um 10 °C überschritten, was als Puffer nach oben dient.
Temperaturturm in OrcaSlicer erstellen
OrcaSlicer erzeugt den Turm direkt im Kalibrierungsmenü, ohne dass ein Modell von Hand bearbeitet werden muss. Die Schritte nach 3DJake (2025):
- Menüpfad Calibration > Temperature öffnen.
- Filament PLA auswählen.
- Temperaturänderung von 5 °C pro Etage übernehmen, Start unten bei 230 °C, Ende oben bei 190 °C.
- Turm wie jedes andere Modell slicen und drucken.
Temperaturturm in Cura einrichten
Slicer ohne eigene Kalibrierfunktion lassen sich nutzen, indem man die Wechselpunkte selbst berechnet. Die Grundlage ist die Formel Etagenhöhe = Schichthöhe × Schichtanzahl. Creality (2025) nennt als Beispiel 0,2 mm × 50 Schichten = 10 mm. Die Schichthöhe steht im Druckprofil des Slicers.
| Etage | Schichten | Wechselpunkt am Turm |
|---|---|---|
| 1 | 1–50 | 10 mm |
| 2 | 51–100 | 20 mm |
| 3 | 101–150 | 30 mm |
Temperaturwechsel mit dem Skript „Change at Height“
In Cura wird das Skript „Change at Height“ über die Nachbearbeitung (Post-Processing) des G-Codes geladen. Für jede Etage trägt man die Höhe ein, bei der die Düsentemperatur wechseln soll, also 10 mm, 20 mm, 30 mm und so weiter. Die Temperatur jeder Etage legt man vorab fest.
Nach dem Slicen prüft man die Vorschau, ob die Wechsel an den berechneten Höhen liegen. Ändert sich die Schichthöhe, müssen alle Wechselpunkte neu berechnet werden.
Turm auswerten
Der Turm wird bei gutem Licht betrachtet, damit feine Details sichtbar bleiben. Danach bricht man die Etagen mechanisch auseinander. Laut 3DJake (2025) können sehr niedrige Temperaturen optisch sauber aussehen und trotzdem sofort brechen. Eine optisch überzeugende Etage ist deshalb nur dann die richtige Wahl, wenn sie beim Brechen unauffällig bleibt.
Wann neu kalibrieren?
Ein gespeicherter Temperaturwert gilt nur für das Filament und den Drucker, mit denen er ermittelt wurde. Makers101 (2025) empfiehlt eine Neukalibrierung bei Wechsel von Marke, Farbe oder Düse.
| Wechsel | Begründung | Vorgehen |
|---|---|---|
| Marke | Der Bestwert hängt laut Creality (2025) von der Marke ab. | Turm neu drucken |
| Farbe | Laut Creality (2025) beeinflusst auch die Farbe den Bestwert. | Turm mit der neuen Farbe drucken |
| Düse | Makers101 (2025) nennt den Düsenwechsel als Anlass zur Neukalibrierung. | Turm nach dem Wechsel drucken |
Fäden trotz Kalibrierung: Feuchtigkeit ausschließen
Bleiben Fäden trotz eines Temperaturturms bestehen, kann feuchtes Filament die Ursache sein. Laut Makers101 (2025) stammen Fäden häufig davon, weshalb das Material vor einer Neukalibrierung getrocknet werden sollte. PLA nimmt Feuchtigkeit aus der Raumluft auf, das Wasser verdampft in der Düse und stört den Materialfluss.
- Rolle in einem Filamenttrockner oder Trockenschrank trocknen, gemäß den Herstellerangaben.
- Filament vollständig abkühlen lassen, bevor es in den Drucker geladen wird.
- Temperaturturm mit dem getrockneten Material neu drucken.
- Bleiben Fäden bestehen, liegt die Ursache eher bei der Temperatur oder bei den Retraction-Einstellungen.
Fazit
Der Temperaturturm liefert in einem Druck einen Kandidaten für die Düsentemperatur und macht den Kompromiss zwischen Stringing, Brücken und Textschärfe sichtbar. Vor der Auswertung sollte das Filament trocken sein, und nach jedem Wechsel von Marke, Farbe oder Düse wird der Turm neu gedruckt.
Häufig gestellte Fragen
Woran erkenne ich die richtige Etage?
Man vergleicht die Etagen bei gutem Licht auf Stringing, Brücken und Textschärfe und bricht sie danach mechanisch auseinander. Eine Etage kann sauber aussehen und trotzdem wenig Bruchfestigkeit besitzen, denn sehr niedrige Temperaturen brechen laut 3DJake (2025) sofort. Eine gute Etage muss also auch beim Brechen standhalten.
Kann ich den Wert aus dem Turm direkt übernehmen?
Der Wert ist ein Ausgangspunkt, weil die Anzeigeabweichung der Düsentemperatur etwa ±10 °C betragen kann. Neu kalibrieren sollte man bei neuer Marke, neuer Farbe oder neuer Düse, so Makers101 (2025).
Wie druckt man den Turm ohne OrcaSlicer?
Die Etagenhöhe ergibt sich aus Schichthöhe mal Schichtanzahl, zum Beispiel 0,2 mm × 50 Schichten = 10 mm. In Cura setzt man dafür das Skript „Change at Height“ ein (Creality, 2025).