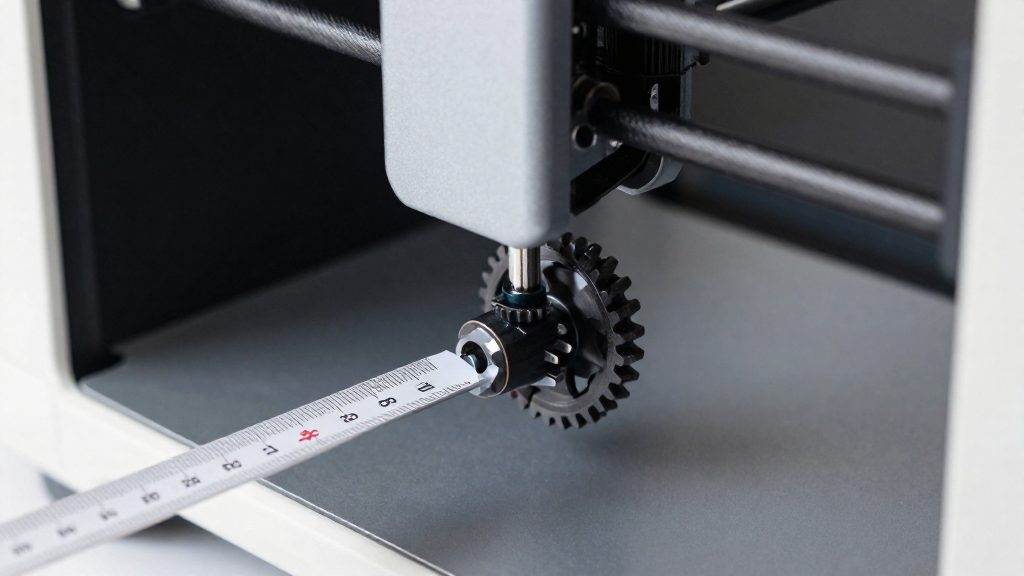
Die E-Steps geben an, wie viele Schritte der Extrudermotor für 1 mm Filament macht. Der Ender 3 ist ab Werk auf 93 Schritte/mm eingestellt, kalibrierte Werte liegen laut Wevolver (2025) oft zwischen 95 und 110. Stimmt dieser Wert nicht, fördert der Extruder mehr oder weniger Filament als der Slicer vorgibt, und das Druckbild leidet.
Was sind E-Steps und wozu dienen sie?
Der Slicer berechnet jede Extrusionsbewegung in Millimetern Filament. Die Firmware übersetzt diese Längen in Motorschritte, und genau dafür ist der E-Steps-Wert zuständig. Er ist eine Umrechnungskonstante zwischen dem, was der Slicer verlangt, und dem, was der Motor tatsächlich tut. Der Buchstabe E steht dabei für die Extruder-Achse, also den Motor, der das Filament in das Hotend schiebt.
Die Schrittzahl bestimmt direkt die geförderte Länge. Wenn der Wert zu niedrig ist, wird pro angefordertem Millimeter zu wenig Filament gefördert. Ist er zu hoch, kommt zu viel. Beide Abweichungen wirken sich auf Wandstärke, Füllung und Oberfläche aus, weil der Extruder den Materialfluss nicht mehr korrekt dosiert.
Wie M92 die Werte festlegt
Der G-Code-Befehl M92 setzt die Schritte pro Einheit (normalerweise Schritte pro Millimeter) für eine oder mehrere Achsen. Ohne Parameter gibt M92 die aktuellen Werte aus, sodass sich der Ist-Zustand direkt im Terminal oder in der Druckersoftware prüfen lässt. Laut Marlin Firmware (marlinfw.org, 2026) gibt es bei älteren Firmware-Versionen den Befehl M503 für denselben Zweck.
Die Werte bleiben nach dem Ausschalten nur erhalten, wenn sie gespeichert werden. M500 speichert die Werte, M501 lädt sie wieder. Ohne diesen Schritt geht eine Änderung beim Neustart verloren.
Warum die Dosierung pro Millimeter so genau sein muss
Ein Extrudermotor arbeitet mit festen Schrittwinkeln. Jeder Schritt schiebt eine definierte, sehr kleine Filamentlänge vor. Weicht der Wert nur leicht ab, summiert sich der Fehler über einen ganzen Druck mit mehreren Metern Extrusion. Deshalb ist eine präzise Kalibrierung für gleichmäßige Extrusion unverzichtbar.
Wann muss man den Extruder kalibrieren?
Der Wert gilt für die aktuelle Antriebskette aus Motor, Treibern und Extruder. Ändert sich eine dieser Komponenten, stimmt der gespeicherte Wert nicht mehr, und der Extruder muss neu bestimmt werden. Laut Wevolver (2025) betrifft das vor allem drei Hardwareänderungen.
Hardwareänderungen, die eine Neubestimmung erfordern
Nach jedem der folgenden Eingriffe sollten die E-Steps neu ermittelt werden:
- Neuer Extruder: Zahnrad, Getriebe oder Übersetzung können sich vom Vorgängermodell unterscheiden.
- Neuer Schrittmotor: Der Motor bestimmt die Schrittzahl pro Umdrehung und damit die Förderlänge.
- Neue Steuerplatine: Die Platine steuert Motor und Treiber, weshalb ein Tausch die Ansteuerung verändern kann.
Nach einer solchen Änderung wird der neue Wert mit M92 E[Wert] gesetzt. Damit er einen Neustart übersteht, wird er mit M500 gespeichert.
Filamentwechsel richtig abgrenzen
Ein anderes Filament erfordert keine neue Kalibrierung der E-Steps. Die E-Steps beschreiben die Mechanik, während das Filament das Fließverhalten beeinflusst. Die Anpassung erfolgt deshalb im Slicer über die Flow Rate (Extrusionsmultiplikator).
| Änderung | Neue E-Steps nötig? | Anpassung |
|---|---|---|
| Neuer Extruder | Ja | M92 E setzen, M500 speichern |
| Neuer Schrittmotor | Ja | M92 E setzen, M500 speichern |
| Neue Steuerplatine | Ja | M92 E setzen, M500 speichern |
| Filamentwechsel | Nein | Flow Rate im Slicer anpassen |
Was brauchst du zur Kalibrierung?
Für die E-Steps-Messung brauchst du nur wenig Material, aber der Drucker muss die passende Firmware und Befehle unterstützen. Du misst deshalb, welche Strecke der Extruder tatsächlich fördert, und vergleichst sie mit dem Sollwert.
Benötigtes Material
| Bestandteil | Funktion bei der Messung |
|---|---|
| Filament | Wird als Messstrecke durch den Extruder gefördert |
| Marker | Markiert die Filamentstelle vor dem Extrudereingang |
| Maßband | Misst den Restabstand zwischen Markierung und Extrudereingang |
Nimm das Filament, das du auch drucken willst, und ein Stück, das lang genug ist, um markiert und gefördert zu werden.
Firmware-Voraussetzungen
Die Befehle beziehen sich auf die Firmware Marlin. Die Option EEPROM_SETTINGS muss aktiviert sein, da sonst die Werte nicht im EEPROM gespeichert werden können. Prüfe deshalb vor der Messung in der Firmware-Konfiguration, ob diese Option eingeschaltet ist.
Aktuelle Werte auslesen
Der Befehl M92 ohne Parameter gibt die aktuellen Schritte pro Einheit aller Achsen aus. Du sendest ihn über das Terminal deiner Druckersoftware oder einen Host, der G-Code an den Drucker schickt. Bei älteren Firmware-Versionen liefert stattdessen M503 die Werte.
Notiere den Ausgangswert für die E-Achse, bevor du etwas änderst. Die Berechnung des neuen Werts braucht diesen aktuellen Wert.
Wie kalibrierst du die E-Steps Schritt für Schritt?
Die Messung der E-Steps besteht aus drei Schritten: Filament markieren, eine feste Länge fördern und den verbleibenden Abstand ablesen. Daraus ergibt sich die tatsächlich geförderte Länge, also der Wert, den der Extruder bei einem Sollvorschub von 100 mm wirklich bewegt hat.
Schritt 1: Filament markieren
Markiere das Filament 120 mm vor dem Eingang des Extruders. Die Markierung muss außerhalb des Extruders liegen und während der gesamten Förderung sichtbar bleiben, damit der Restabstand später eindeutig messbar ist.
Schritt 2: Relativmodus aktivieren und fördern
Sende die Befehle über die Konsole deiner Druckersoftware:
M83schaltet den Relativmodus ein. Die Extruderposition bezieht sich dann auf jede neue Bewegung und nicht auf einen Nullpunkt.G1 E100 F100fördert das Filament um 100 mm mit dem Vorschub F100. Heize das Hotend vorher auf die Drucktemperatur des verwendeten Filaments auf, sonst blockiert die Firmware das Fördern oder der Extruder wird überlastet.
Schritt 3: Restabstand messen und Länge berechnen
Miss den Abstand zwischen der Markierung und dem Extrudereingang. Die tatsächlich geförderte Länge ergibt sich dann aus 120 mm minus diesem Restabstand. Halte dieses Ergebnis fest, denn es ist die Grundlage für die weitere Berechnung des neuen Werts.
Wiederhole die Messung, wenn das Ergebnis stark von 100 mm abweicht, und prüfe dabei jedes Mal den Ausgangspunkt der Markierung.
Wie berechnest du den neuen E-Steps-Wert?
Der neue Wert ergibt sich aus dem aktuellen Wert, multipliziert mit 100 und geteilt durch die tatsächlich geförderte Länge. Die Formel lautet: Neuer Wert = (aktueller Wert × 100) ÷ tatsächlich geförderte Länge. Wie du diesen Abstand misst, steht im Abschnitt zur Schritt-für-Schritt-Kalibrierung.
Der Ablauf von der Auslesung bis zur Speicherung:
| Schritt | Befehl oder Rechnung | Zweck |
|---|---|---|
| 1 | M92 | Aktuellen E-Wert auslesen |
| 2 | (aktueller Wert × 100) ÷ geförderte Länge | Neuen Wert berechnen |
| 3 | M92 E[Wert] | Neuen Wert für die Extruder-Achse setzen |
| 4 | M500 | Werte speichern |
| 5 | M501 | Gespeicherte Werte laden |
Setze den berechneten Wert mit M92 E[Wert], ersetze also [Wert] durch deine Zahl. Speichern kannst du ihn danach mit M500. Mit M501 lädst du die gespeicherten Werte wieder, etwa nach einem Neustart.
Rechenbeispiel mit frei gewählten Werten: Der aktuelle Wert ist 93, der Restabstand beträgt 10 mm. Die geförderte Länge ist dann 110 mm. Die Rechnung lautet 93 × 100 ÷ 110 ≈ 84,5. Du würdest also M92 E84.5 senden und anschließend mit M500 speichern.
Was ist ein normaler E-Steps-Wert?
Einen allgemeingültigen Normwert gibt es nicht, weil der Wert von der verbauten Hardware abhängt. Der Standardwert ist also ein Ausgangspunkt und kein Zielwert.
Deutlich höhere Werte sind ein Warnsignal. Laut Wevolver (2025) deuten sie auf ein mechanisches Problem hin, etwa auf eine teilweise verstopfte Düse. Bevor man einen solchen Wert übernimmt, sollte man daher die Düse auf Verstopfungen prüfen.
E-Steps oder Flow Rate: Was ist der Unterschied?
Die E-Steps sind ein Hardwarewert, den die Firmware des Druckers verwendet. Die Flow Rate ist dagegen eine Einstellung im Slicer, also in der Software, die das Modell in G-Code übersetzt. Beide Werte beeinflussen die Extrusion, werden aber an unterschiedlichen Stellen gesetzt und haben unterschiedliche Aufgaben.
| Merkmal | E-Steps | Flow Rate |
|---|---|---|
| Ebene | Firmware (Hardware) | Slicer (Software) |
| Einstellung | M92 E[Wert], gespeichert mit M500 | Extrusionsmultiplikator |
| Bei Filamentwechsel | Keine Anpassung nötig | Anpassen |
Die E-Steps schreibt man mit M92 E[Wert] in die Firmware. Gespeichert werden sie mit M500.
Die Flow Rate wirkt dagegen nur im Slicer.
Die Unterscheidung hilft bei der Fehlersuche.
Typische Fehler bei der Kalibrierung
Die häufigsten Fehler bei der E-Steps-Kalibrierung entstehen bei Messung und Rechnung, nicht im Drucker selbst. Da die Auswertung direkt auf dem Restabstand beruht, wirkt sich jeder Ablesefehler unmittelbar auf den neuen Wert aus.
Ungenaues Ablesen des Restabstands
Der Restabstand ist die Strecke zwischen Markierung und Extrudereingang nach dem Fördern. Wird er mit einem ungenauen Maßstab oder aus einem schrägen Blickwinkel abgelesen, weicht das Ergebnis schnell um ein bis zwei Millimeter ab. Bezogen auf die 100 mm Förderstrecke entspricht ein Millimeter Fehler etwa einem Prozent. Der Fehler wandert danach in jeden Schritt der Berechnung.
Ebenso wichtig ist die Startmarkierung. Eine Markierung, die um wenige Millimeter daneben sitzt, verfälscht die Ausgangsbasis, obwohl die Messung selbst korrekt ausgeführt wurde.
Förderlänge und Restabstand verwechselt
Der häufigste Rechenfehler besteht darin, den Restabstand als geförderte Länge einzusetzen. Das folgende Beispiel zeigt die Abweichung mit dem Standardwert des Ender 3 von 93 Schritten/mm als Ausgangswert:
| Restabstand | Geförderte Länge (richtig) | Ergebnis richtig | Ergebnis mit Restabstand statt Förderlänge |
|---|---|---|---|
| 15 mm | 105 mm | ca. 88,6 | 620 |
| 20 mm | 100 mm | 93 | 465 |
Die Fehlrechnung liefert bereits bei kleinen Restabständen Werte, die um ein Vielfaches vom Ausgangswert abweichen. Wer einen solchen Wert ungeprüft übernimmt, verschlechtert die Extrusion deutlich.
Die Angaben stammen aus dem Wevolver-Leitfaden zur E-Steps-Kalibrierung (2025).
Häufig gestellte Fragen
Muss ich die E-Steps neu kalibrieren, wenn ich das Filament wechsle?
Nein. Bei einem Filamentwechsel passt man die Flow Rate (den Extrusionsmultiplikator) im Slicer an, der Firmware-Wert bleibt unverändert. Laut Wevolver (2025) ist eine Neukalibrierung der E-Steps nur nach Hardwareänderungen nötig.
Was bedeutet ein E-Steps-Wert, der deutlich über dem üblichen Bereich liegt?
Laut Wevolver (2025) deuten auffällig hohe Werte eher auf ein mechanisches Problem hin als auf eine falsche Messung. Ein häufiger Auslöser ist eine teilweise verstopfte Düse, die den Filamentfluss bremst und den Motor dadurch scheinbar mehr Schritte machen lässt. Prüfe in diesem Fall zuerst Düse und Extrudermechanik, bevor du den Wert weiter anpasst.
Welche Hardwareänderungen erfordern eine neue Kalibrierung der E-Steps?
Laut Wevolver (2025) sind ein neuer Extruder, ein neuer Schrittmotor oder eine neue Steuerplatine Anlass für eine Neukalibrierung. Der Grund ist, dass sich bei diesen Teilen das Übersetzungsverhältnis zwischen Motorschritten und tatsächlich gefördertem Filament verändern kann. Ein neuer Schrittmotor ist dabei der direkteste Fall, weil er die Schrittwinkel selbst verändert.