Für PETG in OrcaSlicer ist der Ausgangspunkt ein PETG-Filamentprofil. Darauf setzt man die Druckparameter Erste Schicht, Schichthöhe, Wandlinien und Füllungsgrad. Für PETG in OrcaSlicer ist der Ausgangspunkt ein PETG-Filamentprofil. Darauf setzt man die Druckparameter Erste Schicht, Schichthöhe, Wandlinien und Füllungsgrad; konkrete Zahlenwerte dafür nennen die Quellen nicht. Temperatur, Lüfter und Retraction werden in eigenen Abschnitten behandelt.
Welche Grundeinstellungen passen für PETG in OrcaSlicer?
PETG-Filamentprofil als Ausgangsprofil wählen
Im Filamentbereich von OrcaSlicer wählt man das PETG-Profil aus der Materialliste, bevor man Druckparameter anpasst. Ein Profil eines anderen Materials, etwa PLA, sollte man nicht übernehmen, weil PETG sich beim Schmelzen und Abkühlen anders verhält und die Parameter darauf abgestimmt sein müssen. Das Profil dient nur als Startpunkt. Änderungen speichert man als eigene Kopie, damit das Originalprofil erhalten bleibt und sich bei Bedarf wiederherstellen lässt.
Erste Schicht: Linienbreite und Schichthöhe festlegen
Die erste Schicht bestimmt, wie gut der Druck auf dem Druckbett haftet. Eine etwas breitere Linie als der Düsendurchmesser drückt den Strang stärker auf die Platte und verbessert den Kontakt. Die Schichthöhe der ersten Lage wird im Profil getrennt von den übrigen Schichten festgelegt; übliche Profile nutzen hier einen eigenen Wert, der Bettunebenheiten ausgleicht. Den Wert des PETG-Profils übernimmt man als Ausgangspunkt. Nach dem Druck der ersten Lage prüft man, ob die Linien ohne Lücken nebeneinanderliegen und an den Rändern nicht abheben.
Schichthöhe und Wandlinien für PETG
Die Schichthöhe bestimmt Detailtreue und Druckzeit. Niedrigere Werte ergeben feinere Konturen, höhere Werte verkürzen den Druck. Die Wandlinien tragen bei PETG einen großen Teil der mechanischen Festigkeit, weil die äußeren Wände Lasten aufnehmen. Wer belastbare Teile druckt, erhöht daher zuerst die Anzahl der Wandlinien und passt erst danach den Füllungsgrad an.
Füllungsgrad für PETG festlegen
Der Füllungsgrad steuert, wie viel Material im Inneren eines Teils eingebracht wird. Ein höherer Anteil erhöht die Festigkeit, verlängert aber Druckzeit und Materialverbrauch. Für Dekorteile reicht ein moderater Wert, während Funktionsteile unter Last einen höheren Anteil erhalten. Das Füllmuster lässt sich unabhängig davon wählen.
Düsen- und Betttemperatur richtig wählen
Für PETG nennt 3DJake (2025) als Richtwert, dass viele Anwender bei etwa 240 °C drucken. Dieser Wert ist ein Ausgangspunkt und kein fester Sollwert. Laut derselben Quelle hängt der optimale Wert von Hersteller, Pigmenten und Additiven des Filaments ab. Zwei PETG-Rollen mit gleicher Bezeichnung können sich deshalb beim Verarbeiten unterscheiden.
Bei der Kalibrierung zeigt die Textschärfe, bei welcher Temperatur das Filament sauber fließt. Die Schichthaftung zeigt, ob die Schichten ausreichend miteinander verbunden sind. Ein Wert, der bei der Textschärfe gut aussieht, kann bei der Haftung trotzdem schwächer sein. Deshalb sollten beide Kriterien gemeinsam beurteilt werden.
Zur Betttemperatur nennen die verwendeten Quellen keinen Zahlenwert, ebenso wenig zur Haftung je nach Oberfläche der Druckplatte.
Wie kalibriere ich die Temperatur mit dem Temperaturturm?
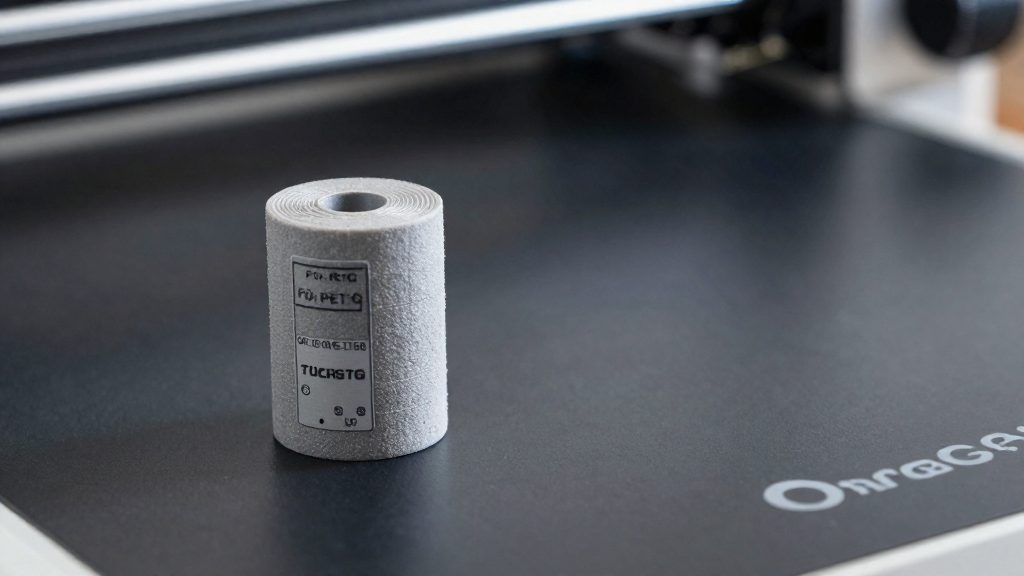
Der Temperaturturm ist ein Testmodell, dessen Abschnitte bei abnehmender Düsentemperatur gedruckt werden. Am Ergebnis erkennt man, welcher Wert für ein bestimmtes PETG-Filament am besten passt. Laut 3DJake (2025) startet der Turm im Beispiel bei 230 °C und fällt in 5-°C-Schritten auf 190 °C.
Schritt für Schritt in OrcaSlicer
- Im Reiter Kalibrierung die Option „Temperatur“ wählen.
- Den Filamenttyp festlegen, also in diesem Fall PETG.
- Das Modell slicen und mit dem gewählten Filament drucken.
- Nach dem Druck die Abschnitte bewerten: Stringing, Brücken und Textschärfe.
- Die Schichthaftung prüfen, indem man die Abschnitte von Hand bricht.
- Den gewählten Wert im Filamentprofil eintragen.
Temperaturstufen des Turms
Im Beispiel durchläuft der Turm neun Stufen von 230 °C bis 190 °C. Jeder Abschnitt wird mit einer um 5 °C niedrigeren Düsentemperatur gedruckt als der vorherige. Die Abschnitte sind in dieser Reihenfolge am Modell angeordnet, sodass sich die Stufen nach dem Druck direkt vergleichen lassen.
Bruchtest für die Schichthaftung
Die Bewertung der Oberfläche allein reicht nicht aus. Beim Bruchtest biegt man jeden Abschnitt von Hand, bis er bricht, und betrachtet die Bruchfläche. Eine schwache Schichthaftung zeigt sich daran, dass sich einzelne Schichten voneinander lösen. Der Wert, bei dem die Schichten am festesten verbunden sind, ist der Kandidat für das Filamentprofil.
Das Stringing wird im Turm mitbewertet, die Details dazu stehen im Abschnitt Stringing vermeiden. Die Lüfterwerte für Brücken behandelt der Abschnitt Lüfter und Geschwindigkeit.
Lüfter und Geschwindigkeit für PETG
Bei PETG stehen Kühlung und Druckgeschwindigkeit in einem Zielkonflikt. Der Bauteillüfter stabilisiert Brücken und Überhänge. Lüfterdrehzahl und Geschwindigkeit sollten deshalb getrennt und abhängig von der Geometrie des Bauteils eingestellt werden, nicht pauschal für das ganze Modell.
Bauteillüfter für erste Schichten und Brücken
Die ersten Lagen laufen mit niedriger oder abgeschalteter Lüfterdrehzahl, damit das Material am Druckbett haftet. Danach erhöht man die Drehzahl schrittweise. Bei Brücken ist der Lüfter dagegen entscheidend: Der frisch extrudierte Strang muss schnell erstarren, bevor er durchhängt. Viele Slicer erlauben getrennte Lüfterwerte für bestimmte Bereiche, sodass sich Brücken unabhängig vom übrigen Modell steuern lassen.
Druckgeschwindigkeit und Beschleunigung
Außenwände und feine Details profitieren von einer niedrigeren Geschwindigkeit, weil sich der Strang sonst unsauber absetzt. Eine hohe Beschleunigung lässt die Düse bei Richtungswechseln schwingen, was sichtbare Wellen an Kanten erzeugt. Man wählt deshalb einen moderaten Wert und prüft das Ergebnis an einer Kante mit scharfem Winkel.
Überhänge und kleine Details
Überhänge reagieren am empfindlichsten auf die Kühlung: Zu wenig Luft führt zu durchhängenden Schichten, zu viel Luft kann die Lagenhaftung verringern.
| Bereich | Lüfter | Geschwindigkeit | Ziel |
|---|---|---|---|
| Brücken | hoch | moderat | straffe Stränge |
| Überhänge | hoch | moderat bis langsam | sauberer Verlauf |
Zur Prüfung druckt man einen Testkörper mit Brücken, Überhängen und einer Detailzone.
Retraction und Pressure Advance einstellen
Retraction und Pressure Advance bestimmen, wie viel Material die Düse bei Leerfahrten und Richtungswechseln abgibt oder zurückhält. Diese Werte sollten am eigenen Drucker ermittelt werden.
Retraction-Distanz und Rückzugsgeschwindigkeit
Die Retraction-Distanz legt fest, wie weit das Filament vor einer Leerfahrt zurückgezogen wird. Die Rückzugsgeschwindigkeit bestimmt, wie schnell dieser Rückzug erfolgt. Die Werte stehen im Druckerprofil unter dem Extruder und lassen sich im Filamentprofil überschreiben, sodass PETG eigene Einstellungen erhält.
Für die Ermittlung druckt man einen Retraction-Turm, bei dem die Distanz von Stufe zu Stufe verändert wird. Der Wert mit dem geringsten Fadenziehen ist der Ausgangspunkt. Anschließend passt man die Rückzugsgeschwindigkeit in kleinen Schritten an, um Ursache und Wirkung getrennt zu beurteilen.
Pressure Advance mit dem Kalibrierungsmuster ermitteln
Pressure Advance steuert, wie stark der Druck im Schmelzsystem bei Geschwindigkeitswechseln ausgeglichen wird. OrcaSlicer bietet dafür ein Kalibrierungsmuster an. Man druckt es mit dem PETG-Filament, verändert den Wert stufenweise und wählt die Stufe, bei der Ecken und Kanten am saubersten aussehen.
Auswirkung auf Ecken und Kanten im Druckbild
Pressure Advance zeigt sich vor allem an Richtungswechseln. Die folgende Übersicht ordnet typische Befunde der wahrscheinlichen Stellgröße zu:
| Befund an Ecken oder Kanten | Wahrscheinliche Ursache | Korrektur |
|---|---|---|
| Ecken wirken abgerundet oder unscharf | Pressure Advance zu niedrig | Wert schrittweise erhöhen |
| Ecken sind ausgewölbt oder mit Material überladen | Pressure Advance zu hoch | Wert schrittweise senken |
| Ungleichmäßiger Materialauftrag nach Richtungswechseln | Retraction-Einstellung nicht passend | Distanz oder Geschwindigkeit prüfen |
Wie vermeide ich Stringing bei PETG?
Stringing entsteht, wenn die Düse bei Leerfahrten zwischen zwei Stellen Filament nachläuft und dünne Fäden zwischen den Modellteilen zieht. Bei PETG lohnt es sich, drei Bereiche gezielt zu prüfen: die Bewegungen ohne Extrusion, die Anordnung der Teile auf dem Druckbett und die Combing- und Wipe-Einstellungen in OrcaSlicer.
Travel-Bewegungen und Abstand zwischen Modellteilen
Eine Travel-Bewegung ist eine Leerfahrt ohne Materialfluss. Verläuft sie über bereits gedruckte Flächen, bleiben Fäden an der Oberfläche hängen. Ordne die Teile so auf der Platte an, dass die Düse von einem Teil zum nächsten möglichst über das Druckbett statt über fertige Wände fährt. Prüfe das nach dem Slicen in der Vorschau, indem du die Travel-Linien einblendest.
Combing und Wipe in OrcaSlicer
Combing hält die Leerfahrten innerhalb des bereits gedruckten Materials, sodass die Düse nicht frei durch die Luft zieht. Die Einstellung findest du in den Druckparametern unter den Bewegungsoptionen. Die Wipe-Funktion fährt beim Zurückziehen des Filaments ein kurzes Stück entlang der letzten Extrusionsbahn, damit an der Düsenspitze anhaftende Schmelze abgestreift wird. Beide Optionen prüfst du gezielt, wenn Fäden an Start- oder Endpunkten einer Bahn auftreten.
Fäden bei Modellen mit mehreren Teilen erkennen
Fäden zwischen Teilen zeigen sich meist dort, wo die Düse von einem Teil zum nächsten wechselt. Die Zuordnung hilft bei der Fehlersuche:
| Sichtbares Bild | Wahrscheinlicher Ort | Prüfung in OrcaSlicer |
|---|---|---|
| Feine Fäden zwischen zwei Teilen auf der Außenfläche | Leerfahrt über eine fertige Wand | Travel-Linien in der Vorschau über Außenflächen kontrollieren |
| Fäden zwischen Teilen an Innenkanten | Leerfahrt über Innenstrukturen | Combing-Einstellung prüfen |
| Fäden nur an Start- oder Endpunkten | Wipe-Bewegung beim Zurückziehen | Wipe-Einstellung kontrollieren |
Filament trocknen und lagern
PETG nimmt Feuchtigkeit aus der Raumluft auf. Feuchtes Material verschlechtert Oberfläche und Schichthaftung und erhöht die Fadenbildung. Für Trocknungstemperaturen und -dauern gelten die Angaben des Filamentherstellers auf Etikett oder Datenblatt.
Trocknen vor dem Druck
Eine Spule, die längere Zeit offen gelegen hat, wird vor dem Druck in einem Filamenttrockner oder Trockenschrank behandelt. Dabei gilt:
- Temperatur und Dauer aus dem Herstellerdatenblatt übernehmen.
- Die Spule im Trockner belassen, bis die Zeit abgelaufen ist.
- Nach dem Trocknen sofort in die Trockenbox umlagern, damit sie nicht erneut Feuchtigkeit aufnimmt.
Lagerung in der Trockenbox
Die Trockenbox mit Trockenmittel ist die übliche Lagerung für PETG im Heimdrucker. Die Spule sollte geschlossen und möglichst dicht verpackt bleiben. Das Trockenmittel, etwa Kieselgel, wird laut Angaben des jeweiligen Herstellers regeneriert oder ersetzt, sobald es gesättigt ist. Spulen, die gerade im Einsatz sind, lassen sich bei Bedarf kurz entnehmen, sollten aber nicht über längere Zeit offen neben dem Drucker liegen.
Feuchtes Filament erkennen
Ein Feuchtigkeitsschaden zeigt sich beim Druck an folgenden Symptomen:
| Symptom | Mögliche Ursache |
|---|---|
| Knistern oder Knacken beim Extrudieren | Wasserdampf entweicht im Hotend |
| Bläschen oder Blasen in den Schichten | Feuchtigkeit verdampft beim Schmelzen |
| Raue, matte Oberfläche | Gestörte Schichtbildung |
| Stärkere Fadenbildung | Verändertes Fließverhalten der Schmelze |
Wenn diese Anzeichen auftreten, sollte die Spule getrocknet werden, bevor weitere Einstellungen am Slicer verändert werden.
Häufige Fehler schnell beheben
Die drei häufigsten PETG-Fehler sind Unterextrusion, Warping und Schichtspaltung. Jedes Fehlerbild hat eine andere Ursache, deshalb lohnt sich eine gezielte Diagnose, bevor man Parameter ändert. Die folgende Zuordnung zeigt, welcher Abschnitt die passende Lösung enthält.
| Fehlerbild | Typische Ursache | Passender Abschnitt |
|---|---|---|
| Unterextrusion: dünne Linien, Lücken in Wänden | Verstopfte Düse oder schwergängige Filamentzufuhr | Dieser Abschnitt, Erstmaßnahmen unten |
| Warping: Ecken heben sich von der Platte ab | Ungleichmäßige Abkühlung, schwache Haftung auf der Platte | Erste Schicht, Düsen- und Betttemperatur (Betttemperatur: Herstellerangabe beachten) |
| Schichtspaltung: Schichten reißen auseinander | Zu niedrige Düsentemperatur oder Zugluft | Düsen- und Betttemperatur |
| Fäden zwischen getrennten Teilen | Zu viel Materialaustritt bei Leerfahrten | Stringing vermeiden |
| Ruckeln oder Lücken nach Rückzügen | Retraction nicht abgestimmt | Retraction und Pressure Advance |
Erstmaßnahmen bei Unterextrusion und Verstopfung
Zuerst prüft man den Materialweg vom Spulenhalter bis zur Düse. Die Spule muss frei drehen, das Filament darf an keiner Stelle klemmen, und Reibung am Schlauch oder an Führungen wird entfernt.
Danach kontrolliert man die Spannung des Andruckrads am Extruder. Ist sie zu schwach, rutscht das Filament durch. Ist sie zu stark, wird das Filament angeschliffen und die Förderung wird ungleichmäßig.
Bei einer Verstopfung führt man ein Kaltziehen durch: Die Düse wird aufgeheizt, dann auf eine niedrigere Temperatur abgekühlt, und das Filament wird von Hand herausgezogen. Vorsicht: Die Düse und der Heizblock sind heiß und können Verbrennungen verursachen, daher Handschuhe tragen und nicht ungeschützt an das Hotend greifen. Dabei bleiben Reste des alten Materials am Filamentende haften. Die Düse selbst reinigt man anschließend mechanisch mit einer passenden Nadel.
Erst wenn Zufuhr und Düse einwandfrei sind, sollte man den Flussfaktor im Filamentprofil von OrcaSlicer prüfen.
Häufig gestellte Fragen
Welche Düsentemperatur ist für PETG ein sinnvoller Startwert?
Viele Anwender drucken PETG bei etwa 240 °C. Der optimale Wert hängt laut 3DJake (2025) jedoch vom Hersteller, von Pigmenten und Additiven ab, weshalb die Herstellerangabe auf der Spule nur als Ausgangspunkt dient.
Wie läuft die Temperaturkalibrierung in OrcaSlicer ab?
Im Reiter Kalibrierung wählt man „Temperatur“ und legt den Filamenttyp fest, danach wird geslct und gedruckt. Der Kalibrierturm startet laut 3DJake (2025) bei 230 °C und fällt in 5-°C-Schritten bis auf 190 °C ab, sodass die Ebenen im Vergleich nebeneinander bewertet werden können.
Woran erkenne ich am Testturm die richtige Temperatur und wo trage ich sie ein?
Man bewertet Fäden zwischen den Teilen (Stringing), die Qualität der Brücken, die Schärfe der Schrift und die Schichthaftung, indem man die Abschnitte von Hand bricht. Den passenden Wert trägt man anschließend im Filamentprofil ein, damit er bei jedem künftigen Slicen mit diesem Filament automatisch verwendet wird.