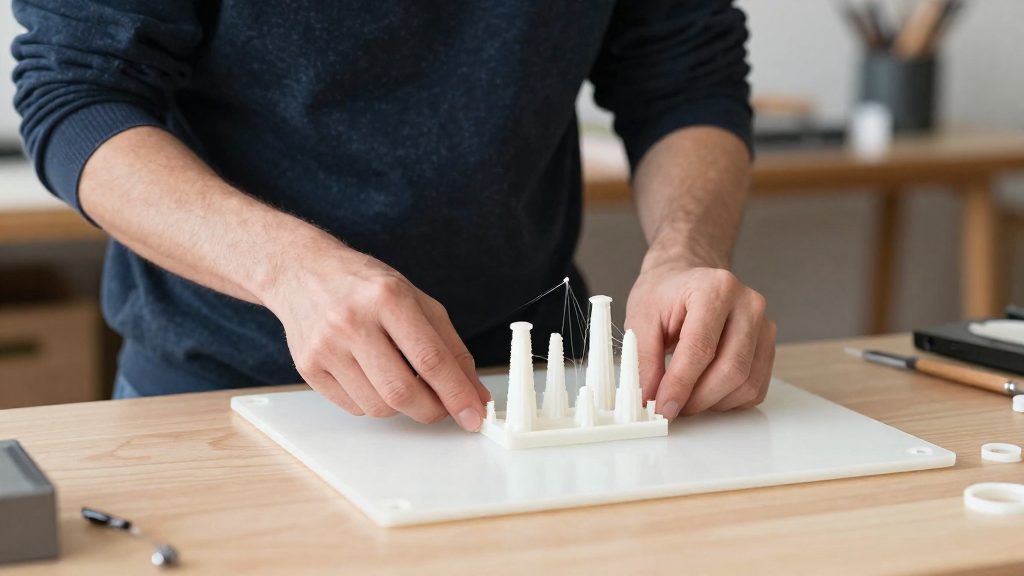
Stringing bei PLA entsteht, wenn die Düse ohne Materialauftrag über das Druckteil fährt und geschmolzenes Filament weiter austritt. Dieses Nachfließen bildet feine Fäden zwischen zwei Druckpunkten. Der aktivierte Rückzug zieht das Filament vor einer Leerfahrt kurz zurück und wirkt dem Nachlaufen direkt entgegen. Die Einstellung greift also genau an der Stelle, an der die Schmelze unkontrolliert austritt.
Warum zieht PLA beim Drucken Fäden?
Beim Drucken wechselt die Düse zwischen Extrusion und Leerfahrt. Während einer Leerfahrt fördert der Extruder kein Material, die Schmelze in Heizblock und Düse bleibt aber flüssig. Laut Simplify3D entsteht Stringing, wenn dieses Material während der Leerfahrt weiterhin austritt.
Der Rückzug zieht das Filament vor der Leerfahrt ein Stück zurück. Dadurch sinkt der Druck in der Düse, und weniger Schmelze fließt nach. Ohne aktivierten Rückzug fehlt dieser Gegenzug, und die Fäden treten häufiger auf.
Je länger die Düse ohne Materialauftrag unterwegs ist, desto mehr Zeit hat die Schmelze zum Nachfließen.
Welche Rückzugslänge passt zu deinem Extruder?
Eine universelle optimale Rückzugslänge für PLA ist nicht belegt. Die Werte hängen vom Druckermodell und davon ab, ob der Extruder direkt oder über einen Bowden-Schlauch arbeitet. Als Ausgangspunkt dienen die offiziellen Druckerprofile des Herstellers.
Prusa nennt für die Modelle MK2.5/S und MK3/S/+ eine Obergrenze von höchstens 2 mm. Beim Bowden-Drucker MINI/MINI+ liegt der Profilstandard bei 3,2 mm. Diese Werte gelten nur für die jeweiligen Prusa-Modelle und lassen sich nicht ohne Weiteres auf andere Drucker übertragen.
Der Vergleich zeigt die unterschiedlichen Modell- und Antriebsbezüge der Angaben:
| Quelle | Angabe | Bezug |
|---|---|---|
| Prusa Research | höchstens 2 mm | MK2.5/S und MK3/S/+ |
| Prusa Research | 3,2 mm (Profilstandard) | Bowden-Drucker MINI/MINI+ |
| Sovol | 3–4 mm (pauschal) | Direct Drive |
| Simplify3D | 0,5–2 mm | die meisten Direct-Drive-Extruder |
Die Sovol-Angabe gilt pauschal für Direct Drive und ist nicht auf ein bestimmtes Modell bezogen. Die Simplify3D-Spanne von 0,5–2 mm bezieht sich auf die meisten Direct-Drive-Extruder und ist keine allgemeine Empfehlung für Bowden-Systeme. Deshalb sollte man den Wert immer zuerst im Slicer-Profil des eigenen Druckers prüfen.
So gehst du vor:
- Lade in PrusaSlicer das offizielle Profil deines Druckers.
- Öffne „Druckereinstellungen → Extruder 1“ und lies dort den Rückzugswert ab.
Rückzugsgeschwindigkeit gezielt einstellen
Die Rückzugsgeschwindigkeit legt fest, wie schnell das Filament beim Zurückziehen bewegt wird. Ist sie falsch gewählt, entstehen zwei unterschiedliche Fehlerbilder.
- Zu langsamer Rückzug: Das Filament wird nicht rechtzeitig zurückgezogen, sodass während der Leerfahrt weiter geschmolzenes Material austritt. Dies begünstigt das Nachlaufen (Stringing).
- Zu schneller Rückzug: Das Filament wird mit hoher Geschwindigkeit durch den Extruder bewegt. Laut Simplify3D kann dabei das Förderrad das Filament abschleifen.
Eine universelle optimale Rückzugsgeschwindigkeit für PLA ist nicht belegt, da Herstellerangaben unterschiedlich und teils sehr breit sind.
So gehen Sie vor:
- Starte mit dem offiziellen Druckerprofil des Herstellers.
- Drucken Sie ein Testobjekt mit mehreren Leerfahrten über offene Bereiche.
- Bei Fäden zwischen den Teilen: Vergleiche ausgehend vom offiziellen Profil schrittweise veränderte Rückzugsgeschwindigkeiten innerhalb der Herstellervorgaben. Behalte eine Änderung nur bei, wenn sie die Fäden reduziert, ohne Abrieb oder Störungen beim Wiederanfahren zu verursachen.
- Bei Kerben oder Abrieb am Filament: Geschwindigkeit schrittweise reduzieren und das Förderrad auf Ablagerungen prüfen.
Düsentemperatur schrittweise senken
Wenn nach den Rückzugseinstellungen noch Fäden zwischen den Drucksegmenten bleiben, ist die Düsentemperatur der nächste Hebel. Simplify3D empfiehlt bei verbleibendem Stringing einen Versuch mit 5 bis 10 °C weniger. Die Senkung erfolgt in Schritten, damit sich die Wirkung eindeutig einem Wert zuordnen lässt.
Schrittweises Vorgehen
- Den Ausgangswert des Filaments notieren, also die im Slicer gesetzte Düsentemperatur.
- Die Temperatur um 5 °C senken und einen Testdruck mit identischem Modell starten.
- Das Ergebnis am Modell prüfen. Bleibt das Stringing bestehen, um weitere 5 °C senken.
- Bei einer Senkung um 10 °C ohne Besserung den Schritt stoppen und die Ursache an anderer Stelle suchen.
Die Schrittgröße richtet sich nach dem Ergebnis. Zwischen 5 und 10 °C liegt der von Simplify3D genannte Versuchsbereich.
Grenzen der Senkung
Eine zu hohe Düsentemperatur lässt den Kunststoff leichter nachfließen und begünstigt damit Fäden. Eine zu niedrige Temperatur erschwert dagegen die Extrusion, was sich in unterextrudierten Linien und schwachen Schichten zeigt. Die Senkung endet deshalb dort, wo die Schichthaftung oder der gleichmäßige Materialfluss leidet.
Eine universell gültige optimale PLA-Drucktemperatur ist nicht belegt. Der Bereich, der für ein konkretes Filament passt, steht in der Herstellerangabe auf der Spule oder im Datenblatt des Materials.
Stringing-Test drucken und Einstellungen vergleichen
Ein Testmodell mit mehreren, weit auseinanderliegenden Teilen macht sichtbar, wann Fäden entstehen.
Eine Variable pro Testdruck verändern
Zuerst druckt man ein Testmodell mit den Standardprofilen des Druckers. Danach wird jeweils nur eine Einzelvariable geändert, etwa die Rückzuggeschwindigkeit oder die Düsentemperatur. Alle anderen Parameter bleiben unverändert, und jeder Testdruck wird eindeutig beschriftet. Nur so lässt sich einer Änderung ein Ergebnis eindeutig zuordnen.
Rückzugs- und Temperaturreihen vergleichen
Die Ergebnisse lassen sich in einer Tabelle festhalten:
| Testreihe | Veränderte Variable | Bei zu niedrigem Wert | Bei zu hohem Wert |
|---|---|---|---|
| Düsentemperatur | Temperatur in Stufen | Schlechtere Extrusion | Der Kunststoff fließt leichter nach |
Fäden zwischen getrennten Bereichen bewerten
Die Fäden werden zwischen den Teilen des Testmodells gezählt und nach Länge und Häufigkeit beurteilt. Ein Testdruck gilt als besser, wenn zwischen den weit entfernten Türmen weniger oder kürzere Fäden entstehen, ohne dass die Teile an Qualität verlieren.
Prüfe vor dem Vergleich, ob das Filament trocken und die Düse sauber ist. Feuchtigkeit und Rückstände können das Ergebnis beeinflussen und gleichzeitig mit ungeeigneten Einstellungen auftreten.
Leerfahrten, Wischen und Z-Hub optimieren
Der Rückzug zieht das Filament vor einer Leerfahrt zurück und verringert dadurch das Nachlaufen aus der Düse. Drei Einstellungen beeinflussen, wie stark das Nachlaufen während dieser Phase ausfällt: die Leerfahrtlänge, die Wischfunktion und der Z-Hub.
Leerfahrten über offene Bereiche kürzen
Lange Leerfahrten über offene Flächen begünstigen Stringing stärker als kurze Wege. Die Düse verliert in dieser Zeit Material, das sich als dünner Faden zwischen Bauteilteilen spannt. Prüfe im Slicer, ob die Bauteilanordnung unnötig weite Wege zwischen Konturen erzeugt, und ordne Teile so an, dass Leerfahrten möglichst kurz bleiben.
Rückzug beim Schichtwechsel und Wischen aktiviert lassen
Prusa empfiehlt, den Rückzug beim Schichtwechsel sowie die Wischfunktion während des Rückzugs eingeschaltet zu lassen. Die Wischfunktion bewegt die Düse während des Rückzugs und soll das Nachsickern verringern.
Niedrigeren Z-Hub einstellen
Ein niedrigerer Z-Hub kann laut Prusa Stringing reduzieren, weil die Düse beim Überfahren des Bauteils weniger Abstand zur Oberfläche aufbaut und dadurch weniger Filament über die Kante zieht. Die Einstellung findet sich im Slicer unter den Bewegungs- oder Z-Hub-Optionen des jeweiligen Druckerprofils.
Wird der Z-Hub vollständig deaktiviert, kann die Düse das Druckteil treffen. Setze den Wert deshalb nur so niedrig, dass die Düse bei Leerfahrten sicher über bereits gedruckten Bereichen bleibt.
Feuchtes PLA und Düsenrückstände erkennen
Neben den Rückzugseinstellungen und der Düsentemperatur spielen zwei Ursachen eine Rolle, die sich über die Einstellungen allein oft nicht beheben lassen: Feuchtigkeit im Filament und Materialrückstände an der Düse. Laut 3Dnatives (2022) können beide Faktoren Stringing verursachen.
Feuchtigkeit im Filament
Die im Filament enthaltene Feuchtigkeit kann beim Erhitzen verdampfen und Blasen in der Schmelze bilden. Der Wasserdampf treibt Material aus der Düse und erzeugt Fäden, auch wenn der Rückzug korrekt eingestellt ist. Typische Anzeichen sind feine Fäden zwischen Außenkonturen, leichtes Knistern oder Zischen während der Extrusion und eine rauere Oberfläche der Wände.
Prüfen lässt sich das durch einen Vergleich: Ein Abschnitt aus trockener Spule wird mit einem Abschnitt aus dem verdächtigen Filament gedruckt. Zeigt nur das verdächtige Material Fäden und Bläschen, ist Feuchtigkeit wahrscheinlich.
Materialrückstände an der Düse
Verbrannte oder angesammelte Kunststoffreste an der Düsenspitze geben Material unkontrolliert ab. Diese Ablagerungen führen dazu, dass Fäden auch dann auftreten, wenn Temperatur und Rückzug stimmen.
Zur Erkennung wird die Düse nach dem Abkühlen auf Verfärbungen, Krusten und Ansammlungen geprüft. Nimmt das Stringing nach einer Reinigung der Düse bei ansonsten unveränderten Bedingungen ab, können Rückstände dazu beigetragen haben.
Fäden trotz korrekter Rückzugseinstellungen
Treten trotz geprüfter Rückzugslänge und Rückzugsgeschwindigkeit weiterhin Fäden auf, prüfe auch Düsentemperatur, Leerfahrten, Filamentfeuchtigkeit und Düsenrückstände. Vergleiche möglichst dasselbe Filament vor und nach einer geeigneten Trocknung oder teste die gereinigte Düse bei sonst unveränderten Bedingungen. Eine Verbesserung liefert einen Hinweis auf die Ursache.