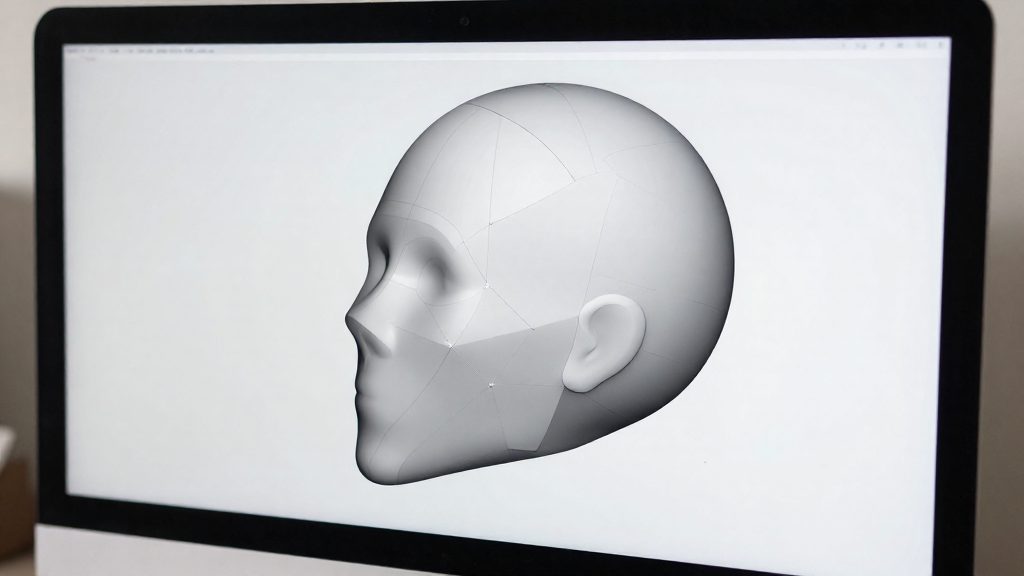
Avant d’envoyer un modèle vers le slicer, il faut vérifier qu’il forme un volume fermé. Un fichier STL ou 3MF qui comporte des trous en surface ou de la géométrie interne ne peut pas être découpé, et la pièce imprimée présentera des défauts qui ne viennent pas des réglages d’impression. Corriger le maillage est donc la première étape pour obtenir une pièce étanche.
Réparer le modèle 3D avant d’imprimer
Géométrie valide et fonction « boucher les trous »
Un modèle doit avoir une géométrie valide pour être découpé par le slicer. Selon Prusa Research (2025), les logiciels de CAO proposent souvent une fonction « rendre valide » ou « boucher les trous ». Elle agit en deux temps : elle supprime les éléments en trop, puis recrée les surfaces manquantes. Cette correction automatique couvre les cas simples, comme une ouverture isolée sur une paroi.
Suppression des éléments en trop et surfaces manquantes
Repérez les deux types de défauts avant de lancer la correction automatique :
- les éléments en trop : faces superposées, géométries internes ou fragments isolés issus de l’export ;
- les surfaces manquantes : zones ouvertes où la surface n’a pas été générée.
Les éléments en trop sont supprimés avant la recréation des surfaces manquantes par la fonction automatique. Selon la source, la fonction automatique supprime les éléments en trop avant de recréer les surfaces manquantes ; vérifiez ensuite le résultat dans le slicer.
Vérification du maillage avant export
Suivez cette séquence avant d’exporter le fichier :
- Ouvrez le modèle dans votre logiciel de CAO ou de réparation de maillage et repérez visuellement les trous.
- Lancez la fonction « rendre valide » ou « boucher les trous », si votre logiciel la propose.
- Supprimez manuellement les éléments en trop qui subsistent.
- Contrôlez que chaque zone du modèle est fermée.
- Exportez en STL ou en 3MF, puis rouvrez le fichier dans le slicer pour vérifier qu’il se découpe sans erreur.
Pourquoi ma pièce a-t-elle des trous ?
Un trou sur une pièce imprimée peut avoir plusieurs origines : une sous-extrusion, c’est-à-dire un débit de plastique inférieur à ce que le modèle demande, une couche de surface trop fine, ou une géométrie qui oblige la buse à déposer du plastique dans le vide. L’emplacement du défaut oriente le diagnostic, sans le garantir.
| Emplacement du trou | Cause la plus probable |
|---|---|
| Entre deux couches, dans la paroi | Sous-extrusion |
| En surface, au-dessus d’un remplissage visible | Couches solides supérieures insuffisantes |
| Sur une partie en porte-à-faux | Géométrie du modèle, sans support |
Trous entre couches : une sous-extrusion
Selon LV3D (2025), les trous entre les couches viennent presque toujours d’une sous-extrusion. Quatre causes sont citées :
- Buse partiellement bouchée : le passage du plastique se réduit, et le filament ne sort plus en quantité suffisante.
- Filament humide : l’humidité absorbée perturbe l’extrusion.
- Température d’extrusion trop basse : le plastique ne fond pas assez pour se lier à la couche précédente.
- Vitesse excessive : la buse avance plus vite que le plastique ne peut fondre et se déposer.
Les quatre causes sont possibles : vérifiez-les une par une en ne modifiant qu’un paramètre à la fois.
Trous de surface : une épaisseur de peau insuffisante
Un trou en surface apparaît lorsque la couche de finition ne recouvre pas le remplissage. LV3D (2025) recommande de viser au moins 0,5 mm de couches solides supérieures. En dessous de cette épaisseur, la surface risque de rester ouverte par endroits.
Surplombs : la géométrie du modèle
Une partie qui avance dans le vide, sans support en dessous, peut présenter un creux ou un trou. La buse dépose alors du plastique sur une zone sans couche de dessous. Ce défaut ne vient pas d’un manque de matière : il dépend de la forme du modèle, et un réglage de débit ne le corrige pas. Pour le confirmer, regardez si le trou se situe sous une zone en porte-à-faux.
Quel produit choisir pour reboucher ?
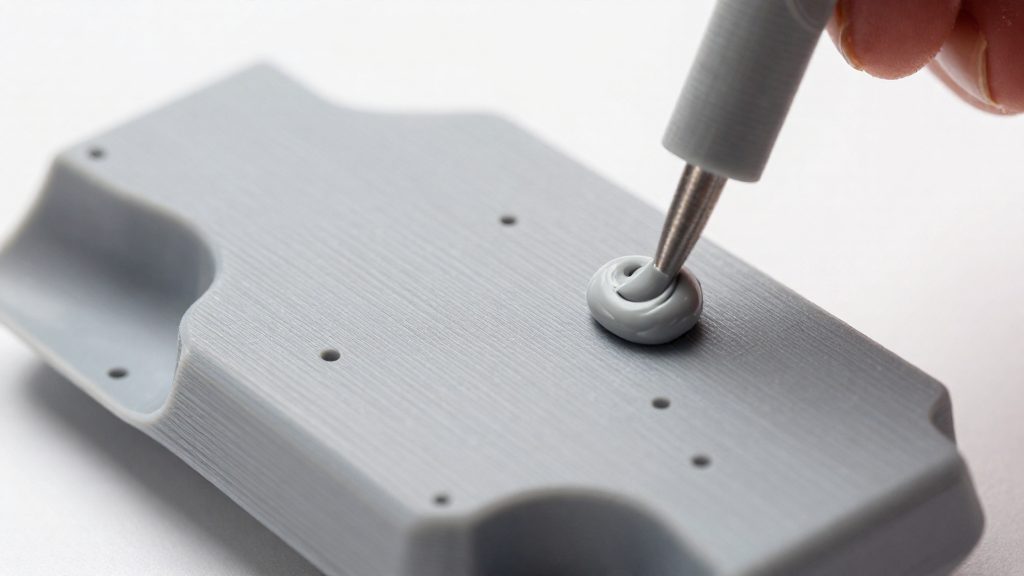
Pour reboucher une pièce imprimée déjà finie, cinq produits peuvent être utilisés : une pâte époxy, un mastic de carrosserie, un bouche-pores à bois, une colle cyanoacrylate et une colle chaude. Selon Dassault Systèmes (3DS) (2025), les colles cyanoacrylate et chaude sont réservées aux petits trous, tandis que la pâte époxy et le mastic servent au rebouchage de la pièce finie.
| Produit | Usage indiqué | Donnée précise dans les sources |
|---|---|---|
| Pâte époxy Apoxie Sculpt | Rebouchage de pièce finie | Durcissement en 24 h |
| Mastic de carrosserie Bondo | Rebouchage de pièce finie | Aucune |
| Bouche-pores à bois | Rebouchage de pièce finie | Aucune |
| Colle cyanoacrylate | Petits trous | Aucune |
| Colle chaude | Petits trous | Aucune |
La pâte époxy Apoxie Sculpt durcit en 24 h : prévoyez de laisser la pièce à l’écart pendant ce temps.
Le mastic de carrosserie Bondo et le bouche-pores à bois sont cités comme alternatives pour la même utilisation.
Les colles cyanoacrylate et chaude sont citées pour les petits trous uniquement ; pour un défaut plus étendu, privilégiez la pâte époxy ou le mastic.
Comment reboucher et poncer pas à pas ?
Selon Dassault Systèmes (3DS, 2025), le rebouchage d’une pièce déjà imprimée tient en quatre étapes : appliquer le produit, laisser sécher complètement, poncer l’excédent, puis appliquer un apprêt ou une peinture assortie. Chaque étape conditionne la suivante, car un produit mal durci ou mal poncé laisse une trace visible sous la peinture.
Étape 1 : appliquer le produit
Remplissez le trou en pressant la matière dans le défaut, en la faisant dépasser légèrement au-dessus de la surface. Cet excédent sert de matière à retirer lors du ponçage. Pour un petit trou, une quantité minime suffit, et il est inutile de combler l’ensemble de la cavité d’un seul geste si le défaut est profond.
Étape 2 : laisser sécher complètement
Attendez le durcissement complet avant toute abrasion. Une matière encore souple se déchire ou se détache au ponçage, au lieu de s’égaliser. Pour les autres produits, reportez-vous à la fiche technique de celui que vous utilisez.
Étape 3 : poncer au papier de verre grain moyen
Poncez l’excédent avec un papier de verre grain moyen, en appliquant des mouvements circulaires jusqu’à ce que la zone affleure le reste de la pièce. Un outil rotatif peut remplacer la cale à main pour les grandes surfaces. Passez la main à plat sur la zone à intervalles réguliers : tant que vous sentez une bosse ou un creux, continuez. Travaillez par petites zones pour éviter d’arrondir les arêtes voisines.
Étape 4 : appliquer l’apprêt ou la peinture
Une fois la zone lisse, dépoussiérez-la, puis appliquez un apprêt ou une peinture de teinte assortie. L’apprêt uniformise la porosité de la zone réparée avec le reste de la pièce, et la peinture finale masque la différence de matière. Sans cette couche, la zone rebouchée reste souvent visible sous la finition.
Colle, soudure ou époxy selon le filament
Le mode de rebouchage dépend d’abord de la matière de la pièce. Selon Dassault Systèmes (3DS) (2025), la superglue (colle cyanoacrylate) convient au PLA, à l’ABS et au PETG, mais elle est peu efficace sur le nylon, le TPU et le TPE. Pour les thermoplastiques, la chaleur ou un apport de matière identique sont les alternatives citées.
| Matière | Superglue | Fusion des bords ou soudure avec le même filament |
|---|---|---|
| PLA | Convient | Possible |
| ABS | Convient | Possible |
| PETG | Convient | Possible |
| Nylon | Peu efficace | Possible |
| TPU | Peu efficace | Possible |
| TPE | Peu efficace | Possible |
Superglue sur PLA, ABS et PETG
Pour une petite cavité sur une pièce rigide, la superglue est la solution la plus directe. On applique une goutte dans le trou, on laisse durcir, puis on passe à l’étape de ponçage décrite dans la section consacrée au rebouchage.
Nylon, TPU et TPE : une colle qui tient mal
Pour le nylon, le TPU et le TPE, privilégiez la fusion ou la soudure lorsque le défaut le permet.
Fusion des bords ou soudure avec le même filament
Sur un thermoplastique, deux gestes permettent de refermer un petit défaut sans colle :
- Fusion des bords : on chauffe la zone pour faire fondre légèrement les bords du trou, qui se referment sur eux-mêmes.
- Soudure : on comble le défaut avec un filament de la même matière que la pièce, ce qui garantit une compatibilité de fusion.
L’avantage de ces méthodes est de ne pas introduire une matière étrangère dans la pièce. Elles conviennent aux défauts de petite taille, la source ne décrivant pas de procédé équivalent pour de grandes cavités.
Comment éviter les trous à l’impression ?
Quand la buse ne dépose pas assez de matière, les couches se soudent mal entre elles. Voici les corrections à appliquer, de la buse aux réglages du slicer.
Nettoyer ou remplacer une buse partiellement bouchée
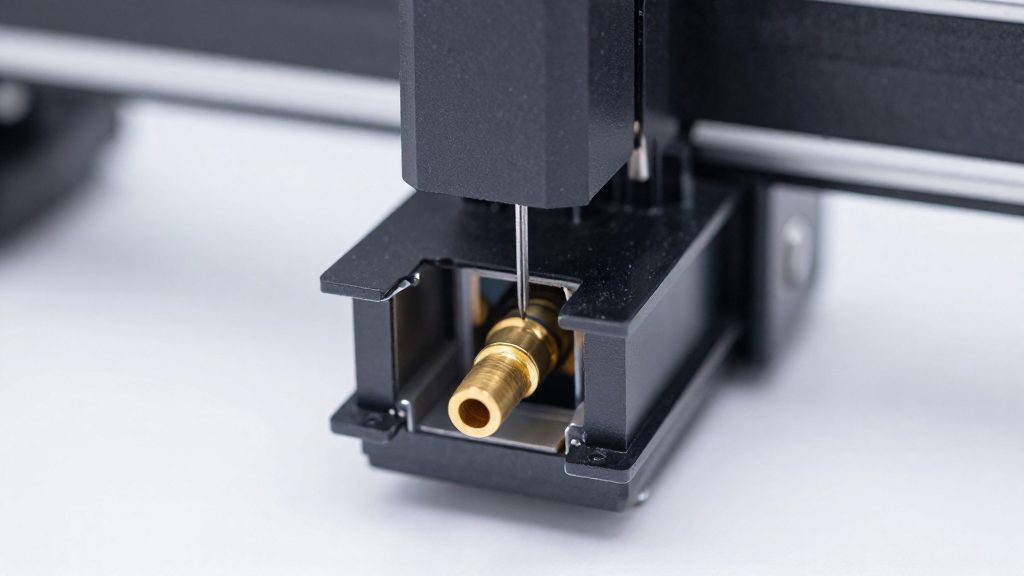
Une buse partiellement obstruée réduit le débit sans bloquer l’impression, ce qui rend le défaut difficile à repérer. Chauffez la buse à la température de travail, retirez le filament, puis dégagez les résidus avec une aiguille fine de nettoyage, en tenant l’aiguille avec une pince : la buse est brûlante, ne la touchez pas. Si le débit ne revient pas à la normale après nettoyage, remplacez la buse.
Sécher le filament avant impression
Un filament humide produit une extrusion irrégulière, et les trous entre couches en sont une conséquence directe. Placez la bobine dans un séchoir à filament en suivant la température et la durée recommandées par le fabricant du filament, puis imprimez-la rapidement après séchage. Hors impression, gardez-la fermée avec du déshydratant.
Régler la température et la vitesse d’extrusion
Une température d’extrusion trop basse empêche la matière de fondre assez pour se souder à la couche précédente. Pour trouver la valeur juste, imprimez une tour de température et ajustez la température par paliers de 5 °C. Côté vitesse, LV3D conseille de descendre sous 50 mm/s pour laisser à la buse le temps de déposer le volume de matière voulu ; ajustez ensuite selon votre imprimante.
| Réglage | Valeur ou méthode | Effet visé |
|---|---|---|
| Température d’extrusion | Paliers de 5 °C, mesurés sur une tour de température | Fusion suffisante pour souder les couches |
| Vitesse d’impression | Inférieure à 50 mm/s | Dépôt complet de la matière |
| Modification | Un seul paramètre à la fois | Identifier le réglage responsable |
Précautions de sécurité
Reboucher une pièce imprimée expose à trois risques : les poussières fines du ponçage, les produits chimiques manipulés à mains nues et les sources de chaleur. Les gestes ci-dessous limitent ces risques sans matériel spécialisé. Ils valent aussi bien pour une pâte époxy que pour un mastic ou une colle cyanoacrylate.
Ventilation lors du ponçage
Le ponçage de l’excédent libère une poussière fine qui reste en suspension dans la pièce. Travaillez près d’une fenêtre ouverte, avec un courant d’air qui éloigne la poussière de votre visage. Pour le ponçage, portez un masque anti-poussière couvrant le nez et la bouche. Évite de poncer au-dessus d’un plan de travail où tu poses ta nourriture ou tes outils. Une fois le ponçage terminé, passe un chiffon humide sur la zone pour ne pas remettre la poussière en suspension.
Gants et protection oculaire pour l’époxy
Le mélange d’une pâte époxy se fait à la main. Porte des gants jetables pendant la préparation et l’application, et remplace-les dès qu’ils sont tachés pour éviter que le produit ne migre sur d’autres surfaces. Lors du malaxage, des projections peuvent atteindre les yeux : des lunettes de protection couvrant les côtés offrent une meilleure protection que des lunettes classiques. Retire les gants avant de toucher ton téléphone ou une poignée de porte, puis lave-toi les mains à l’eau savonneuse après chaque session.
Manipulation du cyanoacrylate et de la chaleur
Le cyanoacrylate, souvent appelé superglue, colle la peau en quelques secondes. Ne tiens jamais le tube entre les doigts pendant l’application : dépose la colle avec la pointe d’un cure-dent ou d’un fil d’attache. Si la peau se colle, ne tirez pas dessus : faites tremper la zone dans de l’eau savonneuse tiède, puis décollez doucement en frottant latéralement. En cas de projection dans l’œil ou de paupières collées, ne forcez pas et appelez le 15 ou le 112.
Pour le soudage à chaud d’un petit défaut en thermoplastique, la chaleur fait aussi partie des risques. Le plastique chauffé peut dégager des fumées irritantes : travaillez dans un espace ventilé et gardez le visage à distance de la zone chauffée.