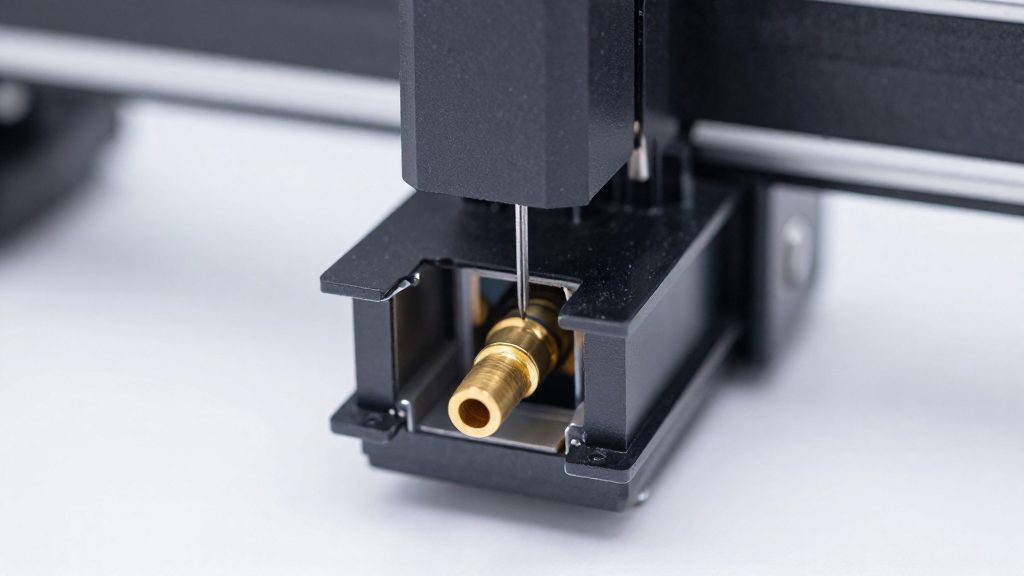
Comment savoir si la buse est vraiment bouchée ?
Les symptômes qui signalent un bouchon
La sous-extrusion est le symptôme le plus fréquent : la quantité de matière déposée est insuffisante, et le filament semble sortir par à-coups ou ne plus sortir du tout. Ce manque de matière ne prouve pas à lui seul une obstruction, car plusieurs causes produisent le même effet. Il faut donc observer la sortie de la buse pendant une extrusion réelle, et non se fier uniquement à un défaut visible sur la pièce imprimée.
Diagnostic d’un bouchon partiel
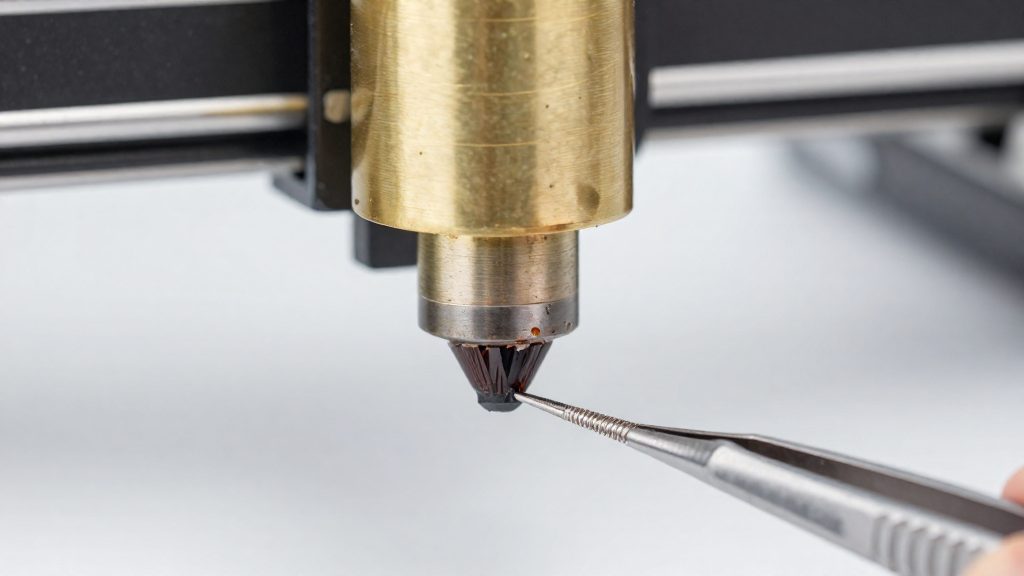
Si le filament sort encore, même en filet fin ou de façon irrégulière, la buse est partiellement obstruée. Prusa Research (2026) indique que la traction à froid convient aux buses partiellement obstruées, où le filament sort encore. Le passage n’est donc pas fermé : des résidus réduisent seulement la section utile de l’orifice.
Bouchon partiel ou bouchon total : la distinction
Le critère décisif reste la présence ou l’absence de filament à la sortie. Un bouchon total ne laisse aucun passage, même lorsque l’extrudeur tourne. Le traitement change donc avec le diagnostic, comme le montre le tableau suivant.
| Critère | Bouchon partiel | Bouchon total |
|---|---|---|
| Filament à la sortie de la buse | Continue de sortir, même en filet | Ne sort plus |
| Traitement indiqué | Traction à froid (cold pull) | Guides dédiés, intervention plus lourde |
Le bouchon total exige une intervention plus lourde, qui dépasse le simple nettoyage à froid. Prusa renvoie d’ailleurs vers des guides spécifiques pour ce cas.
Écarter les fausses causes d’un bouchon
Avant de nettoyer la buse, il faut vérifier les éléments qui peuvent donner les mêmes symptômes qu’un bouchon. Selon LV3D (2026), il faut écarter le filament usé, un tube PTFE mal positionné et un ventilateur de hotend défaillant, puis contrôler que l’extrudeur entraîne bien le filament. Si l’un de ces points est en cause, nettoyer la buse ne résoudra pas le problème.
Filament usé ou de mauvaise qualité
Un filament endommagé peut mal s’engager dans l’extrudeur et ne pas alimenter le hotend de façon régulière. Commencez par examiner la portion de filament qui entre dans l’imprimante : une section écrasée, ovalisée ou cassante est un signe d’usure ou de défaut de fabrication. Si possible, testez une autre bobine du même matériau pour isoler la cause.
Tube PTFE mal positionné dans le hotend
Le tube PTFE guide le filament jusqu’à la zone chaude. S’il n’est pas enfoncé à fond dans le raccord supérieur du hotend, le filament peut se coincer dans l’écart et s’accumuler en amont de la buse. Vérifiez à l’œil que le tube touche bien le fond du raccord, sans jeu visible, et qu’il n’est pas coupé ni déformé à son extrémité.
Ventilateur de hotend et entraînement de l’extrudeur
Le ventilateur de hotend maintient la zone froide du bloc de chauffe. S’il est défaillant, la matière peut ramollir trop haut dans le hotend et former un bouchon, même si la buse est propre. Vérifiez que le ventilateur tourne bien lorsque l’imprimante chauffe.
Pour l’extrudeur, réalisez une extrusion manuelle depuis le menu de l’imprimante. Si la molette ou l’engrenage patine sans faire avancer le filament, le problème vient de l’entraînement et non de la buse. Dans ce cas, contrôlez la tension du mécanisme et l’état des dents d’engrenage avant toute autre opération.
Le cold pull, étape par étape
Le cold pull s’applique aux buses partiellement obstruées, celles qui laissent encore sortir du filament. Prusa Research (2026) recommande le PLA pour cette opération, avec au moins 30 cm de filament. Le PLA retient bien la pointe sans se déchirer ni fondre trop. Deux méthodes sont décrites : une version automatique sur les machines compatibles, et une version manuelle qui repose sur une chauffe puis un refroidissement contrôlés.
Procédure automatique (MK4 et MK3.9)
La procédure automatique requiert le firmware 6.0.0 ou plus récent. Elle se lance depuis le menu Contrôle, avec l’entrée Traction à froid. Une fois la commande activée, l’imprimante gère seule la séquence :
- elle attend que la buse refroidisse jusqu’à 36 °C ;
- elle chauffe ensuite la buse à 80 °C ;
- elle décharge le filament.
Il suffit de surveiller l’opération puis d’examiner la pointe extraite, dont le résultat est décrit plus bas.
Procédure manuelle
La méthode manuelle ne demande aucun menu particulier. Elle suit quatre étapes :
- Chauffer la buse à 270 °C.
- Pousser le PLA jusqu’à ce qu’il sorte par l’orifice.
- Couper le chauffage, puis continuer à pousser le filament pendant le refroidissement jusqu’à environ 170 °C, puis laisser refroidir jusqu’à 100 °C.
- À 100 °C, tirer lentement et droit vers le haut.
Lire le résultat
Un filament retiré propre porte l’empreinte exacte de la buse, sans mélange de couleurs ni traces sombres. Si la pointe présente des restes ou de la matière brûlée, l’obstruction n’est pas levée : il faut répéter l’opération.
Quand utiliser une aiguille de débouchage ?
L’aiguille de débouchage convient à un bouchon tenace : la buse reste partiellement ouverte et le filament sort encore, mais le débit est irrégulier ou l’extrusion se dégrade. Elle ne suffit pas pour un bouchon total, où le filament ne sort plus du tout.
Vérifier les autres causes avant de nettoyer
Un défaut d’extrusion peut imiter un bouchon alors qu’il vient d’ailleurs.
Manœuvrer l’aiguille sans forcer
- Choisir une aiguille adaptée au diamètre de la buse, pas une aiguille générique.
- Engager la pointe dans l’orifice et la faire monter et descendre par petits mouvements verticaux, sans forcer.
- Si la résistance ne cède pas, ne pas insister : le cas relève alors du bouchon total.
| Situation | Méthode appropriée |
|---|---|
| Bouchon tenace, filament qui sort encore | Aiguille au diamètre de la buse, petits mouvements verticaux |
Démonter la buse en cas de bouchon total
Quand le filament ne sort plus du tout, le nettoyage à l’aiguille ne suffit pas et il faut retirer la buse. Selon LV3D (2026), pour un bouchon total, on démonte la buse en maintenant le bloc chauffant. Ce bloc doit rester fixé à la tête d’impression pendant le dévissage, afin que seule la buse se désolidarise.
Maintenir le bloc chauffant pendant le dévissage
- Immobilise le bloc chauffant et dévisse la buse avec une clé adaptée, imprimante éteinte et refroidie.
-
- Maintiens le bloc chauffant immobile pour ne pas le faire tourner pendant le dévissage. Veille à la sécurité thermique : le bloc de chauffe ne doit pas être touché à chaud (voir l’avertissement plus haut).
Contrôler l’orifice après démontage
Une fois la buse retirée, examine l’orifice et l’extérieur de la pointe avant de la remonter. Selon LV3D (2026), il faut remplacer la buse dans trois cas :
- l’orifice est déformé ;
- les bouchons reviennent après nettoyage ;
- le nettoyage ne rétablit pas un débit régulier.
Pour nettoyer l’extérieur, utilise une brosse en laiton plutôt qu’en acier. Un filament retiré proprement porte l’empreinte de la buse, sans traces sombres, ce qui permet de vérifier que le passage est dégagé.
Peut-on nettoyer une buse avec de l’acétone ?
Pour une buse encrassée de PLA, la réponse est non : l’acétone est inefficace sur ce plastique. Elle dissout certains résidus d’ABS, mais pas ceux de PLA. Appliquer un solvant sur un bouchon de PLA n’apporte aucun résultat. Le sujet se pose surtout pour les imprimantes qui alternent entre plusieurs matières, car un résidu d’ABS peut réagir différemment d’un résidu de PLA.
Effet de l’acétone sur les résidus de PLA
L’acétone agit sur certains résidus d’ABS, pas sur le PLA. Un bouchon de PLA reste donc intact au contact du solvant, et le temps passé à le tremper ou à l’appliquer ne sert à rien.
Ventilation et gants
L’acétone est inflammable. Une ventilation suffisante et l’absence de toute flamme à proximité pendant l’utilisation sont indispensables. Travaillez dans une pièce aérée, sans flamme ni source de chaleur à proximité, et buse refroidie. Avant d’utiliser l’acétone, consultez la fiche de sécurité du produit et évitez tout contact avec la peau et les yeux.
Compatibilité avec les pièces plastiques du hotend
Pour les pièces plastiques du hotend, comme le tube PTFE, il vaut mieux limiter le contact du solvant : appliquez-le uniquement sur la surface métallique de la buse.
Quand remplacer la buse ?
Un nettoyage suffit tant que l’orifice garde sa forme et que le filament sort régulièrement. Les signaux suivants indiquent que la buse doit être changée.
| Signal | Action |
|---|---|
| Filaments abrasifs imprimés avec une buse standard | Passer à une buse prévue pour ces matières |
Usure de l’orifice au fil des nettoyages
Le retour des bouchons alors que le nettoyage a été bien fait est le signe le plus net d’une usure de l’orifice.
Matière brûlée et démontage de la buse
Choisir une buse de rechange au diamètre identique
La buse de rechange doit avoir le même diamètre que celle retirée.
Éviter qu’elle se rebouche
Un nettoyage ne suffit pas si la cause de l’encrassement persiste. La prévention repose sur trois axes : l’état du filament, les changements de matière et l’entretien de la zone chaude.
Stocker les filaments au sec
Le stockage au sec est le premier geste préventif. Selon LV3D (2026), il faut conserver les bobines au sec, dans un contenant fermé qui les isole de l’air ambiant.
Purger entre deux matières
Le changement de matière est le moment où les résidus s’accumulent. Selon LV3D (2026), il faut purger la buse entre deux matières différentes avant de lancer une nouvelle impression. Cette purge évite de mélanger les résidus d’une matière avec la suivante.
Pour les résidus d’ABS, l’acétone est efficace, mais elle n’agit pas sur le PLA. Elle ne doit pas être mélangée à d’autres solvants.
Entretenir la zone chaude
L’entretien de la zone chaude repose sur quelques gestes répétés. Le tableau suivant regroupe les précautions relevées dans les sources.
| Geste | Précision (LV3D, 2026) |
|---|---|
| Purge entre matières | Évacuer la matière précédente avant de changer |
Le rythme dépend de l’usage et des matières utilisées.
Questions fréquentes
Comment éviter qu’un bouchon se reforme après le nettoyage ?
Selon LV3D (2026), trois gestes limitent les récidives : stocker les bobines au sec, purger la buse entre deux matières et ne jamais laisser la buse chauffer sans extruder. Si les bouchons reviennent malgré ces précautions, la buse doit être remplacée.
Puis-je démonter la buse moi-même sans risque de brûlure ?
La méthode décrite par LV3D (2026) repose sur deux conditions : couper l’alimentation de l’imprimante et ne jamais toucher le bloc de chauffe ni la buse à chaud. Le démontage se fait avec une clé adaptée, en maintenant le bloc immobile.
Faut-il changer de buse pour imprimer un filament abrasif ?
Oui, selon LV3D (2026), imprimer des filaments abrasifs avec une buse standard impose de remplacer la buse.