Un filament humide pose problème parce que l’eau qu’il a absorbée se transforme en vapeur dans la buse pendant l’extrusion. Cette vapeur perturbe le débit de matière et affaiblit les pièces. Le phénomène concerne les filaments sensibles à l’humidité de l’air, et le nylon absorbe l’humidité très fortement.
Pourquoi un filament humide pose problème
Comment un polymère absorbe l’eau
Les polymères hygroscopiques captent l’humidité de l’air ambiant et la retiennent dans leur masse. Il ne s’agit pas d’un simple dépôt en surface : l’eau pénètre le filament, si bien qu’une bobine qui semble sèche peut être humide à cœur. Le risque augmente avec le temps passé hors d’un emballage fermé.
La vapeur formée dans la buse
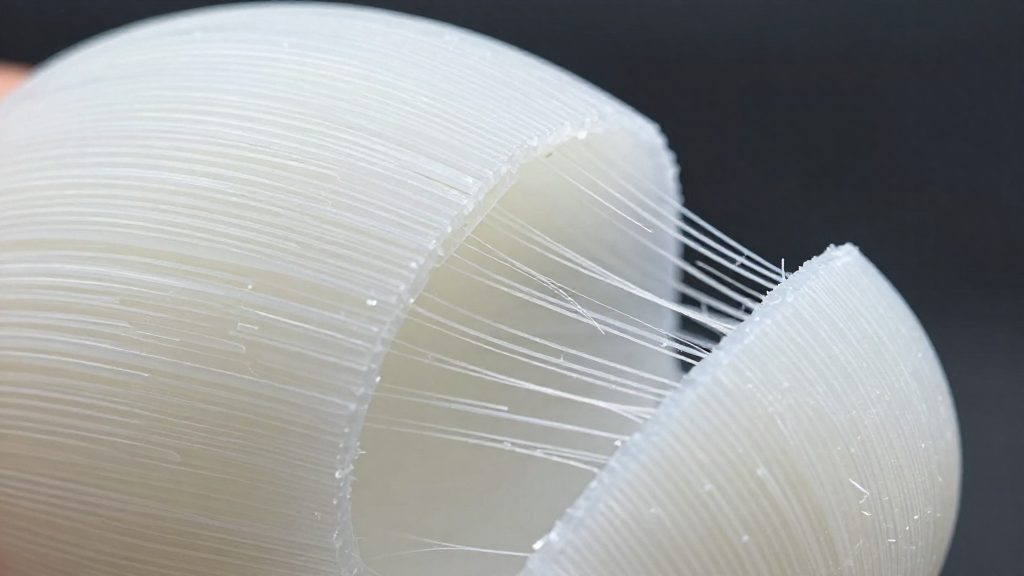
La buse chauffe le filament à une température à laquelle l’eau piégée passe à l’état de vapeur. Cette vapeur occupe un volume bien supérieur à celui de l’eau liquide et gêne l’écoulement du polymère fondu. La matière sort alors par à-coups, ce qui se traduit par de la sous-extrusion. Selon 3DNatives (2024), ces effets incluent aussi des défauts de surface, des casses du filament, des bouchons dans la buse, une faible adhérence entre couches et des pièces fragiles.
Le cas du nylon
Le nylon absorbe l’humidité très fortement. Il est donc particulièrement exposé à la dégradation décrite ci-dessus. Un rouleau ouvert et non protégé doit être considéré comme potentiellement humide avant même l’impression.
Comment reconnaître un filament humide ?
Un filament humide se trahit par des signes visibles, sonores et par des défauts d’impression reconnaissables. Selon 3Dnatives (2024), les indices les plus typiques sont des gouttelettes d’eau, une surface rugueuse ou des bulles apparaissant sous la chaleur, et une buse qui siffle ou dégage une fumée blanche. Repérer l’un de ces signes avant de lancer une pièce longue permet d’éviter une impression ratée.
Signes visuels et sonores
- Gouttelettes d’eau : elles sont visibles sur le filament ou au niveau de l’extrusion lorsque la matière chauffe.
- Surface rugueuse et bulles : sous la chaleur, l’eau contenue dans le filament se transforme en vapeur, ce qui crée des bulles et une surface irrégulière.
- Buse qui siffle ou fumée blanche : un sifflement ou un panache blanc pendant l’extrusion indique que de l’eau s’évapore dans la buse.
Pour vérifier une bobine suspecte, chargez-la, puis extrudez quelques centimètres de matière hors du plateau en écoutant la buse et en observant le filament. Cette opération est rapide.
Défauts à l’impression
| Défaut | Effet constaté |
|---|---|
| Sous-extrusion | Matière qui manque, extrusion irrégulière |
| Défauts de surface | Aspect rugueux ou granuleux de la pièce |
| Casses du filament | Filament qui se rompt entre la bobine et l’extrudeur |
| Bouchons | Buse obstruée en cours d’impression |
| Faible adhérence entre couches | Couches qui se séparent plus facilement |
| Pièces fragiles | Pièce finie qui casse plus facilement qu’attendu |
Si ces défauts apparaissent sur une bobine alors que les réglages de la machine n’ont pas changé, l’humidité doit être envisagée en premier.
Bac de séchage dédié, four ou déshydrateur : quelle méthode choisir ?
Trois méthodes de séchage sont décrites pour le filament : le four domestique à basse température, le déshydrateur alimentaire et le séchoir à filament dédié. Selon 3DNatives (2024), le séchage dure quelques heures, quelle que soit la méthode utilisée. Le choix dépend surtout de la stabilité de la température et de l’usage prévu de l’appareil.
| Équipement | Atout signalé | Limite signalée |
|---|---|---|
| Four domestique à basse température | Séchage en quelques heures | |
| Déshydrateur alimentaire | Tient mieux la température | Pas conçu spécifiquement pour le filament |
| Séchoir à filament dédié | Conçu pour sécher des bobines |
Le four domestique à basse température
Le four domestique est la méthode la plus accessible, car elle ne nécessite pas d’appareil supplémentaire. Il peut maintenir une basse température pendant plusieurs heures. Sa limite principale est la régularité de la température.
Le déshydrateur alimentaire
Le déshydrateur alimentaire est l’alternative la plus souvent citée au four, en raison de sa meilleure tenue en température. Il convient donc à qui cherche un séchage plus régulier sans passer par un équipement spécialisé.
Le séchoir à filament dédié
Le séchoir à filament dédié est le seul des trois conçu spécifiquement pour les bobines, ce qui le distingue des deux appareils utilisés à d’autres fins. Il est pertinent si vous séchez régulièrement du filament. Ses caractéristiques de température et de capacité doivent être vérifiées dans la documentation du modèle choisi.
Quel appareil privilégier selon le matériau
Pour le nylon, qui se sèche à 70–80 °C pendant 8 à 12 h selon QIDI Tech (2025) et à environ 80 °C selon 3DNatives (2024), privilégiez un appareil capable de tenir cette température longtemps.
Températures et durées par matériau
Les températures de séchage varient selon le matériau, et les références ne s’accordent pas toujours sur les valeurs. Le tableau ci-dessous regroupe les plages publiées par 3DNatives (2024-11-18) et par QIDI Tech (2025) pour les matériaux les plus courants.
| Matériau | Source | Température | Durée |
|---|---|---|---|
| PLA | 3DNatives (2024-11-18) | 40–45 °C | quelques heures |
| PLA | QIDI Tech (2025) | 45–50 °C | 4–6 h |
| PETG | QIDI Tech (2025) | 65–70 °C | 4–6 h |
| TPU | QIDI Tech (2025) | 40–50 °C | 4–6 h |
| ABS | 3DNatives (2024-11-18) | environ 80 °C | quelques heures |
| ABS | QIDI Tech (2025) | 60–70 °C | 4–6 h |
| Nylon | 3DNatives (2024-11-18) | environ 80 °C | quelques heures |
| Nylon | QIDI Tech (2025) | 70–80 °C | 8–12 h |
3DNatives ne chiffre pas la durée et parle seulement de « quelques heures ».
Écarts entre références pour le PLA
Pour le PLA, les deux sources ne proposent pas la même plage. 3DNatives indique 40–45 °C, alors que QIDI Tech indique 45–50 °C, soit 5 °C de plus à chaque extrémité de la plage. QIDI Tech précise en plus une durée de 4 à 6 heures, que 3DNatives ne chiffre pas.
Ces écarts ne rendent pas une des deux valeurs fausse : les deux sources conseillent de suivre d’abord l’indication du fabricant de la bobine. La température de 45 °C, commune aux deux plages, correspond à la limite haute de 3DNatives et à la limite basse de QIDI Tech.
Nylon, ABS, PETG et TPU
Le nylon demande les températures et les durées les plus élevées du tableau. QIDI Tech donne 70–80 °C pendant 8 à 12 heures, et 3DNatives indique environ 80 °C pour l’ABS comme pour le nylon, sans durée chiffrée. Les deux sources s’accordent donc sur la température haute, mais le temps de séchage n’est précisé que par QIDI Tech.
Pour l’ABS, QIDI Tech propose 60–70 °C pendant 4 à 6 heures, soit une plage plus basse que les environ 80 °C avancés par 3DNatives. Le PETG se situe à 65–70 °C pendant 4 à 6 heures selon QIDI Tech, et le TPU à 40–50 °C pendant le même laps de temps.
Comment choisir un bac de séchage ?
Le premier critère est la plage de réglage. Les plages publiées vont de 40 °C (PLA, TPU) à environ 80 °C (nylon, ABS selon 3DNatives) : le bac doit couvrir cette étendue pour les matériaux visés. Les matériaux les plus exigeants, comme le nylon, demandent le haut de cette plage, et un appareil limité en dessous de 80 °C ne couvre donc pas tous les filaments. Vérifiez aussi que la température se règle précisément, car chaque matériau a sa propre plage.
Stabilité thermique et contrôle de la température
La stabilité thermique compte autant que la valeur maximale. Un appareil qui dérive hors de sa consigne peut laisser de l’humidité dans la bobine.
Pour vérifier l’efficacité du séchage, pesez la bobine avant et après. QIDI Tech (2025) indique qu’une perte de poids de 0,2 à 0,5 % suggère que le filament est assez sec. Cette mesure donne une indication du résultat, à condition de disposer d’une balance suffisamment précise.
Compatibilité avec les bobines et le nylon
Pour le nylon, il faut privilégier un bac capable d’atteindre le haut de la plage et de tenir cette température sur la durée. Le nylon est le filament le plus contraignant de cette liste, et c’est le test le plus sévère pour un appareil.
Avant l’achat, comparez le volume intérieur de l’appareil avec le diamètre de vos bobines et vérifiez que le filament peut sortir sans frotter sur les parois ou le couvercle.
Le tableau suivant résume les points à contrôler :
| Critère | Point à vérifier | Repère de la source |
|---|---|---|
| Plage de réglage | Consigne atteignable de 40 à 80 °C | 3DNatives (2024) |
| Environnement | Humidité relative sous 50 % dans la zone d’impression, mesurée à l’hygromètre | QIDI Tech (2025) |
Un bon bac ne suffit pas si la pièce d’impression reste dans une pièce humide. Le dernier point du tableau rappelle que le séchage et l’environnement d’impression doivent aller ensemble.
Comment éviter que le filament se réhumidifie ?
Une fois séché, le filament doit être stocké dans une boîte hermétique contenant un dessiccant, à l’abri de l’eau et des UV, et dans une pièce où l’humidité relative reste maîtrisée. Le stockage conditionne la durée pendant laquelle le séchage reste utile, surtout pour le nylon.
Boîte hermétique, dessiccant et protection UV
Le principe repose sur une enceinte fermée qui limite les échanges avec l’air ambiant :
- Boîte hermétique : elle isole la bobine de l’air extérieur à chaque ouverture du couvercle.
- Dessiccant : il capte l’humidité résiduelle présente dans l’enceinte. Du gel de silice est un exemple courant.
- Protection UV : une boîte opaque ou teintée protège le filament de la lumière, que 3DNatives (2024) recommande d’éviter, tout comme l’eau.
Pour limiter les échanges d’air, il est préférable de ne sortir la bobine que le temps de la charger dans l’imprimante.
Contrôler l’humidité relative de la pièce
QIDI Tech (2025) donne des repères précis pour la zone d’impression et de stockage :
| Paramètre | Valeur ou action recommandée |
|---|---|
| Humidité relative de la zone | Sous 50 % |
| Mesure | Hygromètre |
| Correction si nécessaire | Déshumidificateur |
Un hygromètre permet de vérifier le seuil en continu. Si la valeur dépasse 50 %, un déshumidificateur est la solution proposée par le fabricant.
Renouveler ou régénérer les dessiccants
Le dessiccant perd son efficacité avec le temps. QIDI Tech (2025) conseille de le renouveler ou de le régénérer tous les 2 à 3 mois.
Erreurs à éviter au séchage
Trois erreurs reviennent dans les recommandations consultées : dépasser la température recommandée, sécher moins longtemps que prévu et utiliser un four sans contrôle précis. Chacune peut laisser de l’eau dans le filament alors que la bobine semble traitée.
Dépasser la température recommandée
Chaque matériau a sa propre plage : ne reprenez pas la valeur d’un autre filament sans l’avoir vérifiée sur l’étiquette ou la fiche technique.
Sécher moins longtemps que la recommandation
Une durée trop courte laisse l’humidité en place. Les signes à surveiller sont ceux décrits plus haut pour reconnaître un filament humide.
Four domestique sans contrôle précis
Les sources ne chiffrent pas la stabilité d’un four domestique : par précaution, un four réglé sur une valeur affichée peut s’écarter de la consigne.
Pour limiter ce risque, placez un thermomètre à côté de la bobine, relevez la température réelle à intervalles réguliers et chronométrez la durée depuis que la consigne est atteinte.
Questions fréquentes
Comment limiter la reprise d’humidité entre deux impressions ?
Stockez la bobine dans une boîte avec dessiccant, à l’abri de l’eau et des UV. Selon QIDI Tech (2025), il faut renouveler ou régénérer ce dessiccant tous les 2 à 3 mois pour qu’il reste efficace.
Quel taux d’humidité viser dans la pièce où l’imprimante fonctionne ?
QIDI Tech (2025) recommande de maintenir l’humidité relative sous 50 % dans la zone d’impression. Un hygromètre permet de contrôler cette valeur, et un déshumidificateur peut être ajouté si la pièce reste trop humide.
Comment savoir si un filament est assez sec après séchage ?
Une perte inférieure suggère que le séchage n’a pas été assez long ou assez chaud.