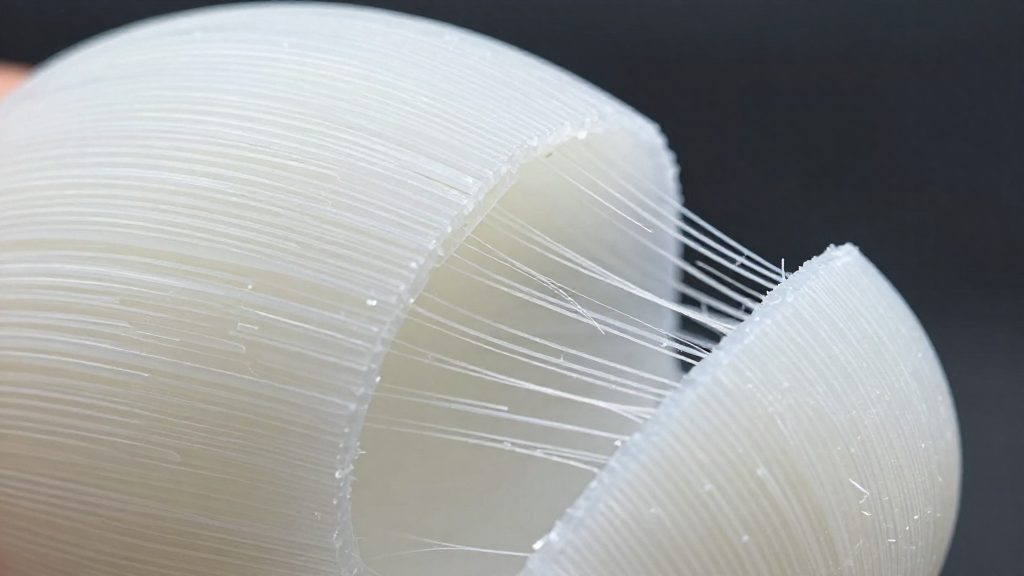
Le stringing est un défaut d’impression FDM qui laisse de fins fils de plastique entre des zones de la pièce qui devraient être séparées. Selon 3DJake (2026), il vient du plastique fondu qui suinte de la buse pendant les déplacements, puis se fige en fils sur les parties déjà imprimées. Il se repère surtout sur les pièces comportant plusieurs éléments distincts, séparés par du vide, ou sur des surfaces lisses déjà formées.
Qu’est-ce que le stringing en impression 3D ?
Le stringing se manifeste sous trois formes visuelles, qui permettent de le reconnaître sur une pièce imprimée.
Le suintement pendant les déplacements
Lorsque la buse se déplace sans extruder, une petite quantité de plastique fondu peut continuer à sortir de l’orifice. Ce filament s’étire alors derrière la tête sur le trajet à vide, entre deux points d’impression successifs. Le défaut se caractérise donc par un fil qui part de la pièce et se prolonge dans l’air.
Les fils fins figés sur les parties déjà imprimées
Un fil fin peut rester accroché à la surface lorsque la buse le frôle ou le traverse lors d’un passage ultérieur. Ces fils se figent sur les parois, les zones planes ou les arêtes déjà formées, et donnent un aspect pelucheux à l’objet. Ils se voient particulièrement sur les surfaces lisses, où le contraste avec le reste de la pièce est plus marqué.
Les fils tendus entre deux zones séparées
Ce sont les fils formés entre deux parties de la pièce qui ne se touchent pas, comme deux montants, une anse et le corps d’un objet, ou deux éléments d’une même pièce articulée. Le fil relie ces zones au passage de la buse, puis reste visible une fois l’impression terminée. Il est souvent confondu avec une bavure, mais sa forme filandreuse et sa finesse le distinguent d’une surépaisseur continue.
Le stringing relève avant tout d’un défaut d’aspect et de finition. Pour le repérer, il suffit de chercher des fils fins et isolés plutôt que des excédents réguliers le long d’une paroi. Ces fils peuvent être retirés en finition une fois la pièce refroidie, avec précaution si vous utilisez un cutter.
Pourquoi le stringing apparaît-il ?
Le stringing vient du plastique fondu qui suinte de la buse, notamment sous l’effet d’une pression résiduelle dans la buse, mais aussi de l’humidité du filament. Pendant l’impression, l’extrudeur pousse le filament, qui fond dans le hotend. Lorsque la tête se déplace sans extruder, c’est-à-dire lors des déplacements à vide entre deux zones de la pièce, ce plastique fondu continue de sortir par l’orifice. Selon 3DJake (2026), il suinte pendant ces trajets, forme des fils et ceux-ci se figent sur les parties déjà imprimées.
Le suintement dépend donc de la quantité de matière qui s’échappe pendant les trajets. Trois leviers agissent directement sur ce phénomène, selon 3DJake (2026) :
| Levier | Effet sur le suintement |
|---|---|
| Rétraction | Recule le filament avant le déplacement pour faire chuter la pression dans la buse |
| Vitesse (de déplacement) | Un déplacement plus rapide réduit le temps pendant lequel la matière peut suinter |
| Température de la buse | Modifie la fluidité du plastique : une buse plus chaude laisse davantage de matière s’écouler |
La rétraction est le levier le plus souvent réglé en premier, puisqu’elle agit sur la pression avant que le plastique ne sorte. Son réglage doit rester mesuré.
La vitesse et la température agissent différemment. Une vitesse de déplacement plus élevée raccourcit le temps pendant lequel la buse peut laisser couler du plastique entre deux points. Une température plus basse rend le plastique moins fluide, donc moins enclin à suinter. QIDI Tech (2026) met toutefois en garde : une température trop basse dégrade l’adhérence entre couches. Il faut donc chercher un compromis entre ces trois leviers plutôt qu’en optimiser un seul.
Régler la rétraction
La distance de rétraction dépend du type d’extrudeur, car le trajet du filament change d’une machine à l’autre. Sur un direct drive, le moteur d’extrusion est monté sur la tête d’impression, et le filament n’a qu’un court chemin jusqu’à la buse. Sur un système Bowden, le moteur reste fixe et le filament est guidé par un tube sur une grande partie de son parcours, ce qui demande une distance de rétraction plus longue pour retirer la matière de la buse.
Les valeurs de départ indiquées par QIDI Tech (2026) sont les suivantes :
| Type d’extrudeur | Plage de distance de rétraction | Pas de réglage de la distance |
|---|---|---|
| Direct drive | 0,5 à 2,0 mm | 0,5 mm |
| Bowden | 2,0 à 7,0 mm | 0,5 mm |
Ces plages servent de point de départ. Pour trouver la valeur adaptée à votre machine et à votre filament, on procède par essais successifs, en modifiant la distance par paliers de 0,5 mm. La vitesse de rétraction se règle elle aussi par pas de 5 mm/s.
Éviter une rétraction trop agressive
Une distance ou une vitesse de rétraction excessive ne supprime pas forcément le stringing. Elle peut au contraire provoquer une sous-extrusion, c’est-à-dire un dépôt de matière insuffisant pendant l’impression. Le premier réflexe doit donc être de corriger par petits pas plutôt que par un changement brutal.
Baisser la température de la buse
La température de buse influence la fluidité du plastique : plus il est chaud, plus il suinte pendant les déplacements à vide. Selon QIDI Tech (2026), baisser la température de la buse de 5 à 10 °C peut réduire sensiblement le stringing.
Appliquer une baisse progressive
Réduisez la température actuelle de votre filament par petites étapes, en restant dans la plage de 5 à 10 °C.
Vérifier l’adhérence entre couches
Après chaque baisse, contrôlez la adhérence entre couches. Une température trop basse affaiblit la liaison entre deux couches successives. Imprimez une petite pièce test et fléchissez-la à la main : si les couches se séparent ou si la pièce casse nettement le long d’une strate, la température est trop basse. Le stringing peut avoir diminué, mais la pièce perd sa solidité.
Trouver la valeur optimale avec une tour de température
La tour de température est un objet de test vertical dont chaque section est imprimée à une température différente. Examinez chaque étage : repérez celui où les fils de stringing disparaissent tout en conservant des couches bien soudées. Retenez la valeur la plus basse qui satisfait ces deux critères, puis réglez-la comme température de référence pour ce filament.
Accélérer les déplacements
Pour l’appliquer :
- Vérifiez la valeur de vitesse de déplacement actuelle dans les réglages du slicer.
-
- Si elle est inférieure à 120 mm/s, QIDI Tech (2026) indique que les imprimantes récentes passent souvent à 150–200 mm/s ; augmentez par paliers selon les capacités de votre machine.
- Lancez une pièce test comportant plusieurs zones séparées par de longs trajets.
- Comparez les fils obtenus avec l’impression précédente.
Ce levier réduit le temps de suintement pendant les déplacements, mais n’agit pas sur la pression résiduelle dans la buse.
Sécher son filament
Le stringing n’est pas toujours causé par les réglages de la machine. Certains filaments absorbent l’humidité de l’air, et cette eau peut perturber l’impression. Selon QIDI Tech (2026), les filaments hygroscopiques, dont le PETG, le TPU et le nylon, doivent être séchés avant l’impression.
Pourquoi l’eau provoque des fils
L’eau piégée dans le filament se vaporise dans la buse pendant le chauffage. Le problème vient donc du matériau lui-même, et pas uniquement d’un réglage mal calibré.
Quels filaments vérifier en priorité
| Filament | Caractère hygroscopique | Action recommandée |
|---|---|---|
| PETG | Oui | Séchage avant impression |
| TPU | Oui | Séchage avant impression |
| Nylon | Oui | Séchage avant impression |
Ces trois matériaux sont les seuls cités comme hygroscopiques. Si des fils apparaissent avec l’un d’eux, l’humidité du filament est une cause possible à vérifier.
Utiliser un sèche-filament dédié
QIDI Tech recommande un sèche-filament dédié plutôt qu’un four domestique. Un appareil conçu pour cet usage permet de sécher la bobine sans la soumettre à une chaleur mal contrôlée, à la différence d’un four ordinaire. La procédure reste simple : placer la bobine dans le sèche-filament avant de lancer l’impression, puis l’imprimer tant qu’elle est sèche.
Le séchage ne remplace pas les réglages de rétraction, de température de buse ou de vitesse de déplacement. Si le suintement persiste après séchage, ces paramètres doivent être traités séparément.
Comment vérifier ses réglages avec une tour de test ?
Le stringing se règle par essais comparés, pas par estimation. Une tour de test imprimée avec plusieurs valeurs permet de repérer le réglage qui supprime les fils. Chaque palier de la tour doit être testé dans les mêmes conditions : même filament, même température, même vitesse d’impression.
Commencez par la distance de rétraction. Préparez une plage de valeurs espacées de 0,5 mm, puis imprimez la tour. Chaque palier correspond à une valeur différente. Repérez celui où les fils entre les parties de la tour sont les moins nombreux, et gardez cette valeur comme point de départ.
Testez ensuite la vitesse de rétraction. Gardez la distance retenue et faites varier la vitesse par pas de 5 mm/s autour de la valeur d’origine. Relancez l’impression et comparez de nouveau les paliers. Ne modifiez qu’un paramètre à la fois, sinon vous ne saurez pas lequel a produit le résultat observé.
Pour lire la tour, examinez les fils entre les branches et la netteté des arêtes sur chaque palier :
- des fils encore visibles entre les branches indiquent une rétraction insuffisante, à augmenter ;
- le palier qui présente le moins de fils, avec des surfaces propres et une extrusion régulière, fournit la valeur à retenir.
Questions fréquentes
Mon PETG ou mon TPU fait du stringing alors que mes réglages de rétraction sont corrects, pourquoi ?
Le problème vient peut-être du filament lui-même. Les matières hygroscopiques comme le PETG, le TPU et le nylon absorbent l’humidité de l’air, et l’eau piégée se vaporise dans la buse. Pour éviter cela, faites sécher les bobines avec un sèche-filament dédié, plutôt qu’avec un four domestique, comme le recommande QIDI Tech (2026).
Ma rétraction est-elle trop forte si je vois des zones sous-alimentées ?
Oui, c’est possible. Une rétraction trop agressive peut provoquer une sous-extrusion, c’est-à-dire un débit de plastique insuffisant qui laisse des zones sous-remplies. Si vous réduisez la distance ou la vitesse de rétraction pour corriger le stringing, vérifiez ensuite que les parois restent pleines.
Baisser la température de la buse suffit-il à supprimer le stringing ?
Non, une baisse seule ne suffit pas toujours. Réduire la température de 5 à 10 °C peut diminuer nettement le stringing, mais cela peut aussi fragiliser l’adhérence entre les couches. Utilisez une tour de température pour trouver le meilleur compromis entre aspect de surface et solidité de la pièce.