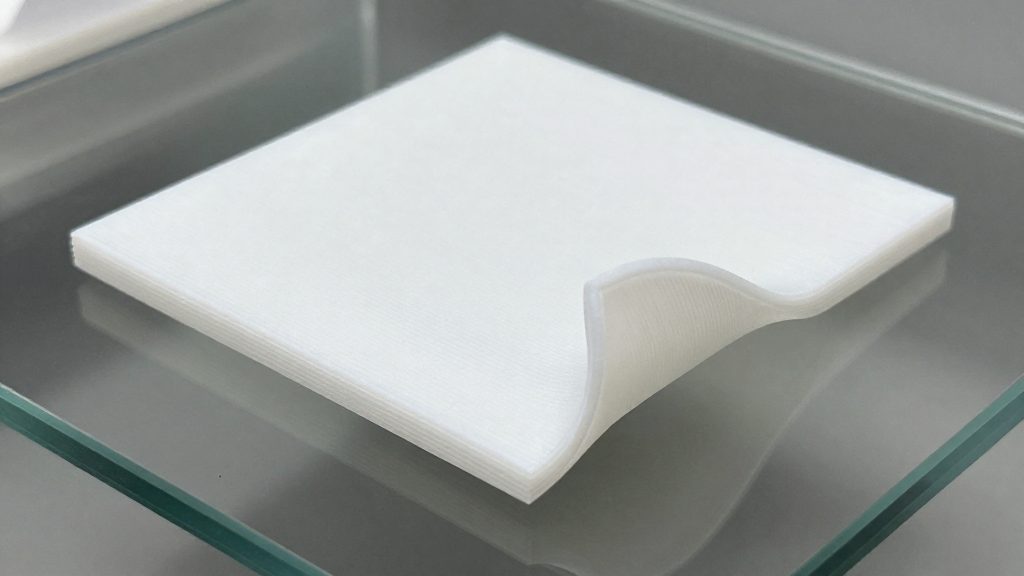
Un objet qui se décolle du plateau pendant l’impression tient presque toujours à deux causes qui se combinent : une adhérence trop faible entre la première couche et le plateau, et une contrainte mécanique qui s’accentue à mesure que la pièce refroidit. Les réglages (température de plateau, vitesse de la première couche, état de la surface) déterminent la force de la première accroche, tandis que le retrait du plastique tire sur les bords. Ce sont ces deux leviers qu’il faut comprendre avant de régler quoi que ce soit.
Pourquoi l’impression 3D se décolle-t-elle du plateau ?
Adhérence entre la première couche et le plateau
La première couche est la base de toute la pièce. Elle doit se lier au plateau avant que le reste de l’objet n’exerce une traction sur elle.
La géométrie de la pièce modifie le risque : une première couche continue et étendue, comme un carré ou un rectangle, se décolle davantage qu’un motif discontinu, et les petites pièces se décollent moins.
Retrait du plastique au refroidissement
Le plastique se contracte en refroidissant. Cette contraction tire sur les bords de la pièce et peut les soulever du plateau, surtout sur les grandes surfaces. Plus la base reste froide, plus l’écart de température avec la pièce en cours d’impression s’accentue.
Un plateau chauffant est fortement recommandé pour éviter ce décollement.
Réglages qui augmentent le risque
Plusieurs facteurs augmentent le risque de décollement :
- une température de plateau inférieure à la plage conseillée pour le matériau ;
- une première couche déposée trop vite ;
- une pièce à première couche étendue.
Ces points se cumulent. Une pièce étendue imprimée sur un plateau froid et une première couche rapide cumule trois facteurs de risque à la fois.
Nivellement et Z offset
La distance buse-plateau est un levier essentiel de l’écart entre la buse et la surface d’impression pendant la première couche. Selon Machines-3D (2021), cet écart est visé à environ 100 à 200 microns. Une buse trop haute dépose le filament sans l’écraser sur le plateau, ce qui empêche l’adhérence. Une buse trop basse le comprime et gêne son écoulement.
Nivelleur le plateau avant la première impression
Le nivellement corrige l’inclinaison du plateau par rapport au plan de déplacement de la buse. Si le plateau est incliné, l’écart varie d’un coin à l’autre, et une partie de la pièce peut se décoller pendant que l’autre adhère correctement.
- Chauffer le plateau (et la buse à la température d’impression si le constructeur le préconise) avant de régler, en manipulant la feuille de papier avec précaution pour éviter les brûlures.
- Amener la buse sur chacun des quatre coins, puis au centre, en utilisant la fonction de nivellement de l’imprimante ou la commande de déplacement manuel.
- Ajuster les vis ou les molettes de chaque coin jusqu’à ce que la résistance ressentie au passage d’une feuille de papier soit identique à chaque point.
- Vérifier le résultat sur une impression de test à motif continu, sans chercher à modifier les réglages de vitesse ou de température à cette étape.
Régler le Z offset pour la première couche
Le Z offset est une valeur de compensation enregistrée dans le firmware ou le slicer. Elle rapproche la buse du plateau sans modifier le nivellement mécanique. Machines-3D (2021) indique qu’un Z offset légèrement réduit est recommandé pour les premières couches, afin de favoriser l’écrasement du filament et sa liaison avec la surface.
Procéder par petites variations :
- Lancer une impression de test de première couche, de préférence un carré ou un rectangle.
- Observer la première couche : les lignes doivent être jointives sans se superposer ni laisser de vides visibles.
- Ajuster le Z offset par pas réduits, puis relancer le test.
Nettoyer le plateau
Selon 3Dnatives (2021), un plateau sale affaiblit l’adhérence de la première couche, tout comme une buse encrassée. Avant chaque impression, il faut donc retirer les résidus de plastique et la graisse de la surface d’impression, ce qui demande peu de temps et ne nécessite aucun réglage.
Retirer les résidus de plastique et la graisse
Les restes de plastique d’une impression précédente ou d’un décollement forment une couche qui empêche la première couche de se lier correctement au plateau. La graisse, déposée par les doigts, produit le même effet. La méthode de base suit ces étapes :
- Laisser le plateau refroidir complètement avant toute manipulation.
- Décoller les résidus à la spatule, en plastique si possible pour ne pas rayer la surface.
- Essuyer avec un chiffon propre et un nettoyant compatible avec le support.
- Attendre que la surface sèche avant de lancer l’impression.
Nettoyer la buse
Une buse encrassée réduit elle aussi l’adhérence, car le filament sort alors de façon irrégulière sur le plateau. Lorsque la buse est chaude, essuyer sa pointe avec un chiffon ou une brosse adaptée permet d’éliminer les dépôts brûlés. Une buse froide ne doit jamais être frottée, car elle peut être endommagée. Si l’encrassement persiste, une purge de filament dans une zone de test ou hors du plateau aide à évacuer les restes.
Tenir compte du type de surface
Le type de surface du plateau joue un rôle dans l’adhérence. Identifier le support installé, qu’il s’agisse de verre ou d’une feuille comme la feuille BuildTak citée par Machines-3D (2021), permet de choisir le nettoyant compatible et d’adapter le nettoyage à la surface du plateau.
Température du plateau selon le filament
La température de plateau dépend du matériau extrudé. Elle détermine si la première couche reste accrochée jusqu’à la fin de l’impression. La valeur la plus fiable figure sur l’emballage du filament, qui indique généralement la température de plateau conseillée (3Dnatives, 2021). À défaut, les réglages indicatifs publiés par Machines-3D (2021) donnent les plages suivantes.
Plages indicatives par matériau
| Matériau | Plateau | Remarque |
|---|---|---|
| PLA | 30 à 50 °C | Plage de référence pour le PLA |
| ABS | 80 à 110 °C | Plage la plus élevée de la liste |
| Nylon | 70 °C | Valeur unique |
| Nylon chargé en fibre de carbone ou de verre | 60 à 70 °C | Plage qui inclut 70 °C |
Le cas du nylon chargé en fibres
Pour le nylon renforcé en fibre de carbone ou de verre, la plage descend à 60 à 70 °C, alors que le nylon standard se règle à 70 °C.
Facteurs qui modifient l’adhérence
Une même température de plateau ne donne pas le même résultat selon la surface et la géométrie de la pièce :
- Surface intermédiaire : voir la section dédiée au brim, au skirt et au raft.
Première couche : vitesse et ventilation
La vitesse d’impression agit surtout sur la première couche, car elle a besoin de temps pour se lier au plateau. Selon 3Dnatives (2021), plus cette couche est rapide, moins le plastique dispose de temps de liaison pour adhérer.
Le ventilateur de refroidissement a l’effet inverse selon le matériau. Les réglages indicatifs des fabricants, relevés par Machines-3D (2021), ne sont pas identiques pour les deux plastiques les plus courants :
- PLA : ventilation à 100 %.
- ABS : ventilation à 0 %.
Ces valeurs indiquent que le PLA est refroidi activement, tandis que l’ABS ne l’est pas, pour l’impression en général. Le ventilateur ne doit donc pas être réglé de façon identique pour tous les filaments. Dans le slicer, il faut vérifier les paramètres de ventilation du profil avant de lancer une impression, en particulier lorsqu’on passe d’un matériau à l’autre.
Le réglage de la première couche doit aussi être pensé séparément du reste de la pièce. La vitesse compte surtout pour cette couche. En cas de décollement, vérifiez d’abord le nivellement, le Z offset et la propreté du plateau, puis ralentissez la première couche.
Brim, skirt, raft et adhésifs
Quand la première couche ne tient pas seule sur le plateau, on ajoute une surface intermédiaire autour ou sous la pièce. Selon Machines-3D (2021), un brim, un skirt ou un raft remplit ce rôle. L’effet est d’agrandir la zone de contact avec le plateau sans modifier la géométrie de la pièce finale.
Brim : élargir la base
Le brim est une bordure ajoutée autour de la base de la pièce, reliée à elle dès la première couche. Il convient aux pièces qui ont besoin d’une surface de contact plus grande avec le plateau. Le brim prolonge cette base sur le plateau, ce qui augmente la surface d’accroche.
Skirt : un tracé autour de la pièce
Le skirt est cité parmi les surfaces intermédiaires, mais il n’est pas relié à la base comme le brim. Ne le confondez pas avec un brim pour traiter un problème d’adhérence.
Raft : une couche sous la pièce
Le raft est une surface placée sous la pièce elle-même. La pièce repose sur cette couche intermédiaire, qu’il faut retirer après l’impression. Les sources ne donnent ni épaisseur ni nombre de couches pour le raft.
Adhésifs : un complément, pas une solution
Les sources citent quatre types d’adhésifs : nano polymer, laque, liquide adhérent et feuille BuildTak. Aucune ne règle un problème de réglage à elle seule. Combinez donc un adhésif avec un plateau propre et une première couche continue et étendue.
Comment éviter le warping de l’ABS et du nylon ?
Le warping, ou décollement par les coins, vient du retrait du plastique au refroidissement. Selon 3Dnatives (2021), l’ABS imprimé à 230 °C rétrécit de près de 1,5 % à température ambiante. Ce retrait tire les bords vers le centre et soulève les angles de la pièce.
Pourquoi les grandes pièces décollent davantage
Les pièces grandes ou longues en ABS, nylon ou PEEK sont les plus touchées, toujours selon 3Dnatives (2021). Le retrait s’additionne d’une extrémité à l’autre, et plus la surface en contact avec le plateau est étendue, plus la tension se concentre sur les bords. Un point à vérifier dans le logiciel de tranchage :
- Longueur de la pièce : réduire la plus grande dimension en orientant la pièce sur le plateau limite le retrait cumulé.
L’enceinte fermée, contre-mesure principale pour l’ABS
Les réglages indicatifs du fabricant rapportés par Machines-3D (2021) prévoient une enceinte fermée pour l’ABS, alors que le PLA se contente d’une enceinte ouverte. L’enceinte maintient une température d’air plus élevée autour de la pièce. La surface refroidit alors plus lentement et plus uniformément, ce qui réduit l’écart entre les couches du bas, déjà refroidies, et celles du haut, encore chaudes.
Pour appliquer ce principe :
- Fermez la porte ou le capot de l’imprimante avant de lancer l’impression.
- Éloignez la machine des fenêtres et des bouches de ventilation pour éviter les courants d’air froid sur les flancs de la pièce.
Le cas du nylon
Le nylon subit le même mécanisme de retrait et fait partie des matériaux les plus touchés. Les mêmes principes de longueur et de surface de contact s’appliquent au nylon.
Pièce collée trop fort : comment la retirer ?
Une pièce qui reste solidement fixée au plateau se retire avec des méthodes qui jouent sur le retrait du plastique au refroidissement, sans forcer la séparation. Selon 3Dnatives (2021), trois gestes sont couramment cités : refroidir le plateau, séparer la pièce à la spatule, ou la tremper dans l’eau tiède. Ces trois gestes sont cités par la source ; en pratique, commencez par le refroidissement du plateau, puis passez à la spatule, et gardez l’eau tiède pour la fin.
Refroidir le plateau
Le refroidissement du plateau est la première option. Retirez le plateau de l’imprimante s’il est amovible, puis placez-le au congélateur, comme le suggère la source citée. Une fois refroidi, le plateau et la pièce se séparent plus facilement. Laissez le plateau revenir à température ambiante et essuyez-le avant de le remettre en place, pour éviter la condensation sur la surface d’impression.
Séparer avec une spatule
Une spatule fine et souple permet de soulever le bord de la pièce sans appliquer de force excessive. Glissez-la entre la première couche et le plateau par un coin, puis avancez progressivement en pivotant l’outil plutôt qu’en faisant levier.
Tremper dans l’eau tiède
La source indique de tremper la pièce dans l’eau tiède sans dépasser la température de transition vitreuse, seuil à partir duquel le plastique commence à se ramollir. Pour chaque matériau, consultez la fiche technique du filament avant d’immerger la pièce. Une eau trop chaude risque de déformer la pièce : restez sur une température tiède.
Questions fréquentes
Comment décoller une pièce qui adhère trop fort au plateau ?
Refroidir le plateau, par exemple au congélateur, permet de détacher la pièce à la spatule. 3Dnatives (2021) mentionne aussi le trempage dans l’eau tiède, à condition de rester sous la transition vitreuse, le seuil à partir duquel le plastique commence à se ramollir.
Quelle température de plateau régler pour mon filament ?
Le plus simple est de consulter l’emballage du filament, où la valeur est généralement indiquée. Selon Machines-3D (2021), les réglages indicatifs sont de 30 à 50 °C pour le PLA, de 80 à 110 °C pour l’ABS et de 70 °C pour le nylon, avec 60 à 70 °C pour les versions chargées en fibre de carbone ou en verre. Ces valeurs servent de point de départ et doivent être vérifiées sur votre filament.
Les adhésifs comme la laque ou la colle suffisent-ils à éviter le décollement ?
Non. Machines-3D (2021) indique que les adhésifs, qu’il s’agisse de nano polymer, de laque, de liquide adhérent ou de feuille BuildTak, ne sont pas des solutions miracles. Un plateau ou une buse encrassés par des résidus affaiblissent aussi l’adhérence de la première couche, donc nettoyer ces surfaces est une étape à faire avant d’ajouter un produit.