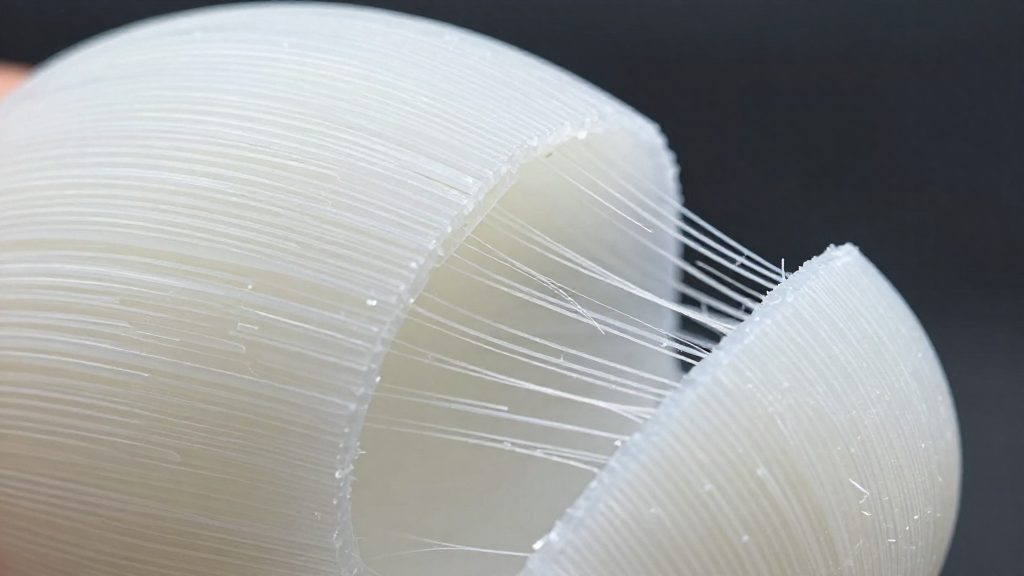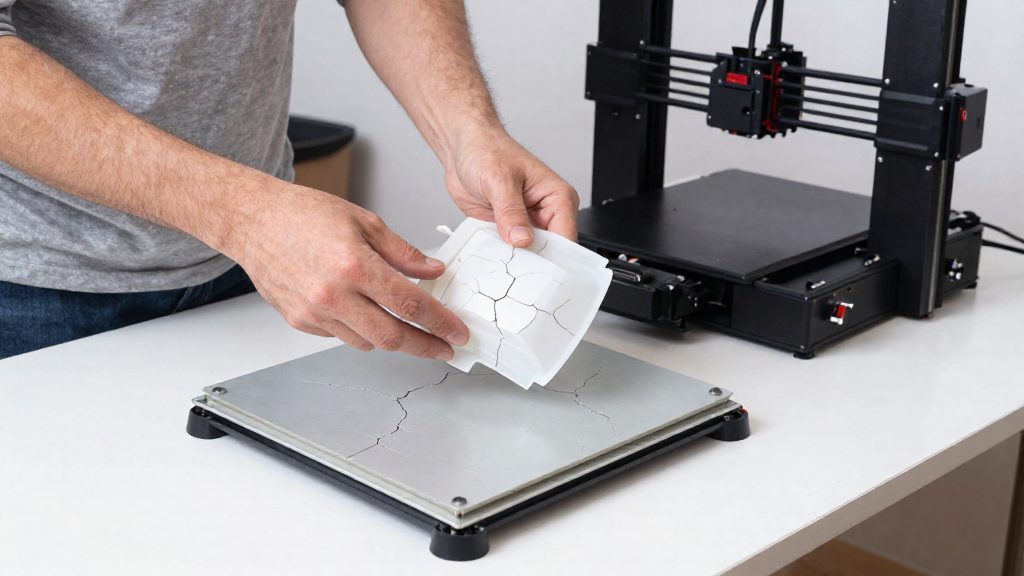
Une pièce fissure pendant son refroidissement lorsque le plastique se contracte en se solidifiant et que les couches se séparent. Selon Prusa Research, les couches peuvent se séparer lorsque leur refroidissement inégal crée des contraintes supérieures à leur adhérence. Le phénomène touche surtout les grandes pièces et certains matériaux, et il dépend de la façon dont chaque zone de la pièce refroidit par rapport à ses voisines.
Pourquoi la pièce fissure-t-elle au refroidissement ?
Le retrait thermique du plastique
Chaque couche sort de la buse à l’état fondu, puis se solidifie en se contractant. Ce retrait thermique est la source première des tensions : une couche qui vient de se déposer tend à rétrécir, mais elle reste retenue par les couches déjà refroidies et fixées sur le plateau. Comme ce phénomène se répète à chaque couche, les tensions s’accumulent sur toute la hauteur de la pièce.
Quand les contraintes dépassent l’adhérence
Les couches restent solidaires tant que leur adhérence résiste aux tensions. Lorsque la contrainte devient plus forte que cette adhérence, la pièce se fissure ou les couches se décollent le long de l’interface entre deux couches. L’adhérence dépend de la fusion entre couches : une température d’impression insuffisante sur le PLA peut provoquer des fissures et une séparation des couches, car les couches fusionnent alors moins bien et cèdent plus facilement.
Refroidissement inégal entre les zones de la pièce
Une pièce ne refroidit pas uniformément. Les parties fines et les surplombs perdent leur chaleur plus vite que les masses épaisses, qui restent chaudes plus longtemps. Ce refroidissement inégal crée des tensions entre zones voisines, qui se contractent à des rythmes différents.
L’ABS est particulièrement sensible à l’air froid avant son refroidissement complet, ce qui augmente ces écarts. Pour les grandes pièces, le PETG est présenté comme moins sujet à la fissuration et à la délamination que l’ABS.
| Facteur | Effet sur les couches |
|---|---|
| Air froid sur la pièce pendant le refroidissement (ABS) | Refroidissement inégal, contraintes supérieures à l’adhérence |
| Température de buse insuffisante (PLA) | Fusion moins complète entre couches, adhérence réduite |
| Ventilation de pièce excessive | Adhérence entre couches réduite |
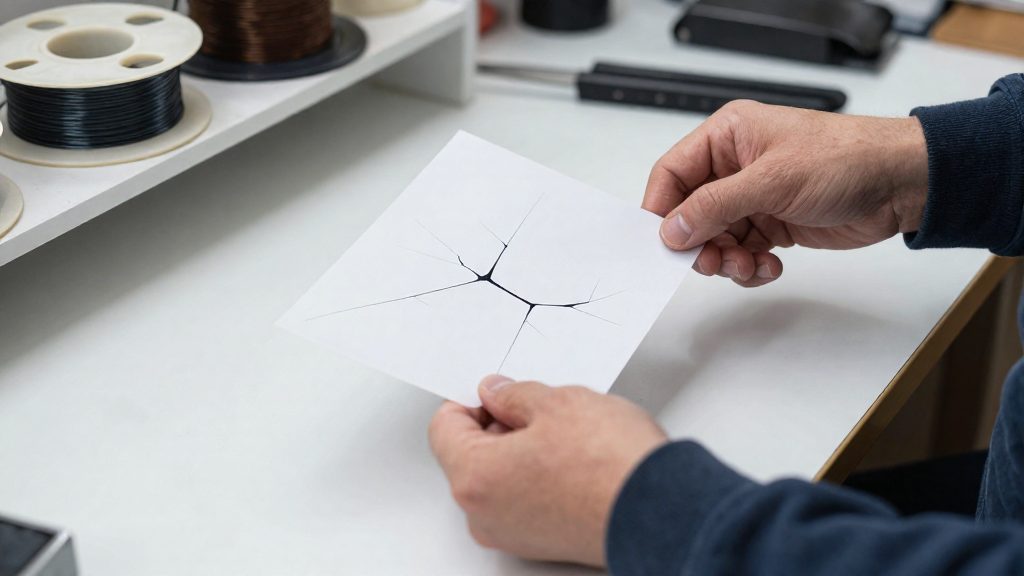
Fissure ou couche manquante ?
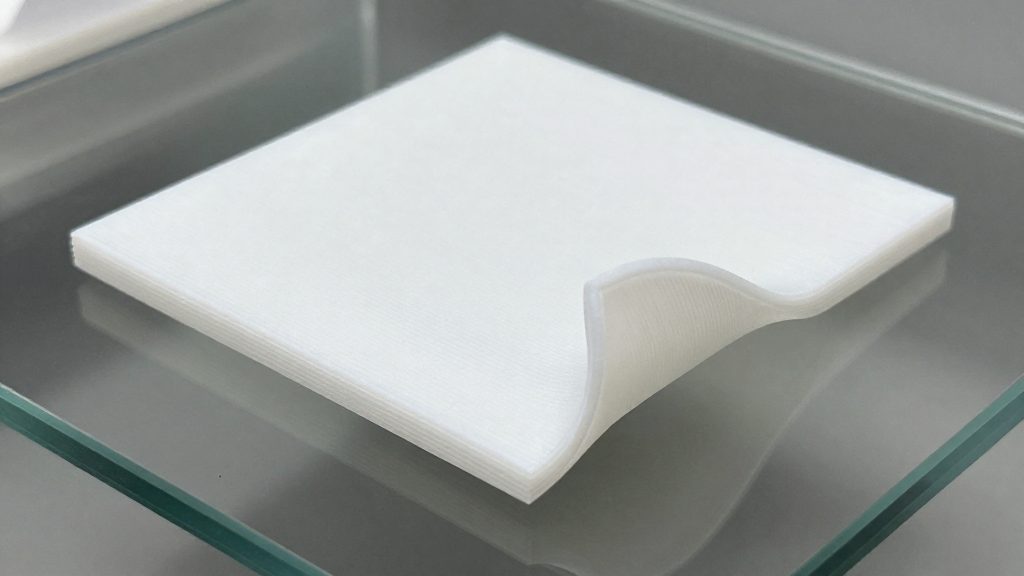
Une fissure ne suffit pas à elle seule à identifier son origine : la forme de ses bords oriente le diagnostic. Selon Prusa Research, des fissures nettes dont les bords se recourbent légèrement vers le haut permettent de reconnaître une séparation de couches plutôt que des couches manquantes. C’est le premier critère visuel à vérifier sur la pièce.
Lire les bords de la fissure
Observez la cassure sous un éclairage rasant, en tenant la pièce à hauteur des yeux pour voir le profil de chaque lèvre. Contrôlez trois points :
- Netteté : la fissure est franche et continue, avec des lèvres bien définies.
- Courbure : chaque bord se relève-t-il légèrement vers l’extérieur de la pièce ? C’est le signe des bords recourbés vers le haut.
- Position : la fissure suit-elle une ligne horizontale de l’impression ? Une séparation de couches se produit entre deux couches successives, donc le long d’une strate.
Confirmer le diagnostic sur la pièce
Le repère des bords recourbés permet de reconnaître une séparation de couches, mais il ne tranche pas à lui seul tous les cas. Pour un doute, comparez l’aspect de votre pièce avec la notice de votre imprimante et les recommandations du fabricant du filament, puis contactez son service d’assistance si les bords ne correspondent à aucun des signes décrits.
Quels filaments sont les plus sensibles ?
Parmi les trois filaments courants, l’ABS est celui qui se fissure le plus facilement pendant le refroidissement, en particulier sur les grandes pièces. Le PETG est présenté par Prusa Research comme moins sujet à la fissuration et à la délamination que l’ABS sur ces mêmes grandes pièces.
Comparaison de sensibilité
| Filament | Sensibilité à la fissuration | Point de vigilance selon Prusa Research |
|---|---|---|
| ABS | Élevée, surtout sur grandes pièces | Sensible à l’air froid avant refroidissement complet |
| PETG | Plus faible que l’ABS sur grandes pièces | Présenté comme moins sujet à la fissuration et à la délamination |
| PLA | Possible | Fissures et séparation des couches si la température d’impression est insuffisante |
Pourquoi l’ABS est le plus exposé
En FDM, les couches se séparent lorsque leur refroidissement inégal crée des contraintes supérieures à leur adhérence. Sur une grande pièce, la différence de température entre la base déjà refroidie et le dessus encore chaud crée ces contraintes. L’ABS, plus sensible à l’air froid avant son refroidissement complet, cumule donc le risque de contrainte thermique et de courant d’air.
Quand le PLA peut fissurer
Pour le PLA, Prusa Research cite une température d’impression insuffisante parmi les causes possibles de fissures et de séparation des couches, sans établir de classement entre les causes. Prusa Research indique qu’une température d’impression insuffisante peut provoquer fissures et séparation des couches sur ce matériau. Vérifiez la plage de température indiquée sur l’étiquette de votre bobine avant d’ajuster quoi que ce soit.
Ajuster la température de buse
Une température de buse insuffisante figure parmi les causes de fissures et de séparation des couches. Selon Prusa Research, ce défaut touche notamment le PLA, qui ne fond pas assez pour que les couches adhèrent entre elles. Le réglage se vérifie donc en premier lorsque des fissures apparaissent sur une pièce en PLA.
| Matériau | Point signalé concernant la température et les fissures |
|---|---|
| PLA | Une température d’impression insuffisante peut provoquer fissures et séparation des couches |
| PETG | Présenté comme moins sujet à la fissuration et à la délamination que l’ABS sur les grandes pièces |
| ABS | Particulièrement sensible à l’air froid avant son refroidissement complet |
Hausse de buse après une ventilation accrue
Une ventilation de pièce trop forte peut réduire l’adhérence entre les couches. Lorsque des fissures apparaissent après avoir augmenté cette ventilation, Prusa Research conseille d’augmenter la température de buse plutôt que de conserver le réglage précédent.
La hausse se fait par paliers, en réimprimant la même pièce à chaque étape pour comparer l’état des fissures. Une séparation des couches se reconnaît à des fissures nettes dont les bords se recourbent légèrement vers le haut, ce qui la distingue de couches manquantes.
Rester dans la plage du fournisseur
Le CNRS recommande de respecter les températures préconisées par le fournisseur du filament afin de limiter les émissions de vapeurs. Une hausse de buse doit donc rester à l’intérieur de cette plage, et non être poussée au-delà pour corriger un défaut.
Adapter la ventilation au filament
Le refroidissement et la ventilation de la pièce influencent directement la séparation des couches, et le comportement varie fortement selon le matériau. En FDM, les couches peuvent se séparer lorsque leur refroidissement inégal crée des contraintes supérieures à leur adhérence (Prusa Research). Des fissures nettes dont les bords se recourbent légèrement vers le haut permettent de reconnaître cette séparation, plutôt qu’un manque de matière dans la couche.
ABS : sensibilité à l’air froid
L’ABS est particulièrement sensible à l’air froid avant son refroidissement complet. Un courant d’air qui frappe la pièce pendant l’impression accélère le refroidissement de la surface alors que le cœur reste chaud, ce qui crée les contraintes internes à l’origine des fissures.
Arrêt de la ventilation de pièce et enceinte
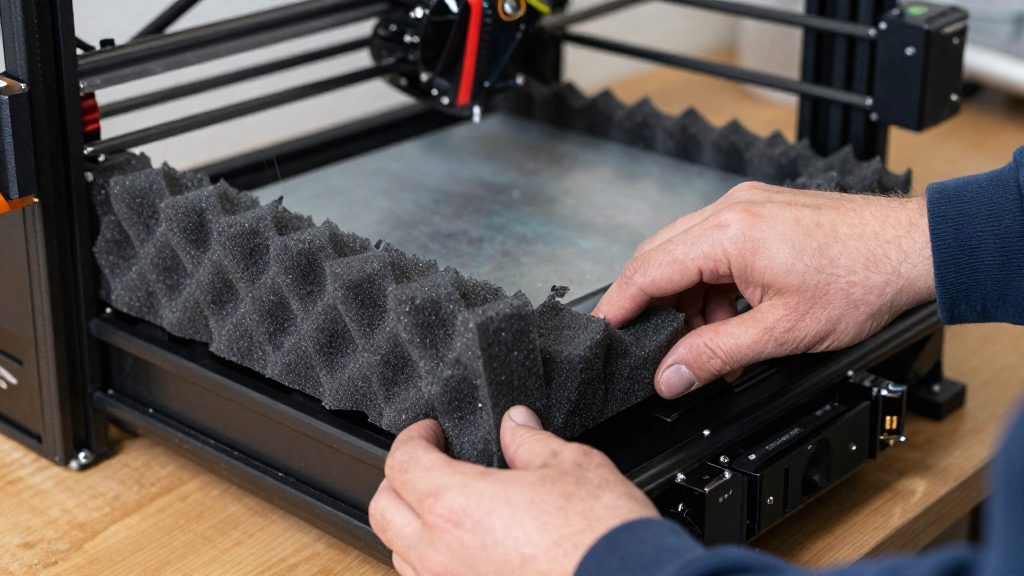
Pour l’ABS, Prusa recommande une enceinte et l’arrêt de la ventilation de pièce afin de prévenir la séparation des couches (Prusa Research). Cette recommandation n’est pas une règle universelle : Prusa signale aussi qu’une faible ventilation peut être utile pour certains petits détails ou surplombs.
Le CNRS recommande un local inoccupé pendant l’impression et facilement ventilable. Un capotage peut aider lorsque la stabilité thermique nécessaire à l’ABS entre en conflit avec les mouvements d’air (CNRS, 2018-01-31).
Ventilation de pièce excessive
Une ventilation de pièce excessive peut réduire l’adhérence entre les couches. Si des fissures apparaissent après une augmentation du ventilateur de refroidissement de l’objet, Prusa conseille d’augmenter la température de buse, en respectant la plage recommandée par le fournisseur du filament.
Stabiliser la température autour de l’impression
Une pièce qui se fissure en refroidissant subit souvent un refroidissement inégal : les zones exposées à un air plus froid se contractent plus vite que le reste, et les contraintes qui en résultent peuvent dépasser l’adhérence entre couches. Le réglage consiste donc à maintenir l’air autour de l’impression à une température stable, sans courant d’air brusque.
Adapter l’environnement au matériau
Le matériau détermine la marge de manœuvre. Selon Prusa Research, l’ABS est particulièrement sensible à l’air froid avant son refroidissement complet ; une enceinte et l’arrêt du ventilateur de refroidissement de l’objet peuvent prévenir la séparation des couches, avec une faible ventilation possible pour certains petits détails ou surplombs.
| Matériau | Point de vigilance thermique | Action indiquée |
|---|---|---|
| PLA | Température de buse insuffisante : fissures et séparation des couches | Vérifier que la température d’impression est suffisante |
| ABS | Sensibilité à l’air froid avant refroidissement complet | Enceinte et arrêt de la ventilation de la pièce |
| PETG | Moins sujet à la fissuration et à la délamination que l’ABS sur les grandes pièces | Alternative à l’ABS pour les grandes pièces |
Le CNRS (2018) recommande de respecter les températures préconisées par le fournisseur du filament, ce qui limite aussi les émissions de vapeurs. Le même organisme conseille un local inoccupé et facilement ventilable pendant l’impression. Lorsque la stabilité thermique nécessaire à l’ABS entre en conflit avec les mouvements d’air, un capotage peut aider.
Gérer la ventilation et la vitesse
Une ventilation de pièce excessive peut réduire l’adhérence entre couches. Si des fissures apparaissent après l’avoir augmentée, Prusa Research conseille d’augmenter la température de buse plutôt que de poursuivre dans la même direction.
L’arrêt total de la ventilation n’est pas une règle universelle : une faible ventilation reste recommandée pour certains petits détails ou surplombs. Pour les matériaux sujets aux déformations, réduire la vitesse d’impression améliore la fusion et l’adhérence des couches.
Maintenir une température ambiante stable
Pour les matériaux imprimés à haute température, une température ambiante stable est la condition la plus favorable. Prusa Research recommande d’éviter les variations rapides de l’air autour de la machine, qui se traduisent directement par des écarts de refroidissement sur la pièce.
Vérifiez également la notice du fabricant de votre imprimante pour savoir si une enceinte est compatible avec votre modèle.
Vérifier la vitesse, la température et le refroidissement
Lorsqu’une pièce se fissure pendant son refroidissement, la vitesse d’impression, la température de buse et la ventilation de la pièce sont les premiers réglages à contrôler. Ces trois paramètres agissent directement sur la fusion et l’adhérence entre les couches, qui doivent résister aux contraintes du refroidissement.
| Paramètre | Effet signalé | Action à tester |
|---|---|---|
| Vitesse d’impression | Une vitesse élevée limite la fusion et l’adhérence entre couches, selon Prusa Research. Réduire la vitesse améliore ces deux points pour les matériaux sujets aux déformations. | Diminuer la vitesse dans le slicer, puis comparer la pièce avant et après le changement. |
| Température de buse | Une température insuffisante peut provoquer fissures et séparation des couches sur le PLA. | Augmenter la température par petits paliers. |
| Ventilation de la pièce | Une ventilation excessive réduit l’adhérence entre couches. Si les fissures apparaissent après son augmentation, Prusa Research conseille d’augmenter la température de buse. | Réduire le débit d’air dirigé vers la pièce pendant l’impression. |
Distinguer les fissures en résine
Une fissure sur une pièce en résine ne se traite pas comme une séparation de couches FDM. En FDM, les couches se séparent lorsque leur refroidissement inégal crée des contraintes supérieures à leur adhérence, et des fissures nettes dont les bords se recourbent légèrement vers le haut signalent cette séparation (Prusa Research). Sur une impression résine, la première question porte sur le moment où la fissure apparaît, car Phrozen (2024) traite spécifiquement des fissures qui se forment pendant l’impression.
| Critère | Séparation de couches (FDM) | Fissure en résine (Phrozen, 2024) |
|---|---|---|
| Cause documentée | Refroidissement inégal créant des contraintes supérieures à l’adhérence entre couches | Évidement incorrect, paramètres de résine inadaptés, problèmes d’axe Z |
| Signe visuel | Fissures nettes, bords légèrement recourbés vers le haut | Non décrit dans la source |
| Moment d’apparition | Lié au refroidissement | Pendant l’impression |
Pour une fissure apparue pendant l’impression résine, vérifiez dans l’ordre :
- L’évidement de la pièce, qui doit être correct selon Phrozen.
- Les paramètres de résine utilisés dans le slicer, à comparer avec ceux recommandés par le fabricant.
- L’axe Z de l’imprimante, dont un défaut peut provoquer des fissures selon la même source.
Questions fréquentes
L’humidité du filament peut-elle provoquer des fissures ?
Pas systématiquement : les pages consultées ne permettent pas de relier toutes les fissures à l’humidité du filament. Pour évaluer votre bobine, vérifiez les conditions de stockage indiquées sur son étiquette ou dans la notice du fabricant.
Combien de temps laisser refroidir une pièce avant d’ouvrir l’enceinte ?
Aucune durée universelle de refroidissement n’est établie par les pages consultées. Le bon délai dépend de votre imprimante et du filament utilisé : consultez la notice de l’imprimante et les recommandations du fabricant du filament.
Une fissure constatée après impression sur résine vient-elle du refroidissement ?
Les pages consultées ne démontrent pas ce lien, car la source sur la résine traite des fissures apparues pendant l’impression. Pour une fissure découverte après coup, contactez le fabricant de votre résine ou de votre imprimante pour obtenir un diagnostic adapté à votre matériel.