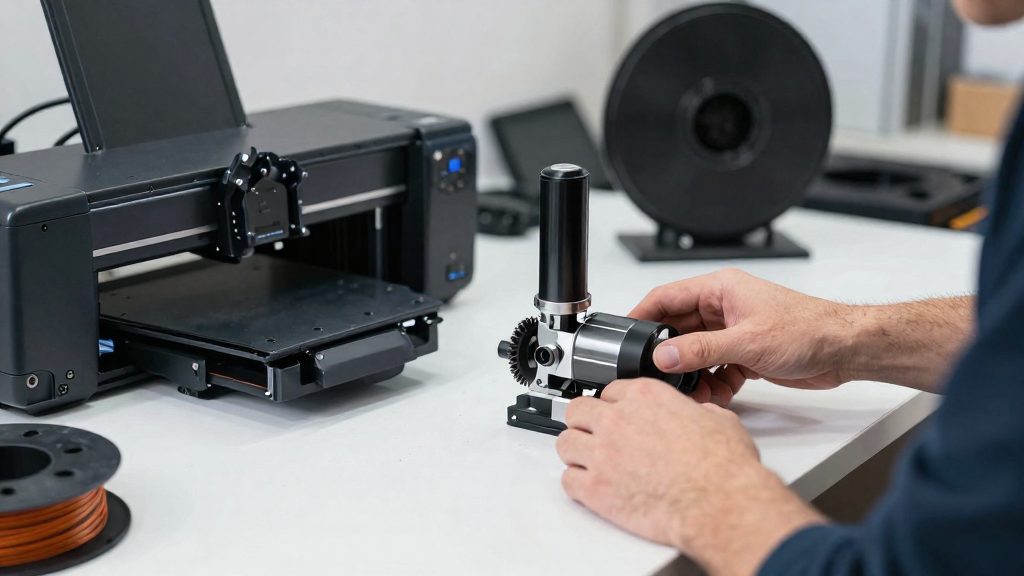
Sur un Ender 3 d’origine, le moteur d’extrusion est fixé sur le cadre et pousse le filament à travers un tube PTFE jusqu’au hotend, monté sur le chariot : c’est une configuration Bowden. Avec un direct drive, les engrenages d’entraînement sont montés sur le chariot, juste au-dessus du hotend, et le filament ne parcourt qu’un trajet très court avant la buse. La conversion vaut l’effort surtout si vous imprimez des filaments souples, comme le TPU, ou des filaments techniques chargés, et si vous voulez contrôler la pression du filament au plus près de la buse. Pour du PLA standard, un Bowden bien réglé suffit à de nombreux utilisateurs, et la conversion n’est pas une obligation.
Pourquoi passer au direct drive ?
Pression et contrôle du filament : Bowden contre direct
En Bowden, le moteur pousse le filament depuis l’arrière de la machine. La poussée doit traverser le tube PTFE, dont les frottements et les courbures changent à mesure que le chariot se déplace. Le filament n’est donc pas entraîné jusqu’à la buse, et la réponse à une commande d’extrusion arrive avec un léger décalage.
Avec le direct drive, l’engrenage agrippe le filament à proximité immédiate du hotend. La pression s’applique donc là où le matériau fond, ce qui rend l’extrusion et la reprise après une rétraction plus directes.
| Critère | Bowden | Direct drive |
|---|---|---|
| Position du moteur | Fixe sur le cadre | Sur le chariot, au-dessus du hotend |
| Trajet du filament avant la buse | Tube PTFE complet | Très court |
| Masse embarquée sur le chariot | Faible | Plus élevée |
| Réponse à la rétraction | Moins directe | Plus directe |
Filaments souples et rétraction
Un filament souple peut être plus difficile à imprimer dans un système Bowden, selon sa souplesse, le guidage et les réglages ; certains TPU conviennent néanmoins à cette configuration. Sur Bowden, il se comprime entre le galet et l’entrée du tube au lieu d’avancer franchement. La rétraction tire alors sur une colonne élastique, ce qui peut laisser un vide ou une extrusion irrégulière au moment de reprendre.
Sur direct drive, le filament est court et entraîné sans passer par un long tube. Les cas d’usage concrets sont les gantelets, les joints, les pieds antidérapants ou les protections en TPU, pour lesquels la régularité de l’extrusion conditionne la qualité de la pièce.
Limites du Bowden avec filaments techniques
Les filaments chargés en fibres de carbone ou de verre sont abrasifs. Ils usent le tube PTFE et la buse, et cette usure se produit sur tout le trajet du Bowden. Le direct drive raccourcit le trajet du filament, mais ne protège pas la buse de l’abrasion : vérifiez que la buse et les composants d’entraînement conviennent aux filaments chargés.
Le Bowden rend aussi moins prévisible la réponse aux changements de vitesse et de direction, ce qui pèse davantage sur les matériaux techniques que sur le PLA. Si vous prévoyez d’imprimer régulièrement des filaments de ce type, la conversion répond à un besoin réel, et non à une simple amélioration de confort.
Quel kit pour votre Ender 3 ?
Le bon kit dépend de la variante exacte de votre machine et du capteur de nivellement installé. Un kit conçu pour une Ender 3 ne garantit pas la compatibilité avec une Pro, une V2 ou une Neo. Avant tout achat, vérifiez la référence du kit et celle de l’imprimante, car les notices consultées ne permettent pas d’établir la compatibilité de chaque kit avec toutes les variantes.
Identifier la variante de votre machine
- Ender 3, Pro, V2 et Neo sont des machines distinctes : la compatibilité d’un kit doit être confirmée pour chacune.
- L’Ender-3 S1 possède déjà un extrudeur Sprite direct drive à double engrenage d’origine. Il ne faut donc pas prévoir de conversion comparable sur cette machine sans vérification préalable.
- Pour identifier votre modèle, consultez l’étiquette de la machine ou la notice Creality fournie avec elle.
Comparer les kits cités
- Micro Swiss NG M3201 : le montage prévoit le remplacement du chariot, avec remontage des galets. Le kit inclut une rallonge moteur au brochage spécifique, à utiliser telle quelle. Le fabricant indique 400 pas/mm pour l’extrudeur.
- Micro Swiss Direct Drive classique : la notice propose 130 pas/mm comme point de départ, à calibrer sur votre machine.
- Bondtech DDX pour Ender-3 : la procédure repose sur un kit d’adaptation spécifique et exige l’impression d’un gabarit de coupe du tube Capricorn avant tout démontage.
Compatibilité avec BLTouch, CR Touch ou capteur de proximité
Pour installer le Micro Swiss NG sur une machine équipée d’un BLTouch, d’un CR Touch ou d’un capteur de proximité, le fabricant demande d’imprimer au préalable un support de sonde. Les notices consultées ne décrivent pas de support de ce type pour les autres kits : vérifiez la documentation de chaque produit avant de commander.
Préparer les outils et sécuriser l’imprimante
Deux actions conditionnent toute intervention sur la tête : retirer le filament, puis laisser la tête refroidir complètement avant de couper l’alimentation et de débrancher la machine. La notice Micro Swiss NG M3201 (2022) impose cet ordre avant le démontage de l’extrudeur, car le bloc chauffant reste brûlant après l’arrêt de l’impression.
Retirer le filament et laisser refroidir la tête
- Retirer le filament de l’extrudeur avant de toucher au bloc chauffant.
- Attendre le refroidissement complet de la tête. Sur l’écran de l’Ender 3, vérifier que la température affichée de la buse est redescendue avant toute manipulation.
- Ne jamais démonter une tête encore chaude : le risque de brûlure est immédiat.
Éteindre et débrancher l’imprimante
- Éteindre l’interrupteur d’alimentation, puis débrancher le câble secteur.
- Débrancher les moteurs pas à pas hors tension uniquement. Bondtech avertit que brancher ou débrancher un moteur alors que l’imprimante est allumée peut endommager ses pilotes électroniques.
Organiser le poste et ranger les vis
- Installer l’Ender 3 sur une surface plane et stable, avec un espace dégagé autour du chariot.
- Trier les vis par fonction et par longueur dans des godets distincts, pour ne pas mélanger les vis du chariot à celles de l’extrudeur.
- Pour la procédure Bondtech DDX, imprimer le gabarit de coupe du tube Capricorn avant de démonter l’imprimante, selon la notice du fabricant.
Démonter le système Bowden
Le chariot d’origine doit être retiré avant l’extrudeur d’origine. La notice Micro Swiss NG M3201 (2022) prévoit cet ordre pour le remplacement du chariot. Les galets du chariot d’origine sont conservés pour être remontés sur le nouveau chariot.
Ordre de dépose
- Retirer le chariot d’origine, en veillant à ne pas forcer sur les courroies ni sur les fils qui y sont fixés.
- Déposer l’extrudeur d’origine une fois le chariot libéré.
- Récupérer les galets pour les monter sur le nouveau chariot.
Dégager le tube PTFE et les connecteurs
Le tube PTFE du Bowden est maintenu par un raccord à collerette à chaque extrémité. Pour le libérer, appuyer sur la collerette du raccord tout en tirant doucement le tube. Ne pas le plier brusquement : un tube coudé se déforme et peut bloquer le filament.
Avant de débrancher les connecteurs, noter quel fil va sur quel port. Pour le moteur d’extrudeur, la notice Micro Swiss NG indique qu’une rallonge moteur fournie est nécessaire, avec un brochage spécifique, et qu’il faut laisser du mou au câble. Le câble d’origine ne doit donc pas être tiré pour le dégager.
Découpe du tube Capricorn
La procédure Bondtech DDX pour Ender-3 utilise un kit d’adaptation spécifique et demande d’imprimer un gabarit de coupe du tube Capricorn avant de démonter l’imprimante. La compatibilité de ce kit avec toutes les variantes Ender 3, Pro, V2 et Neo n’est pas établie : vérifier la référence exacte du kit et de la machine auprès du fabricant.
Installer l’extrudeur et organiser les câbles
Cette étape couvre le montage du hotend, de la cartouche chauffante et de la thermistance (sonde de température), puis le passage des câbles et la pose des ventilateurs de refroidissement. La compatibilité d’un kit avec toutes les variantes de l’Ender 3 n’est pas garantie : vérifiez la référence exacte du kit et celle de votre machine avant le montage.
Monter le hotend, la cartouche chauffante et la thermistance
La notice du Micro Swiss NG M3201 (2022) intègre ces trois éléments dans l’installation de l’extrudeur. Suivez l’ordre de la notice de votre kit et procédez ainsi :
- Insérez le hotend dans l’extrudeur, avec la barrière thermique complètement engagée, puis serrez la vis de pression conformément à la notice du Micro Swiss NG.
- Remontez la cartouche chauffante et serrez sa vis de maintien.
- Insérez complètement la thermistance dans son logement, puis fixez-la sans serrer excessivement la vis, afin de ne pas endommager ses fils.
Protéger les fils et fixer les composants
La même notice prévoit des précautions spécifiques pour les fils et la fixation des composants. Dans la pratique, fixez le câble du moteur et celui du hotend au cadre avec des colliers ou des attaches, pour qu’ils ne tirent pas sur le hotend pendant les déplacements. Vérifiez qu’aucun câble ne frotte contre la courroie, les engrenages ou les galets.
Le Micro Swiss NG nécessite la rallonge moteur fournie, dont le brochage est spécifique. La notice demande aussi de laisser du mou du câble pour que le chariot puisse se déplacer sans contrainte.
Positionner les ventilateurs de refroidissement
La notice du Micro Swiss NG M3201 couvre aussi le montage des ventilateurs. Montez les ventilateurs selon la notice du kit : le ventilateur du hotend doit refroidir le dissipateur, tandis que le ventilateur de pièce dirige son flux vers le matériau déposé. Fixez-le sans toucher le hotend ni les pièces mobiles.
Avant de remettre la machine sous tension, faites tourner les pales à la main pour vérifier qu’elles ne frottent pas le support, puis contrôlez que le câble du ventilateur reste à l’écart des pièces mobiles.
Calibrer l’extrusion et régler la rétraction
Une extrusion régulière repose sur deux réglages : le nombre de pas par millimètre (steps/mm) envoyé au moteur d’extrudeur par le firmware, et la rétraction, qui recule le filament avant chaque déplacement à vide. Ces valeurs se règlent après le montage, une fois le moteur branché et l’imprimante remise en service.
Calculer les pas par millimètre
Le calcul compare la longueur de filament demandée à la longueur réellement extrudée :
- Relever la valeur actuelle de steps/mm. Sur Marlin, elle est stockée dans le paramètre E de la commande M92.
- Marquer un repère sur le filament, à une longueur mesurable, à partir de l’entrée de l’extrudeur.
- Demander une extrusion par la commande d’extrusion (le firmware ou l’écran de l’imprimante), puis mesurer la longueur restante entre le repère et l’entrée.
- Calculer la nouvelle valeur : valeur actuelle × longueur demandée ÷ longueur réellement extrudée. Sous Marlin, l’appliquer avec
M92 E<valeur>, puis, si la sauvegarde en EEPROM est activée, l’enregistrer avecM500.
Les notices Micro Swiss donnent des points de départ différents selon le modèle :
| Modèle (notice) | Pas/mm | Rétraction |
|---|---|---|
| Micro Swiss NG M3201 (2022) | 400, valeur prescrite par le fabricant | 1,0 mm dans le trancheur |
| Micro Swiss Direct Drive classique (2020) | 130, point de départ à calibrer | 1,5 mm maximum à 35 mm/s |
Ces valeurs ne sont pas universelles : elles dépendent du kit, de son réducteur et de la configuration de la machine. Vérifiez la notice exacte de votre kit avant de les reprendre.
Test de calibration du flux
Une fois les steps/mm corrigés, le flux se vérifie avec une pièce test à parois fines. Si les parois sont sous-extrudées (trous, surfaces discontinues), augmentez le pourcentage de flux dans le trancheur par petites étapes. Si elles sont trop épaisses ou bombées, diminuez-le. Relancez le test après chaque modification pour isoler l’effet d’un seul réglage.
Régler la distance et la vitesse de rétraction
La rétraction se règle à partir de la valeur de la notice, puis s’affine avec une tour de test des fils parasites (stringing) :
- Démarrez avec la distance indiquée par la notice de votre kit.
- Réduisez ou augmentez la distance par petites variations pour éliminer les fils entre les parties imprimées.
- Une fois la distance testée, ajustez la vitesse de rétraction en conservant les autres paramètres constants. La notice du Micro Swiss Direct Drive classique recommande une distance maximale de rétraction de 1,5 mm à une vitesse de 35 mm/s.
Vérifier les déplacements et réussir l’impression test
Cette étape vérifie que la conversion n’a pas modifié le comportement des axes avant de lancer une pièce test. Elle se fait une fois le montage terminé, imprimante au repos et câbles reconnectés.
Ajuster les origines X et Y
Après installation du Micro Swiss Direct Drive classique, les origines X et Y doivent être ajustées selon le firmware et la configuration de la machine (Micro Swiss, 2020). Vérifier uniquement les fins de course ne remplace pas cet ajustement.
- Lancer l’homing de chaque axe depuis le menu de l’écran.
- Contrôler que la tête s’arrête à la même position d’origine sur X et Y, à chaque homing.
- Si l’origine change d’un essai à l’autre, revoir la configuration avant de continuer.
Vérifier les fins de course et les déplacements
Pour le Micro Swiss NG, la notice demande de vérifier le déplacement après remise en tension de la courroie X. Le réglage de l’excentrique sert à supprimer le jeu du chariot (Micro Swiss, 2022).
- Imprimante éteinte, faire glisser le chariot à la main sur toute sa course et repérer les points de frottement.
- Vérifier que la courroie X est tendue sans être forcée, puis contrôler le jeu au niveau de l’excentrique.
- Imprimante allumée, lancer des déplacements complets sur X et Y depuis le menu et observer l’absence d’à-coups ou de blocage.
Choisir et lire l’impression test
Avant l’impression test, vérifiez le nivellement du plateau et la distance entre la buse et le plateau ; si une sonde est installée, contrôlez aussi son décalage Z. Vérifiez ensuite la première couche, puis imprimez une pièce à faces planes et angles droits qui sollicite X et Y dans les deux sens. Une pièce de test simple permet de repérer plus facilement un problème mécanique qu’un modèle complexe.
À la lecture, distinguez deux types de défauts :
- Défauts géométriques : une pièce déformée sur un seul axe, un décalage visible d’une couche à l’autre ou des angles qui ne sont pas droits. Ils orientent vers les origines, la courroie ou le jeu mécanique.
- Défauts de matière : sous-extrusion, surextrusion ou fils entre les parties. Ils relèvent de la calibration de l’extrusion et de la rétraction, qui se règle séparément.
Si la pièce test est propre mais qu’un axe a un comportement anormal lors des déplacements manuels, revenez à la vérification des fins de course avant de relancer l’impression.