Cosa sono gli e-steps
Definizione dei passi per millimetro
Un motore passo-passo si muove a incrementi discreti, chiamati passi. Per l’estrusore, il parametro indica quanti passi servono per far avanzare 1 mm di filamento. Il valore dipende dalla combinazione tra motore, ingranaggio di trascinamento e configurazione della macchina, quindi può variare da una stampante all’altra.
Ruolo del motore nell’avanzamento del filamento
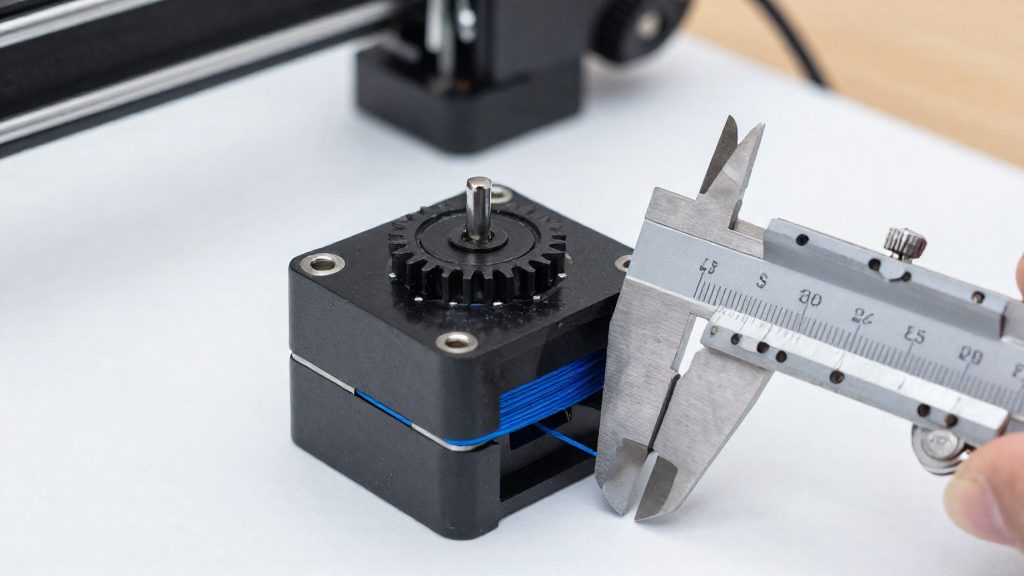
Il motore dell’estrusore fa girare un ingranaggio di trascinamento che afferra il filamento e lo spinge verso l’hotend. Ogni passo corrisponde a una rotazione frazionata dell’ingranaggio, quindi a una distanza di filamento fissa. Quando lo slicer chiede una certa quantità di materiale in millimetri, il firmware calcola il numero di passi da eseguire moltiplicando la lunghezza richiesta per il valore degli e-steps. Nelle configurazioni Bowden il motore è montato sul telaio e il filamento viene spinto attraverso il tubo fino all’hotend, quindi il calcolo resta lo stesso.
Valore impostato con M92 E
Il comando M92 imposta i passi per unità di ciascun asse. Per l’estrusore si usa la lettera E seguita dal valore, ad esempio M92 E688.4. Il comando cambia il valore in uso, ma per mantenerlo dopo lo spegnimento è necessario salvarlo con M500, quando la funzione EEPROM_SETTINGS è attiva nel firmware. Con M501 si possono ripristinare i valori salvati.
| Comando | Funzione |
|---|---|
M92 E<passi> |
Imposta i passi per millimetro dell’estrusore |
M500 |
Salva i valori in EEPROM, se EEPROM_SETTINGS è attivo |
M501 |
Ripristina i valori salvati in EEPROM |
Quando serve calibrare l’estrusore?
Il valore memorizzato resta corretto solo finché la meccanica di trascinamento non cambia, quindi va ricontrollato in tre situazioni precise.
Dopo la sostituzione del motore o dell’ingranaggio
Sostituire il motore passo-passo o l’ingranaggio di trascinamento modifica il rapporto tra rotazione del motore e filamento effettivamente estruso. Un ingranaggio nuovo, di dimensioni o dentatura diverse, può far avanzare il filamento in misura differente rispetto al valore già salvato nel firmware. Prima di stampare pezzi funzionali conviene quindi rileggere il valore attuale. Secondo Wevolver (2025), è questo il valore di partenza da confrontare con la nuova misura.
Stampante nuova o estrusore riassemblato
Su una stampante appena montata, oppure su un estrusore smontato per pulizia o manutenzione, la posizione del tubo Bowden e la tensione dell’ingranaggio possono cambiare rispetto alla configurazione precedente. Il valore ereditato da un’altra configurazione o da una lettura precedente non descrive più la meccanica attuale. Dopo ogni riassemblaggio, verificare che il filamento venga trascinato senza scivolare e confrontare il valore letto con M503 con quello atteso per la nuova configurazione.
Sospetto di sotto- o sovra-estrusione persistente
Quando i pezzi risultano sistematicamente sotto-estrusi (pareti sottili, spazi vuoti, strati deboli) oppure sovra-estrusi (superfici gonfie, dettagli chiusi, eccesso di materiale sugli angoli), il controllo degli e-steps serve a capire se la causa è la calibrazione del motore. Prima di modificare il flow rate nello slicer, è più corretto escludere un errore di passi dell’estrusore, perché un flow rate corretto su un motore mal calibrato compensa un problema che resta nella meccanica.
Cosa serve per la calibrazione
Per calibrare gli e-steps bastano pochi strumenti, ma la precisione del risultato dipende quasi tutta dalla misura della lunghezza estrusa. Secondo 3DSourced (2024), il calibro è lo strumento raccomandato per questa misura, perché una stima a occhio non permette di distinguere differenze di pochi millimetri.
| Elemento | Funzione nella calibrazione | Note pratiche |
|---|---|---|
| Calibro | Misura la lunghezza di filamento realmente estrusa | Fornisce il valore da confrontare con quello atteso |
| Pennarello | Segna il filamento come punto di riferimento | – |
| Filamento PLA | Materiale della prova | Il PLA è il materiale indicato da 3DSourced (2024) per questa procedura |
| Stampante con LCD o terminale | Consente di leggere e inviare i parametri dell’estrusore | Serve un menu LCD oppure un terminale che accetti comandi G-code |
Lo strumento di misura: il calibro
Il calibro si usa sul filamento in ingresso al tubo Bowden: dopo l’estrusione si misura la distanza tra il segno del pennarello e l’ingresso del tubo. Sottraendola ai 150 mm iniziali si ricava la lunghezza realmente estrusa. Misurare con un calibro evita errori di lettura che un metro a nastro, più impreciso su spezzoni corti, non garantirebbe.
Il pennarello e il segno di riferimento
Il pennarello serve a creare un punto fisso sul filamento.
La stampante e l’accesso ai parametri
Il firmware Marlin gestisce il numero di passi per unità dell’estrusore, come documentato da Marlin Firmware (2025). Per modificare questo valore serve un’interfaccia che permetta di inviare comandi: il menu LCD della stampante o un terminale collegato alla macchina.
Procedura passo passo
La sequenza di misura parte con l’ugello già in temperatura. Per il PLA si porta l’ugello a 210 °C e si attende che raggiunga il valore impostato prima di avviare qualsiasi estrusione. Con l’ugello freddo il filamento non scorre in modo regolare, quindi la misura risulterebbe falsata.
Una volta raggiunta la temperatura, si procede così:
- Carica il filamento PLA e verifica che il percorso fino all’ingresso del tubo Bowden sia libero.
- Segna il filamento a 150 mm dall’ingresso del tubo Bowden, con un pennarello sul filo. Il segno serve come riferimento per il confronto con la lunghezza realmente estrusa.
- Imposta la modalità relativa con M83, così che il comando di estrusione conti i millimetri a partire dalla posizione corrente e non da un valore assoluto.
- Invia il comando G1 E100 F100, che fa avanzare l’estrusore di 100 mm alla velocità indicata.
- Lascia terminare l’estrusione, senza tirare o spingere il filamento, poi misura con il calibro la distanza tra il segno e l’ingresso del tubo Bowden. Sottraila ai 150 mm iniziali per ottenere la lunghezza realmente estrusa.
Ogni elemento del comando ha una funzione precisa:
| Elemento | Funzione |
|---|---|
| M83 | Attiva la modalità di estrusione relativa |
| G1 | Movimento lineare controllato dalla stampante |
| E100 | Asse dell’estrusore, 100 mm di filamento |
| F100 | Velocità di avanzamento impostata per il movimento |
Il motivo di questa regola è pratico: il motore dell’estrusore conta i passi e il valore calcolato dipende dal fatto che il movimento sia comandato in modo uniforme. Un avanzamento forzato a mano altera il conteggio e rende inaffidabile il risultato finale. Anche l’ingresso del tubo Bowden va tenuto come punto di riferimento fisso per tutta la prova, perché un segno misurato da un punto diverso non è confrontabile con il valore atteso.
Come calcolare il nuovo valore
La formula per il nuovo e-step è e-step attuale × 100 ÷ lunghezza estrusa. Secondo 3DSourced (2024-02-20), il 100 corrisponde ai 100 mm comandati con G1 E100 F100, mentre la lunghezza estrusa è quella realmente misurata con i calibri sul filamento.
Lettura del valore attuale
Il valore da inserire nella formula si legge in due modi:
- Menu LCD: percorso Control > Motion.
- Comando M503: il valore si trova nella riga
M92, dopo la lettera E.
Senza questo dato non si può applicare la formula, quindi conviene annotarlo prima di iniziare la misurazione.
Esempio di calcolo
| Elemento | Valore |
|---|---|
| E-step attuale (LCD o M503) | 97 |
| Lunghezza comandata | 100 mm |
| Lunghezza realmente estrusa (misurata) | 99 mm |
| Calcolo | 97 × 100 ÷ 99 |
| Nuovo e-step | circa 98 |
Il procedimento è in due passaggi:
- Si moltiplica il valore attuale per 100: 97 × 100 = 9700.
- Si divide il risultato per la lunghezza misurata: 9700 ÷ 99 ≈ 98.
Il filamento avanza di 99 mm invece di 100, quindi il motore deve compiere più passi: il nuovo valore (98) è superiore al precedente (97).
Verifica del risultato
Il calcolo va controllato prima di applicare il nuovo valore. Il confronto tra il valore attuale e quello ricalcolato permette di individuare subito un errore di misura.
Come salvare gli e-steps con M92 e M500
Dopo aver calcolato il nuovo valore, lo si applica al firmware con il comando M92, poi lo si rende permanente con M500.
| Comando | Funzione | Esempio |
|---|---|---|
M92 E<passi> |
Imposta i passi per unità dell’estrusore | M92 E688.4 |
M500 |
Salva i valori in EEPROM, con EEPROM_SETTINGS attivo |
M500 |
M501 |
Ripristina i valori salvati in EEPROM | M501 |
Il valore 688.4 è solo un esempio: va sostituito con quello ottenuto dal proprio calcolo.
Sequenza di applicazione
- Inviare M92 E[valore] alla stampante, da terminale host o dal menu di controllo.
- Inviare M500 per scrivere il valore nella memoria permanente. Senza questo passaggio, il nuovo valore non è reso permanente.
- Riavviare la stampante, così il firmware carica i valori salvati.
- Eseguire la verifica: il valore è corretto se la lunghezza estrusa misurata corrisponde a 100 mm.
Ripristino dei valori salvati
Per ripristinare i valori precedenti, basta inviare M501.
E-steps o flow rate: quale regolare?
Quando un pezzo esce sistematicamente più corto o più lungo del modello, l’errore può nascere in due punti della catena di estrusione: il firmware della stampante, che stabilisce quanti passi del motore corrispondono a un millimetro di filamento, oppure lo slicer, che moltiplica la quantità di materiale prevista. Confondere i due livelli porta a correggere lo stesso errore due volte.
Correzione meccanica: gli e-steps
Si modifica con M92 E seguito dal nuovo valore. Si tratta di una correzione che agisce sul firmware e sul rapporto fisico tra rotazione del motore e filamento spinto.
Se la lunghezza realmente estrusa è inferiore a 70 mm, secondo 3DSourced (2024-02-20) il problema è meccanico, per esempio un intasamento o un ingranaggio troppo stretto. In quel caso un ritocco del valore non risolve nulla e bisogna prima verificare l’estrusore.
Correzione software: il flow rate
Il flow rate è un moltiplicatore impostato nello slicer che scala la quantità di materiale estruso lungo tutta la stampa. A differenza degli e-steps, non modifica il firmware: agisce sul G-code generato dallo slicer. Per questo va regolato solo dopo che gli e-steps sono corretti. Se si usa il flow rate per compensare un errore meccanico, il valore risultante resta sbagliato appena cambia l’ugello o il filamento.
Impostazione del flow rate nei parametri di stampa
Il moltiplicatore si trova nelle impostazioni del filamento o del profilo di stampa dello slicer. Il valore predefinito è 100%; si ritocca in piccoli incrementi e si stampa un pezzo di prova per ogni modifica, confrontando le dimensioni con il modello.
Ordine di intervento
- Misurare la lunghezza estrusa e verificare che non sia sotto 70 mm.
- Correggere gli e-steps con M92 E.
- Riavviare la stampante e verificare la nuova estrusione.
- Solo a quel punto regolare il flow rate nello slicer.
Cosa fare se il valore è anomalo?
Un risultato fuori scala non va applicato subito. Secondo Wevolver (2025), se il nuovo valore differisce di oltre il 30% da quello attuale, bisogna cercare un intasamento o un problema meccanico prima di modificare la configurazione. Anche se il valore calcolato sembra corretto, la causa del problema va risolta prima.
Soglie che richiedono un controllo
| Soglia | Significato | Cosa verificare |
|---|---|---|
| Scostamento superiore al 30% rispetto al valore attuale | Possibile intasamento o problema meccanico | Percorso del filamento e ingranaggio di estrusione |
| Lunghezza estrusa inferiore a 70 mm | Guasto meccanico, secondo 3DSourced (2024) | Ostruzioni e tensione dell’ingranaggio |
Le cause probabili
Le fonti indicano due cause principali. La prima è l’intasamento: un ostacolo nell’ugello o nel tubo Bowden impedisce al filamento di scorrere, quindi la lunghezza realmente estrusa risulta inferiore a quella comandata. La seconda è un ingranaggio troppo stretto, che ostacola l’avanzamento del filamento e produce lo stesso effetto sulla misura.
Quando la lunghezza estrusa scende sotto 70 mm, la correzione non è più una questione di calcolo. Conviene procedere così:
- Spegnere il riscaldamento, attendere che l’hotend si raffreddi, poi smontare il tubo Bowden e controllare che il filamento scorra senza resistenza dall’ingresso fino all’ugello.
- Pulire o sostituire la parte ostruita.
- Verificare la regolazione della tensione dell’ingranaggio di estrusione.
Solo quando la lunghezza estrusa torna in un intervallo coerente, il nuovo valore può essere calcolato e applicato.
Domande frequenti
Come leggo il valore attuale degli e-steps sulla stampante?
Dal menu LCD si trova la voce Control > Motion, mentre da computer il comando M503 elenca i parametri correnti nella riga M92. Il valore letto è quello da confrontare con la misura effettuata durante la calibrazione.
Cosa fare se il nuovo valore si discosta troppo da quello attuale?
Secondo Wevolver (2025), una variazione superiore al 30% indica quasi sempre un problema meccanico, come un intasamento nel percorso del filamento o un ingranaggio di trascinamento troppo stretto. Prima di applicare il nuovo valore conviene quindi pulire il percorso e ricontrollare la tensione dell’ingranaggio.
Devo modificare anche il flow rate dopo la calibrazione degli e-steps?
Sì, il flow rate si regola nello slicer solo dopo aver fissato il valore degli e-steps, perché i due parametri agiscono sulla stessa quantità di materiale. Se si modifica il flow rate prima, la correzione risulterà sbagliata quando cambia il valore dei passi.