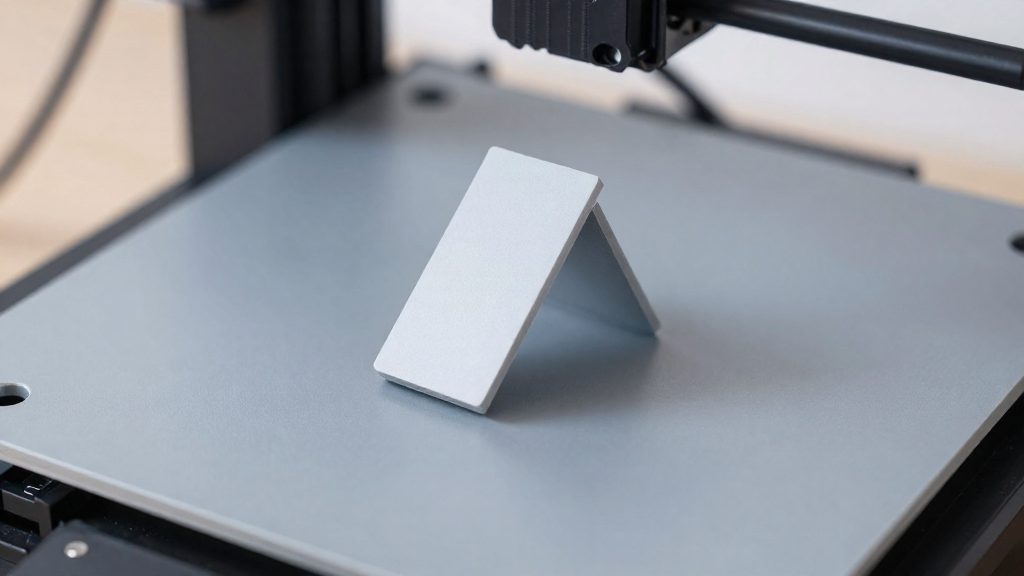
Orientare il modello nel software di slicing determina quante sporgenze devono essere sostenute, e quindi quanto materiale di supporto viene generato. Secondo Prusa Research (2026), PrusaSlicer suggerisce di valutare la modifica dell’orientamento del modello, oppure la sua divisione in più parti, per ridurre le sporgenze e la quantità di supporti. Questa scelta incide anche sulla finitura delle superfici e sulla resistenza del pezzo, quindi conviene farla prima di qualsiasi altra regolazione.
Perché l’orientamento determina la quantità di supporti
Effetto dell’orientamento sul volume di supporti
Il volume di supporti dipende dalla quantità di superfici inclinate che lo slicer deve sorreggere. Ruotando il pezzo, alcune sporgenze diventano facce verticali o appoggiate sul piatto e non richiedono più supporto. Ogni sporgenza che resta genera invece materiale da rimuovere dopo la stampa.
Per i ponti, PrusaSlicer offre l’opzione «Non supportare i bridge», che evita il supporto sotto le campate. Quando un ponte resta troppo lungo, è possibile inserire un esecutore di supporto al centro per dividerlo in tratti più corti. L’opzione «Supporti solo sul piano di stampa» elimina i supporti superflui, ma il risultato va sempre controllato nell’anteprima.
Superfici ruvide sulle parti sostenute
Le superfici stampate sopra i supporti risultano più ruvide di quelle stampate direttamente sul piatto. Per limitare questo effetto, conviene orientare il pezzo in modo che le superfici visibili poggino sul piatto o restino libere da supporti.
Nella geometria rivolta verso il piatto, gli smussi (chamfer) sono preferibili ai raccordi (fillet), perché questi ultimi creano sporgenze ripide. Per la resina, le superfici complesse, estetiche o di accoppiamento vanno orientate il più lontano possibile dai supporti. Le superfici poco inclinate rispetto al piatto possono deformarsi se la densità di supporto è insufficiente.
Orientamento prima di qualsiasi regolazione dello slicer
Le stampe FFF sono più resistenti in una direzione che in un’altra. L’orientamento va quindi scelto anche per proteggere l’integrità strutturale dei pezzi funzionali, non solo per ridurre i supporti.
Per la resina, stampare direttamente sul piatto richiede almeno una faccia piana, quindi la geometria va verificata prima di impostare qualsiasi parametro. La sequenza pratica è questa: ruotare il modello nel software, contare le sporgenze che restano, controllare l’anteprima dei supporti e solo dopo modificare le impostazioni dello slicer.
Quali angoli si stampano senza supporti?
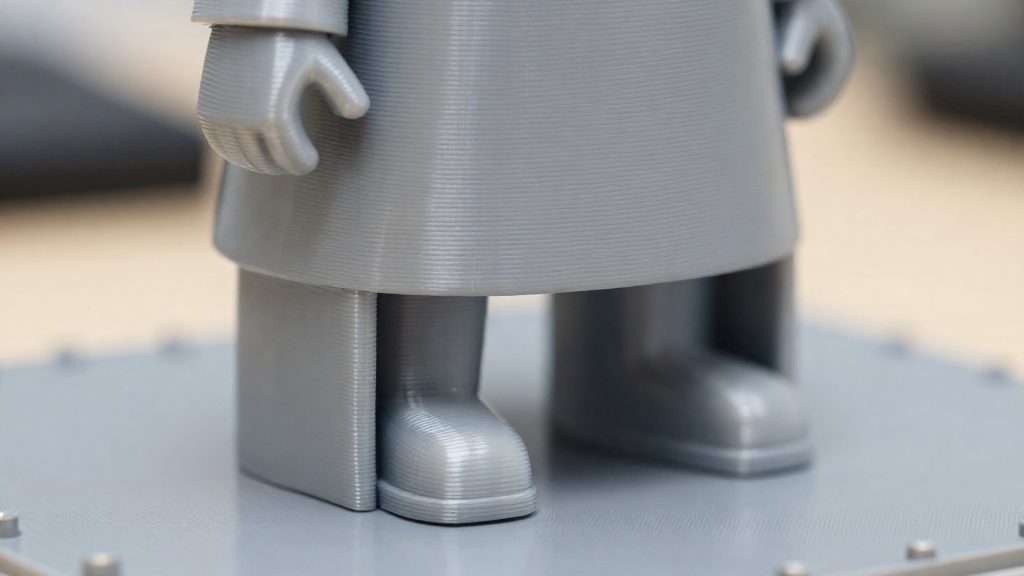
Una stampante FFF realizza in modo pulito le sporgenze con un angolo compreso tra 45 e 60 gradi, secondo Prusa Research (2026). Il limite esatto dipende però dal diametro dell’ugello e dalle impostazioni di stampa, quindi questo intervallo va usato come riferimento e non come soglia fissa.
Intervallo tra 45 e 60 gradi per le sporgenze
La soglia di sporgenza è l’inclinazione più orizzontale, misurata dal piano orizzontale, che la stampante può realizzare senza supporto. Più il valore impostato è basso, meno supporti vengono generati. Le sporgenze all’interno dell’intervallo si stampano in modo pulito. Oltre il limite dell’intervallo, cioè con superfici più vicine all’orizzontale, la sporgenza richiede tipicamente un appoggio.
Ruolo del diametro dell’ugello nel limite
Il limite dipende dal diametro dell’ugello, insieme alle altre impostazioni. Con un ugello diverso dal proprio, il riferimento 45–60 gradi va riverificato.
Sporgenze sotto soglia senza generare supporti
Una sporgenza che resta sotto la soglia viene stampata senza supporto, ma la forma della geometria incide sulla qualità. Gli smussi (chamfer) sono preferibili ai raccordi (fillet) rivolti verso il piatto, perché questi ultimi creano sporgenze ripide.
| Geometria rivolta verso il piatto | Effetto sulla sporgenza | Indicazione |
|---|---|---|
| Smusso (chamfer) | Sporgenza meno ripida | Preferibile |
| Raccordo (fillet) | Crea sporgenze ripide | Da evitare |
L’orientamento influisce anche sull’aspetto. Le superfici stampate sopra i supporti risultano più ruvide di quelle stampate direttamente sul piatto, quindi la faccia visibile va orientata verso il piatto. Le stampe FFF sono inoltre più resistenti in una direzione che in un’altra: per i pezzi funzionali, la scelta dell’orientamento serve anche a proteggerne l’integrità strutturale, oltre a ridurre i supporti.
Come scegliere la faccia di appoggio
La faccia di appoggio è la superficie del modello che poggia sul piatto di stampa. La sua scelta determina quante sporgenze restano senza sostegno. Una faccia piana e ampia aderisce meglio al piatto e distribuisce il peso del pezzo su una superficie maggiore, riducendo il rischio che il modello si sposti durante la stampa. Il primo passo è quindi individuare nel file STL la faccia piana più estesa e più stabile.
Dopo aver individuato questa faccia, si ruota il modello nello slicer e si controlla l’effetto sulle sporgenze. PrusaSlicer indica di valutare la modifica dell’orientamento oppure la divisione del modello in più parti, per ridurre le sporgenze e quindi la quantità di supporti generati (Prusa Research, 2026). Ogni rotazione va verificata nell’anteprima, perché una faccia che riduce le sporgenze su un lato può crearne altre su un altro.
Rotazione per ridurre le sporgenze
Ruotando il modello cambia l’angolo di ogni superficie rispetto al piatto. La soglia di sporgenza (overhang threshold) misura l’inclinazione più orizzontale stampabile senza supporto, quindi più il valore è basso, meno supporti vengono generati (Prusa Research, 2026). Le impostazioni PrusaSlicer più utili in questa fase sono le seguenti:
| Impostazione PrusaSlicer | Effetto sui supporti |
|---|---|
| Soglia di sporgenza | Valore più basso significa meno supporti generati |
| Supporti solo sul piano di stampa | Elimina i supporti superflui, da verificare nell’anteprima |
| Non supportare i bridge | Evita il supporto sotto i ponti |
Stabilità e aspetto della faccia
Le superfici stampate sopra un supporto risultano più ruvide di quelle stampate direttamente sul piatto. Conviene quindi appoggiare sul piano, o tenere libere da supporti, le facce estetiche, lasciando i supporti sulle zone nascoste.
Orientamento e resistenza dei layer
Nella stampa FFF il modo in cui un pezzo viene disposto sul piatto determina sia la quantità di supporti sia la resistenza meccanica della parte finita. Gli strati si depositano uno sopra l’altro, quindi la direzione del carico rispetto ai layer cambia il comportamento del pezzo. Secondo Prusa Research (2026), le stampe FFF sono più resistenti in una direzione che in un’altra, per cui l’orientamento va scelto anche per proteggere l’integrità strutturale dei pezzi funzionali, non solo per ridurre i supporti.
Resistenza variabile tra le direzioni di stampa
Un pezzo FFF non ha la stessa resistenza in tutte le direzioni. Un carico che tende a separare due strati sollecita l’adesione tra di essi, mentre un carico che attraversa il filamento depositato in continuo lungo lo strato lavora sul materiale stesso. La stessa geometria può quindi reggere sollecitazioni molto diverse a seconda di come è orientata sul piatto.
Orientamento dei pezzi funzionali sotto carico
La procedura pratica parte dalla direzione della forza che il pezzo dovrà sopportare:
- Individuare la direzione del carico principale (trazione, flessione, torsione).
- Orientare il modello in modo che la forza lavori lungo i layer e non tenda a sfogliarli.
- Controllare nell’anteprima dello slicer quali zone generano supporti.
- Se il pezzo è troppo complesso, valutare la divisione in più parti: PrusaSlicer indica questa opzione per ridurre le sporgenze, ma ogni giunto diventa un punto da verificare sotto carico.
Compromesso tra resistenza e numero di supporti
L’orientamento che riduce di più i supporti non coincide sempre con quello che massimizza la resistenza. Per questo il compromesso va valutato caso per caso. PrusaSlicer offre alcune opzioni che agiscono direttamente sui supporti:
| Opzione PrusaSlicer | Effetto indicato | Controllo consigliato |
|---|---|---|
| Non supportare i bridge | Evita il supporto sotto i ponti | Verificare che il ponte regga la stampa |
| Supporti solo sul piano di stampa | Elimina i supporti superflui | Controllare l’anteprima prima di stampare |
Per i ponti lunghi, PrusaSlicer consente di inserire un esecutore di supporto al centro per dividerli in tratti più corti. In questo caso il supporto aggiunto va considerato anche rispetto alla superficie che andrà a toccare.
Resina: orientare per evitare supporti sulle superfici visibili
Con la resina il problema dei supporti è diverso da quello dell’FDM: il pezzo si costruisce a strati partendo dal piatto, quindi la prima faccia appoggiata è quella che determina dove restano i punti di contatto. Secondo Formlabs (2026), per stampare direttamente sul piatto serve almeno una faccia piana, e i pezzi abbastanza rigidi possono autosupportarsi quando l’angolo rispetto all’orizzontale supera 45°. Orientare il modello significa quindi decidere quale faccia tocca il piatto e dove cadranno i supporti rispetto alle superfici che devono restare pulite.
Lato esposto senza supporti visibili
Il lato esposto è la faccia rivolta verso l’alto o in direzione opposta al piatto. Su questo lato non servono supporti se la superficie supera l’angolo di autosupporto (45° rispetto all’orizzontale, per pezzi con rigidità sufficiente). Per le parti estetiche, la regola pratica è ruotare il modello in modo che la faccia da proteggere sia rivolta verso l’alto o in posizione quasi verticale, lontana dal piatto.
- Faccia estetica verso l’alto: nessun contatto diretto con i supporti, ma verificare che non siano presenti sporgenze sotto i 45°.
- Faccia estetica verticale: riduce la superficie di appoggio e lascia i punti di supporto sui lati meno visibili.
- Faccia estetica inclinata sotto i 45°: richiede supporti vicini, quindi segni più evidenti.
Formlabs (2026) indica inoltre di orientare le superfici complesse, estetiche o di accoppiamento il più lontano possibile dai supporti.
Appoggio diretto sul piatto in stampa resina
L’appoggio diretto sul piatto è la scelta che minimizza i supporti, perché la faccia piana a contatto con il piatto sostituisce la struttura di supporto. Il limite è la stabilità: se la faccia piana è piccola o la geometria è sottile, il pezzo può staccarsi o deformarsi durante la stampa.
Le superfici poco inclinate rispetto al piatto possono deformarsi quando la densità di supporto è insufficiente. Per questo motivo, nelle parti con grandi superfici quasi parallele al piatto, conviene aumentare il numero di supporti in quella zona piuttosto che ridurli. Il compromesso è accettare qualche segno in più su una faccia nascosta per evitare deformazioni sulla faccia visibile.
Posizione dei punti di supporto sulle facce estetiche
I punti di supporto lasciano piccoli segni sulla superficie di contatto. Per proteggere le facce estetiche, il contatto deve cadere su zone nascoste, lontano dalle superfici estetiche e di accoppiamento. Nel software di slicing si può controllare la distribuzione dei supporti nell’anteprima e spostare il modello fino a far coincidere i punti di contatto con le zone meno visibili.
Un controllo utile è la vista dei supporti generati dallo slicer prima dell’avvio: se un punto cade su una faccia estetica, si ruota il modello di pochi gradi o si cambia la faccia di appoggio.
Come verificare l’orientamento nell’anteprima dello slicer
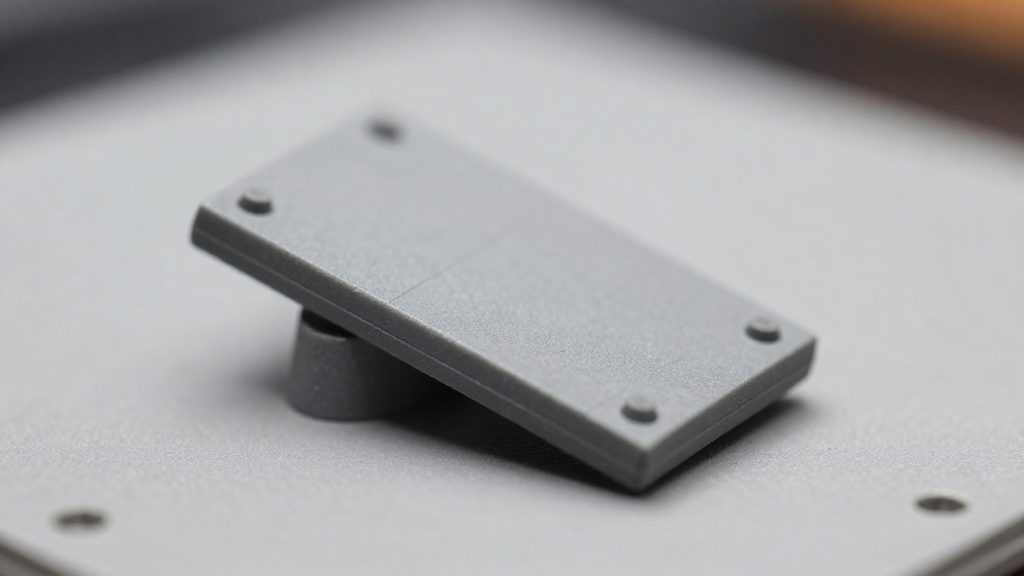
Prima di avviare la stampa, l’anteprima dello slicer mostra dove il modello richiede supporti. Secondo Prusa Research (2026), PrusaSlicer consiglia di valutare la modifica dell’orientamento del modello per ridurre le sporgenze e, di conseguenza, la quantità di supporti generati. Il controllo richiede tre verifiche: le sporgenze, l’opzione dei supporti e i ponti non supportati.
Visualizzare le sporgenze
Dopo aver affettato il modello, ruota la vista e osserva i supporti generati in più angolazioni. Una sporgenza è una parte che non poggia sullo strato sottostante. Il parametro di riferimento è la soglia di sporgenza (overhang threshold), cioè l’inclinazione più orizzontale, misurata dal piano orizzontale, stampabile senza supporto. Più il valore è basso, più supporti vengono generati.
Per le stampanti FFF, una sporgenza con angolo tra 45 e 60 gradi viene stampata in modo pulito. Il limite effettivo dipende dal diametro dell’ugello e dalle impostazioni, quindi va confrontato con il proprio profilo.
Per la resina, Formlabs (2026) indica che i pezzi con rigidità sufficiente possono autosupportarsi oltre i 45 gradi rispetto all’orizzontale. Nell’anteprima controlla anche che esista almeno una faccia piana da appoggiare al piatto, perché la stampa diretta sul piatto la richiede. Le superfici poco inclinate rispetto al piatto possono deformarsi se la densità di supporto non è sufficiente.
Opzione «Supporti solo sul piano di stampa»
Questa opzione elimina i supporti superflui, cioè quelli non necessari al sostegno delle sporgenze. Va però verificata nell’anteprima, perché rimuovere i supporti può lasciare sporgenze sopra la soglia senza appoggio. Confronta quindi le aree di sporgenza con i supporti visibili prima e dopo aver attivato l’opzione.
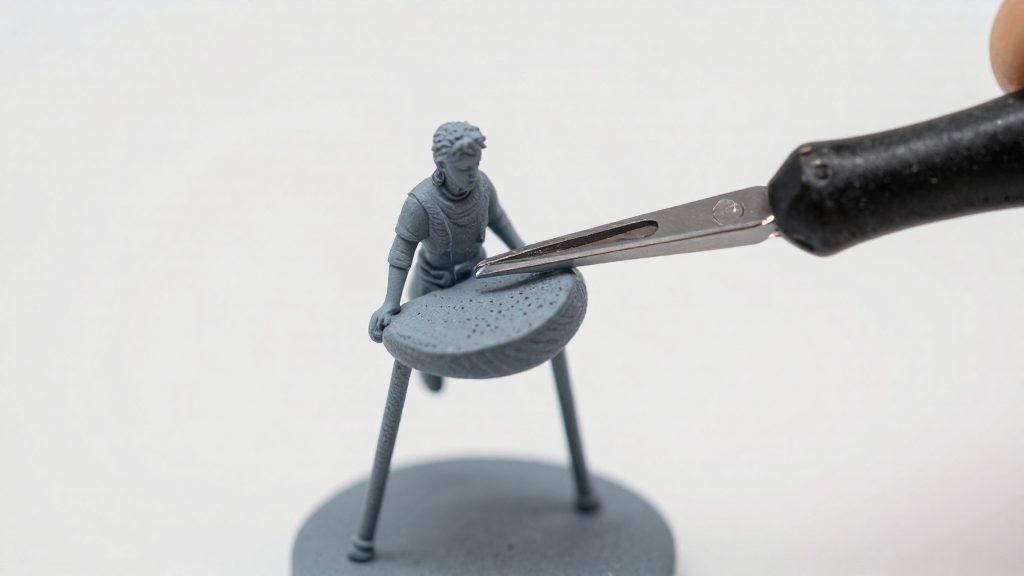
Per le stampe in resina, sposta le superfici estetiche o di accoppiamento il più lontano possibile dai supporti, così da ridurre i segni lasciati dal distacco.
Controllo dei ponti non supportati prima dell’avvio
Un ponte è un tratto sospeso tra due punti di appoggio, senza nulla sotto. Nell’anteprima individua questi tratti e verifica che il loro sviluppo resti entro i limiti della stampante. I ponti lunghi sono i punti più critici e vanno ispezionati con attenzione prima di inviare il file alla stampante.
Infine, controlla che il modello non abbia zone sospese dopo la rotazione finale. Un’anteprima senza supporti visibili nelle aree critiche è il segnale che l’orientamento è pronto per la stampa.
Quando dividere il modello in più parti?
Dividere un modello conviene quando nessuna orientazione elimina le sporgenze critiche, cioè le zone che restano sospese nel vuoto e richiedono supporti difficili da rimuovere. Secondo Prusa Research (2026), PrusaSlicer suggerisce di valutare la modifica dell’orientamento oppure la divisione in più parti per ridurre le sporgenze e, di conseguenza, la quantità di supporti generati. La divisione è quindi un’alternativa all’orientamento, da considerare quando la forma non si libera stampandola in un solo blocco.
Tagliare il modello per ridurre le sporgenze critiche
Prima di tagliare, individua le zone che generano supporto. Poi separa il modello in modo che ogni parte si stampi con meno supporti possibili e che le superfici visibili restino il più possibile sul piatto. Le superfici stampate sopra i supporti risultano più ruvide di quelle stampate direttamente sul piatto, quindi il taglio va posizionato in modo da non far cadere la faccia estetica sopra il supporto.
Gli smussi (chamfer) sono preferibili ai raccordi (fillet) rivolti verso il piatto, perché questi creano sporgenze ripide. Se un raccordo è inevitabile, evita di rivolgerlo verso il piatto, perché creerebbe sporgenze ripide.
Ponti lunghi spezzati con un esecutore di supporto
Un ponte lungo può essere diviso in tratti più corti inserendo un esecutore di supporto al centro. In PrusaSlicer questa soluzione serve a ridurre la lunghezza non supportata del ponte, senza dover rinunciare alla struttura del pezzo. Il tratto più corto richiede meno supporto sottostante e si stampa con maggiore affidabilità.
Scelta dei punti di divisione
La scelta dipende dalla tecnologia di stampa, perché FFF e resina hanno esigenze diverse:
| Tecnologia | Criterio per il punto di divisione |
|---|---|
| FFF | Evitare che la faccia estetica resti sopra i supporti, che risultano più ruvidi |
| Resina | Posizionare le superfici di accoppiamento il più lontano possibile dai supporti |
| Resina | Non lasciare superfici poco inclinate rispetto al piatto, che possono deformarsi per densità di supporto insufficiente |
Impostazioni dello slicer che riducono i supporti
Lo slicer permette di limitare la generazione dei supporti prima di inviare il file alla stampante. In PrusaSlicer le leve principali sono la soglia di sporgenza e l’opzione «Non supportare i bridge», che agiscono su due tipi diversi di struttura scoperta.
Soglia di sporgenza
La soglia di sporgenza (overhang threshold) è l’inclinazione più orizzontale, misurata dal piano orizzontale, che può essere stampata senza supporto. Secondo Prusa Research (2026), più il valore impostato è basso, meno supporti vengono generati. Il parametro va regolato in base alla geometria del pezzo.
Non supportare i bridge
L’opzione «Non supportare i bridge» evita il supporto sotto i ponti, cioè i tratti orizzontali sospesi tra due punti di appoggio. Si attiva dalla stessa area delle impostazioni di supporto. È utile quando il pezzo presenta molti tratti orizzontali che non richiedono una struttura di sostegno sottostante.
| Impostazione | Zona del modello interessata | Effetto |
|---|---|---|
| Soglia di sporgenza | Superfici inclinate | Valore più basso, meno supporti generati |
| Non supportare i bridge | Tratti orizzontali sospesi | Nessun supporto sotto i ponti |
Entrambe le impostazioni riducono i supporti senza modificare l’orientamento del pezzo. Conviene quindi applicarle dopo aver scelto la posizione di stampa e prima di generare l’anteprima, così da confrontare il numero di supporti con e senza modifica.
Domande frequenti
Che cos’è la soglia di sporgenza e perché incide sui supporti?
La soglia di sporgenza è l’inclinazione più vicina all’orizzontale che la stampante può realizzare senza appoggi, misurata rispetto al piano orizzontale. Più il valore impostato è basso, meno supporti vengono generati, ma un valore troppo basso può portare a difetti sulle superfici inclinate.
Come si stampano i ponti senza generare supporti inutili?
In PrusaSlicer l’opzione «Non supportare i bridge» evita il supporto sotto le campate. Se il ponte è molto lungo, si può inserire un esecutore di supporto al centro, che lo divide in tratti più corti e più facili da stampare.
Da quale inclinazione una parete si stampa senza supporto?
Secondo Prusa Research (2026), una stampante FFF stampa in modo pulito sporgenze comprese tra 45 e 60 gradi, ma il limite reale dipende dal diametro dell’ugello e dalle impostazioni. Per la resina, Formlabs (2026) indica che i pezzi sufficientemente rigidi possono autosupportarsi oltre i 45 gradi rispetto all’orizzontale, quindi l’angolo di autosupporto è il riferimento da verificare caso per caso.