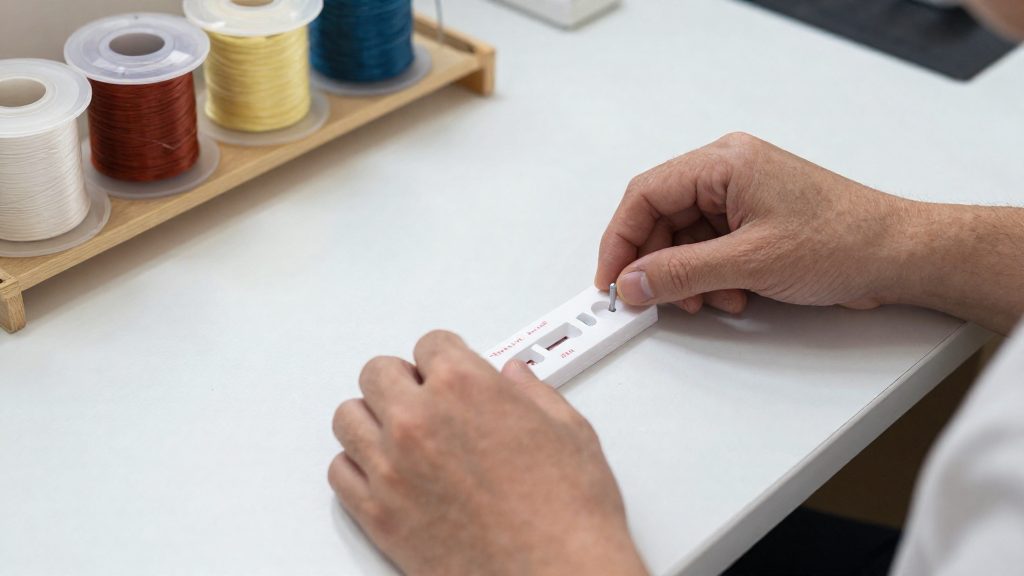
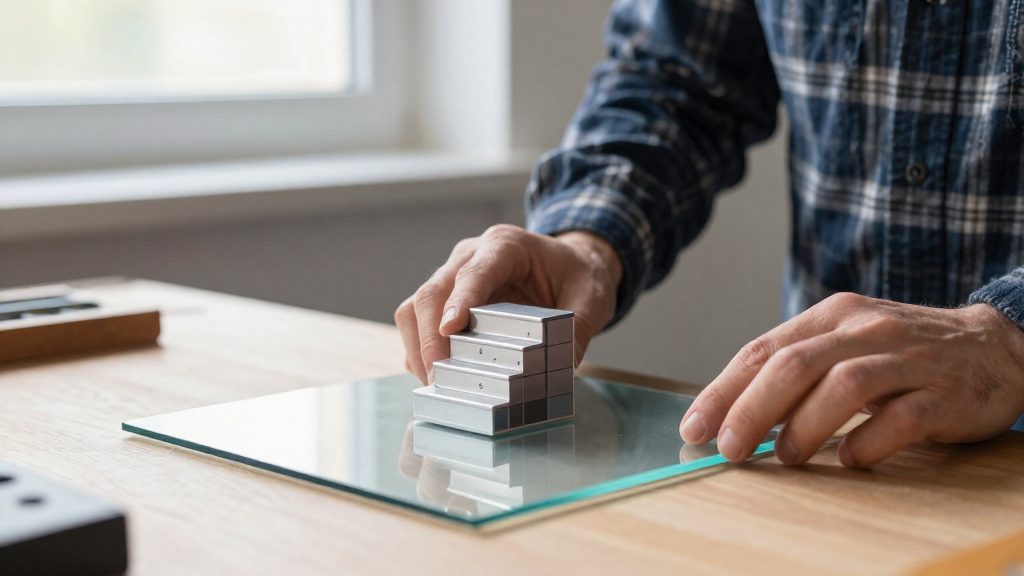
Pour choisir un modèle de test d’emboîtement, il faut partir de la géométrie qui ressemble le plus à votre pièce réelle et de la technologie de votre imprimante. Formlabs propose le test officiel Fit Tuning, qui utilise un bloc et un tenon et s’adresse aux Form 3 et Form 3B. Formlabs met aussi à disposition trois modèles téléchargeables : alésage-arbre, sphère-rotule et tige-bague. Il n’existe pas de jeu universel pour réussir un emboîtement imprimé en 3D, car la géométrie, la taille, l’orientation, le calibrage et le matériau influencent le résultat.
Quel modèle de test choisir ?
Le tableau suivant récapitule les quatre géométries de test documentées par Formlabs.
| Modèle | Géométrie testée | Périmètre indiqué |
|---|---|---|
| Fit Tuning | Bloc et tenon, logements testés de plus en plus serrés | Form 3 et Form 3B |
| Alésage-arbre | Arbre qui entre dans un alésage | Téléchargeable, Formlabs (2023-05-12) |
| Sphère-rotule | Sphère logée dans une rotule | Téléchargeable, Formlabs (2023-05-12) |
| Tige-bague | Tige qui traverse une bague | Téléchargeable, Formlabs (2023-05-12) |
Imprimante Formlabs Form 3 ou Form 3B
Le Fit Tuning est le seul test de cette liste relié à un protocole officiel. Vous essayez des logements de plus en plus serrés jusqu’à obtenir l’ajustement recherché.
Imprimante FDM ou autre marque de résine
Le protocole Fit Tuning n’a pas été validé pour les imprimantes résine domestiques d’autres fabricants. Pour ces machines, utilisez plutôt les modèles téléchargeables de Formlabs comme géométries de comparaison, puis consultez la notice de votre fabricant pour les réglages de résine.
Jeu et tolérance : quelles différences ?
Les deux termes ne désignent pas la même chose. La tolérance dimensionnelle est l’intervalle de dimensions admises pour une pièce, donc une plage acceptable plutôt qu’une cote unique. Le jeu est l’espace libre entre les surfaces d’un assemblage, qui permet à ces surfaces de bouger. Selon Formlabs (2023), la tolérance qualifie les dimensions admises, tandis que le jeu qualifie l’espace entre deux pièces emboîtées.
Valeur initiale de 0,3 mm pour les pièces mobiles
Prusa Research propose au moins 0,3 mm comme valeur initiale pour des pièces mobiles. Cette valeur sert de point de départ : elle demande des essais et ne garantit pas le résultat sur toutes les imprimantes. La documentation ne précise pas si ces 0,3 mm s’appliquent par côté ou comme différence totale de dimensions. Vérifiez cette convention dans la notice ou la description du modèle téléchargé avant de l’utiliser.
Pourquoi aucun jeu n’est universel
Un même écart peut donner un assemblage libre sur une machine et bloqué sur une autre.
Le jeu obtenu dépend de la résine et de l’épaisseur de couche
Le test Fit Tuning de Formlabs, prévu pour les imprimantes Form 3 et Form 3B, comprend un bloc et un tenon. Le réglage obtenu ne vaut que pour la combinaison de résine et d’épaisseur de couche testée, donc il faut le refaire si vous changez l’un de ces deux paramètres.
Choisir une géométrie d’emboîtement représentative
Un modèle test n’est utile que s’il reproduit les contacts de la pièce réelle. Avant d’imprimer, identifiez le type de contact utilisé dans votre assemblage (cylindrique, sphérique, tenon dans un logement) puis choisissez le test qui s’en rapproche.
Influence de la géométrie, de la taille et de l’orientation
Les trois modèles correspondent à une forme de contact différente : l’alésage et arbre pour une rotation dans un trou, la sphère et rotule pour une articulation, la tige et bague pour un coulissement. Retenez le modèle dont la forme de contact se rapproche le plus de votre pièce.
La taille compte autant que la forme. Un petit test ne reflète pas le comportement d’un grand assemblage, car les surfaces en contact n’ont pas la même longueur ni la même surface. Choisissez donc un test dont les dimensions de contact sont proches de celles de la pièce finale.
Orienter les surfaces d’emboîtement
L’orientation modifie le rendu des surfaces, qui ne présentent pas la même finition selon leur position sur le plateau. Repérez les faces qui glissent ou se bloquent dans la pièce finale, puis placez ces mêmes faces dans la même orientation sur le plateau de votre test. Un test imprimé à plat ne donnera pas le même résultat qu’une pièce imprimée debout si l’emboîtement final est imprimé debout.
Reproduire la géométrie de la pièce finale réelle
Un test fiable reprend les surfaces de contact réelles, sans les simplifier. Si la pièce finale comporte une courbure, un épaulement ou une bague, conservez ces éléments dans le modèle test. Un test trop simplifié peut valider un jeu qui ne fonctionne pas sur la pièce réelle.
Le choix du modèle test sert à se rapprocher de la pièce finale, pas à trouver un fichier universel.
Préparer le test dans le slicer
Le test d’emboîtement n’est fiable que si le slicer reproduit les réglages de la pièce finale. Pour un test de géométrie personnalisable, reprenez les réglages de la pièce finale afin de comparer les ajustements dans des conditions représentatives. Pour le test officiel Fit Tuning, conservez le fichier FORM fourni sans modification et suivez le protocole Formlabs.
Compenser l’écrasement de la première couche
En FDM, la première couche s’écrase sur le plateau et élargit le pied de la pièce, ce qui gêne un emboîtement serré. La compensation de l’effet patte d’éléphant de PrusaSlicer réduit cette couche. Prusa indique qu’une valeur d’environ 0,2 mm fonctionne généralement avec une buse de 0,4 mm.
Dans PrusaSlicer, passez en mode avancé ou expert, puis ouvrez Réglages d’impression > Avancé > Compensation de l’effet patte d’éléphant. Vérifiez la valeur du profil avant de la modifier, puis imprimez le test. Ce réglage ne corrige que le pied : il ne modifie pas le jeu général de l’assemblage.
Garder la même épaisseur de couche
Utilisez exactement la même épaisseur de couche pour le test et pour la pièce finale. Une épaisseur différente change la hauteur des marches sur les surfaces de contact et donc l’ajustement obtenu.
Reprendre vitesse, température et refroidissement
Copiez dans le test les valeurs de vitesse, de température de buse et de plateau, ainsi que les réglages de ventilation de la pièce finale.
Tester et comparer les emboîtements
Un même couple de pièces peut coincer sur une imprimante et glisser librement sur une autre. La tolérance dimensionnelle désigne l’intervalle de dimensions admis pour une pièce, tandis que le jeu est l’espace libre entre les surfaces d’un assemblage qui permet leur mouvement. Pour trouver le jeu adapté, il faut imprimer plusieurs logements dont le jeu varie, puis comparer leur fonctionnement réel.
Construire une série de logements progressifs
La méthode consiste à imprimer des logements dont le jeu diminue progressivement, puis à tester chaque tenon dans l’ordre, du plus large au plus serré. On retient le premier logement qui donne l’ajustement recherché.
Le jeu propre à chaque combinaison
Il n’existe pas de valeur universelle.
Pour comparer les résultats, notez le nom du modèle, le matériau, l’épaisseur de couche et le réglage de jeu retenu. Ces quatre informations permettent de reproduire l’ajustement plus tard.
Corriger un assemblage trop serré
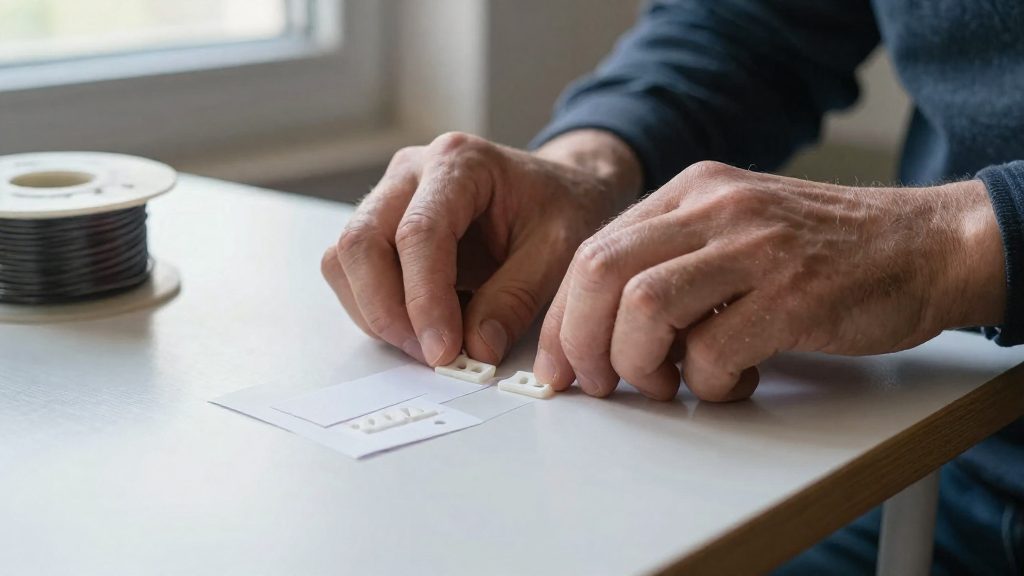
Pour corriger un emboîtement trop serré, on choisit un logement du bloc de test plutôt que de modifier le fichier. Le test officiel Fit Tuning des Form 3 et Form 3B, selon Formlabs, comprend un bloc et un tenon.
Choisir le logement qui convient
Le fichier FORM ne doit être ni redimensionné, ni réorienté, ni modifié. Si l’on change la taille ou l’orientation de la pièce, le logement retenu ne correspond plus au test réalisé. Sur les Form 3 et Form 3B, relevez la valeur du logement retenu et saisissez-la dans le menu Fit Tuning de l’imprimante ayant produit le test. Renvoyez ensuite les travaux d’impression concernés pour qu’ils intègrent ce réglage, limité à la résine et à l’épaisseur de couche testées.
Limiter le réglage à la combinaison testée
Un logement validé avec une résine et une épaisseur donnée ne peut pas être reporté tel quel sur une autre combinaison. Il faut donc consigner, à côté du logement retenu, la résine et l’épaisseur de couche employées.
Retester après réglage
Avant de tester à nouveau l’emboîtement, Formlabs demande de suivre quatre étapes sur les pièces en résine :
- laver les pièces ;
- les sécher ;
- les post-polymériser ;
- les laisser refroidir.
Des résidus de résine non lavés affectent le résultat du test. Il faut donc effectuer ces étapes complètes avant de juger l’ajustement.
Adapter le test à la résine
Avec une imprimante résine, l’emboîtement ne se teste qu’après un traitement complet de la pièce. Selon Formlabs (2023), le protocole de test en résine impose ces quatre étapes, dans cet ordre, avant de tester l’ajustement :
- Laver la pièce pour retirer la résine non polymérisée.
- Sécher la pièce.
- Post-polymériser la pièce.
- Laisser refroidir la pièce avant le test.
Le point le plus sensible est le lavage. Des résidus de résine non retirés affectent le résultat : un logement ou un tenon encore englué ne reflète pas le jeu réel de l’impression. Ne notez donc aucun réglage à partir d’une pièce qui n’a pas été entièrement lavée et séchée.
Ce protocole est documenté pour les imprimantes Form 3 et Form 3B. Pour un autre modèle, vérifiez la notice du fabricant avant d’appliquer ces étapes à l’identique.