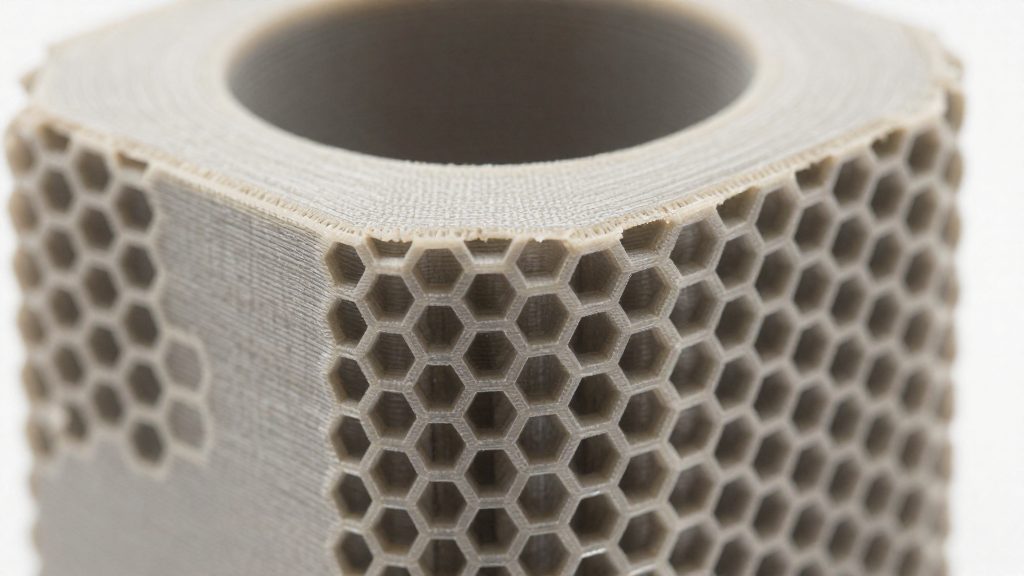
Per la tenacità di un pezzo stampato in 3D, i perimetri contano spesso più dell’infill. Aggiungerne può dare la stessa resistenza di una densità di riempimento più alta, quindi la sola percentuale di infill non spiega il comportamento meccanico. Pareti esterne e riempimento interno lavorano insieme, e il loro peso relativo cambia il risultato finale.
Infill o pareti: cosa rende resistente un pezzo?
Il ruolo dei perimetri
I perimetri sono le pareti esterne di ogni strato e formano il contorno del pezzo. Ogni perimetro aggiunto ispessisce questo guscio, quindi cambia la resistenza anche quando la densità interna resta invariata. Nella pratica, il numero di pareti è la leva più diretta per migliorare la tenacità senza aumentare il tempo di stampa in modo proporzionale.
L’infill come supporto interno e ripartizione dei carichi
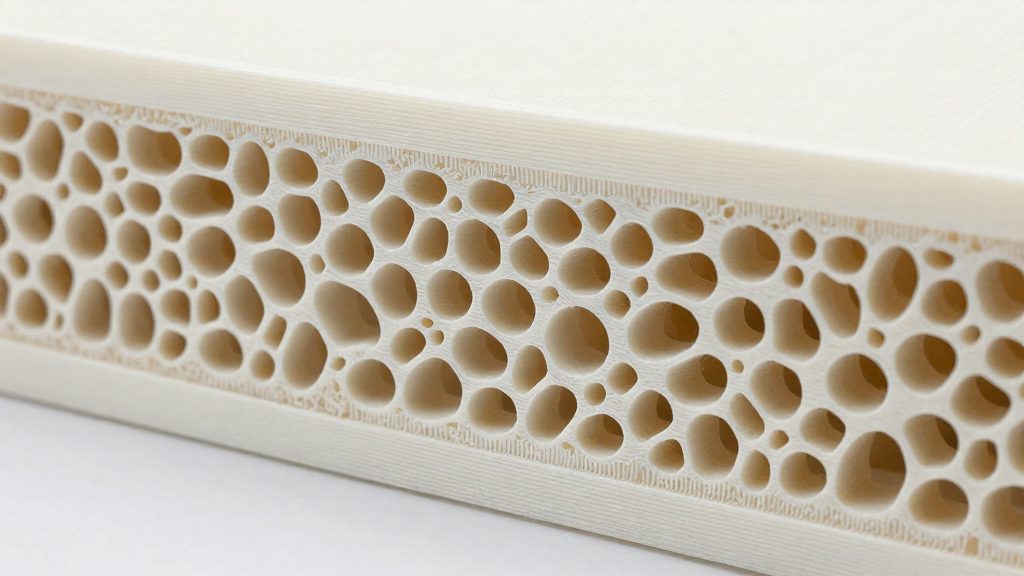
L’infill è lo scheletro interno del pezzo: sostiene le pareti e collega i punti del contorno tra loro. Grazie a questo collegamento, il carico si distribuisce su una struttura più ampia invece di concentrarsi solo sul guscio esterno. Il riempimento, quindi, non serve soltanto a riempire il volume, ma a fare da supporto strutturale tra le pareti.
Perimetri contro densità dell’infill
Secondo Prusa Research (2021), nei test dell’azienda la densità migliore è il 10-20%, usata nei profili PrusaSlicer. La stessa fonte indica che aggiungere perimetri può dare la stessa resistenza in più di una densità sopra il 20%: per aumentare la tenacità conviene quindi intervenire prima sui perimetri, poi valutare la densità.
Densità di infill consigliata per parti funzionali
Per le stampe standard, 3DNatives Italia (2026) indica una densità di infill tra il 15% e il 50%. Per i pezzi che devono reggere carichi reali, il punto di partenza più sensato è la fascia del 20-40% indicata per le parti funzionali, perché aumentare la densità oltre un certo punto comporta più tempo e più materiale senza un guadagno proporzionale di resistenza.
Valori di partenza
Nei test pubblicati da Prusa Research (2021), la densità migliore è compresa tra il 10% e il 20%. Questi valori sono quelli usati come impostazione predefinita nei profili di PrusaSlicer. Per le parti funzionali, QIDI Tech (2025) indica un infill del 20-40% per la maggior parte dei pezzi.
Nella pratica, la procedura è questa:
- impostare nello slicer una densità iniziale del 20%;
- stampare il pezzo e verificarne la resistenza nell’uso previsto;
- aumentare la densità solo se il pezzo cede in una zona specifica, mantenendo il resto invariato.
Soglia oltre cui l’aumento raramente serve
Secondo Prusa Research (2021), oltre circa il 40% di densità l’aumento raramente ha senso; le fasce più alte vanno riservate alle zone molto sollecitate.
Quale pattern di infill scegliere
Per scegliere il pattern di infill conviene partire dal rettilineo, il riferimento con cui si confrontano gli altri pattern in termini di materiale consumato e tempo di stampa. Secondo Prusa Research (2021), l’adaptive cubic usa circa un quarto di materiale in meno del rettilineo, quindi è una buona scelta quando si vuole ridurre peso e consumo di filamento.
Il tempo di stampa è il secondo criterio. Sempre secondo Prusa Research (2021), il nido d’ape usa circa il 25% di materiale in più del rettilineo e può richiedere fino al doppio del tempo, mentre il giroide sostiene la struttura in tutte le direzioni con poco materiale e tempi relativamente rapidi. Per un pezzo da stampare in fretta, il giroide (tempi relativamente rapidi) e l’adaptive cubic (meno materiale) sono punti di partenza sensati; il nido d’ape va evitato.
Il carico previsto guida la scelta. Un pezzo sollecitato in più direzioni trae vantaggio da un pattern che distribuisce la resistenza ovunque, mentre un oggetto decorativo o un prototipo non sottoposto a forze significative può usare il pattern più veloce. La tabella riassume i casi più comuni.
| Uso previsto del pezzo | Priorità | Pattern di partenza |
|---|---|---|
| Prototipo o oggetto decorativo | Tempo e materiale ridotti | Adaptive cubic |
| Parte sollecitata in più direzioni | Resistenza distribuita con poco materiale | Giroide |
| Parte con necessità di resistenza uniforme sui tre assi | Resistenza su tre dimensioni | Cubico |
Per la tenacità, il pattern conta meno di quanto si pensi.
Giroide, cubico o nido d’ape?
Il giroide offre un buon equilibrio tra resistenza, materiale e tempo di stampa. Sostiene la struttura in tutte le direzioni con poco materiale e riduce il rischio di delaminazione, cioè il distacco tra strati, secondo 3DNatives (2026). È il pattern più sensato per pezzi che subiscono carichi da più direzioni.
Il pattern cubico distribuisce la resistenza sui tre assi, X, Y e Z. Un pezzo stampato con questo reticolo non ha una direzione privilegiata di cedimento causata dall’infill stesso.
Il nido d’ape è un pattern costoso in termini di materiale e tempo. Secondo Prusa Research (2021), usa circa il 25% di materiale in più rispetto al pattern di riferimento e può richiedere fino al doppio del tempo di stampa. Una stampa con questo pattern va quindi giustificata da un requisito specifico, non dalla sola idea di maggiore robustezza.
Per scegliere in base al pezzo:
- Carichi multidirezionali: il giroide sostiene la struttura in tutte le direzioni senza appesantire la stampa.
- Resistenza uniforme sugli assi: il cubico distribuisce la resistenza sui tre assi.
- Massimo consumo di materiale: il nido d’ape, con circa il 25% in più e tempi fino al doppio, va riservato a casi in cui il costo è accettabile.
Perimetri e strati superiori e inferiori
Per una parte funzionale, QIDI Tech (2025-03-09) indica da 3 a 4 perimetri, cioè i contorni esterni che la stampante deposita a ogni strato prima del riempimento interno. Il numero di perimetri si imposta nello slicer come parametro separato dall’infill. Con un ugello da 0,4 mm, lo spessore della parete risulta compreso tra 1,2 e 1,6 mm.
| Numero di perimetri | Spessore della parete con ugello da 0,4 mm |
|---|---|
| 3 | 1,2 mm |
| 4 | 1,6 mm |
Il calcolo è diretto: numero di perimetri × diametro dell’ugello. Tre perimetri su un ugello da 0,4 mm danno 1,2 mm, quattro danno 1,6 mm.
Strati superiori e inferiori
Per chiudere il pezzo, la stessa fonte consiglia almeno strati superiori e inferiori in numero di 4-5. Sono gli strati piani che formano la faccia superiore e quella inferiore della parte. Anche questo valore si imposta nello slicer, indipendentemente dall’infill, quindi cambiare la densità del riempimento non modifica il numero di strati di chiusura.
Sequenza di impostazione
- Impostare il numero di perimetri su 3 oppure 4 per una parte funzionale.
- Impostare il numero di strati superiori e inferiori su 4 oppure 5.
- Controllare che lo spessore delle pareti corrisponda alla tabella, in base all’ugello installato.
- Impostare l’infill solo dopo aver fissato questi tre valori.
Se si usa un ugello diverso da 0,4 mm, il calcolo della tabella va rifatto con il nuovo diametro, perché le cifre della fonte valgono per l’ugello da 0,4 mm.
Quando conviene superare il 50% di infill?
Superare il 50% di infill ha senso in pochi casi precisi: un pezzo sottoposto a carichi importanti, una zona soggetta a sforzo o un componente con una funzione meccanica. Per la maggior parte delle stampe il valore più alto non è necessario, e il costo in tempo e materiale cresce rapidamente.
Zone molto sollecitate: 50-60%
Per le parti molto sollecitate, QIDI Tech (2025) indica un infill del 50-60%, da usare solo nelle zone molto sollecitate. Il resto del pezzo può restare nell’intervallo 20-40%, che secondo la stessa fonte copre la maggior parte dei pezzi. Questo approccio localizzato evita di pagare il costo di un riempimento pieno su tutto il volume.
Parti funzionali: fino al 100%
Per parti funzionali o più resistenti la densità sale oltre il 50%, fino al 100%, cioè un riempimento pieno. Tra 50% e 100% la scelta è un compromesso: più materiale interno significa più resistenza, ma anche tempi di stampa e consumo di filamento più alti.
Materiali flessibili come il TPU
Con il TPU, densità più alte riducono la flessibilità del pezzo (vedi la sezione dedicata al materiale).
Costi in tempo e materiale
Conviene confrontare la stima di tempo e peso mostrata dallo slicer con diverse densità prima di avviare la stampa.
Il materiale conta più dell’infill?
La densità di infill non produce lo stesso effetto su tutti i filamenti. Con un materiale rigido come il PLA, l’impatto sulla resistenza dipende dalla densità scelta e dal numero di perimetri. Con il TPU, un filamento flessibile, la densità pesa soprattutto sulla morbidezza del pezzo.
Il TPU accetta qualsiasi densità
Il TPU può essere stampato con qualsiasi valore di infill, quindi la densità non è un vincolo di stampabilità. Il limite riguarda la flessibilità: più la densità sale, meno il pezzo si piega e si comprime. Se la parte deve restare elastica, conviene quindi mantenere l’infill nella fascia bassa e verificare il risultato sul pezzo reale, senza aspettarsi più resistenza da una densità più alta.
Effetto del materiale sulla resistenza finale
Anche il pattern incide sul risultato, ma il suo confronto è trattato separatamente.
| Riferimento | Densità indicata | Contesto |
|---|---|---|
| 3DNatives Italia (2026) | 15-50% | stampe standard |
| 3DNatives Italia (2026) | oltre 50%, fino al 100% | parti funzionali, con tempi e consumo di materiale più alti |
| Prusa Research (2021) | 10-20% | valore migliore nei test, usato nei profili PrusaSlicer |
| Prusa Research (2021) | oltre circa il 40% | raramente utile |
| QIDI Tech (2025) | 20-40% | maggior parte dei pezzi funzionali |
| QIDI Tech (2025) | 50-60% | solo nelle zone molto sollecitate |
Per un materiale flessibile come il TPU, la densità incide soprattutto sulla flessibilità. Per un pezzo rigido in cui la resistenza è prioritaria, le fonti suggeriscono di partire dalla fascia funzionale e di salire oltre il 50% solo nelle aree sottoposte a carico elevato.
Come testare le impostazioni sul proprio pezzo
Un test di confronto verifica sul pezzo reale che densità, pattern e perimetri scelti siano adeguati al carico previsto. Basta stampare alcune provette identiche, cambiando un solo parametro alla volta, e confrontarle per tempo, consumo e comportamento sotto sforzo.
Stampa di provette con densità diverse
Usa la stessa geometria, lo stesso filamento e gli stessi perimetri per tutte le provette, variando solo il riempimento. Per coprire l’intervallo indicato dalle fonti, scegli tre valori: il 15% come riferimento per le stampe standard, il 50% come limite della stampa standard e il 100% come estremo superiore usato per le parti funzionali.
| Provetta | Densità | Scopo del confronto |
|---|---|---|
| A | 15% | Riferimento per stampa standard |
| B | 50% | Limite della stampa standard |
| C | 100% | Estremo superiore, massimo materiale e tempo |
Confronto di tempi e materiale consumato
Prima di stampare, annota il tempo e il peso del filamento stimati dallo slicer per ogni provetta. Le fonti indicano che, sopra il 50%, tempi di stampa e consumo di materiale sono più alti; la differenza tra A e C si legge nelle stime dello slicer.
- Registra il tempo stimato dallo slicer per ciascuna provetta.
- Pesa ogni pezzo su una bilancia da cucina dopo la stampa.
- Confronta il peso reale con quello stimato per verificare l’affidabilità della stima.
- Calcola quanto tempo e materiale aggiungi passando da A a C.
Verifica della zona più sollecitata
Individua il punto del pezzo dove il carico si concentra in uso, come attacchi, fori per viti o spigoli di incastro.
Stampa una sezione rappresentativa della zona critica con la densità più alta, poi applica manualmente una forza simile a quella prevista in uso. Osserva eventuali deformazioni, incrinature o distacchi tra strati.
Domande frequenti
Quanti perimetri conviene impostare per un pezzo che deve reggere carichi?
Per le parti funzionali si indicano 3-4 perimetri con ugello da 0,4 mm, cioè uno spessore di parete di circa 1,2-1,6 mm. Se il pezzo deve resistere di più, conviene aggiungere pareti prima di salire con la densità.
Giroide o cubico: quale pattern scegliere per un pezzo resistente?
Il giroide offre un buon equilibrio tra resistenza, consumo di materiale e tempo di stampa, e riduce il rischio di delaminazione. Il pattern cubico, invece, distribuisce la resistenza in modo uniforme nelle tre dimensioni.
Posso usare un infill molto denso con il TPU?
Il TPU accetta qualsiasi densità di infill, ma più il riempimento è fitto, meno il pezzo resta flessibile. Per un oggetto che deve piegarsi o assorbire urti, conviene quindi mantenere una densità più bassa.