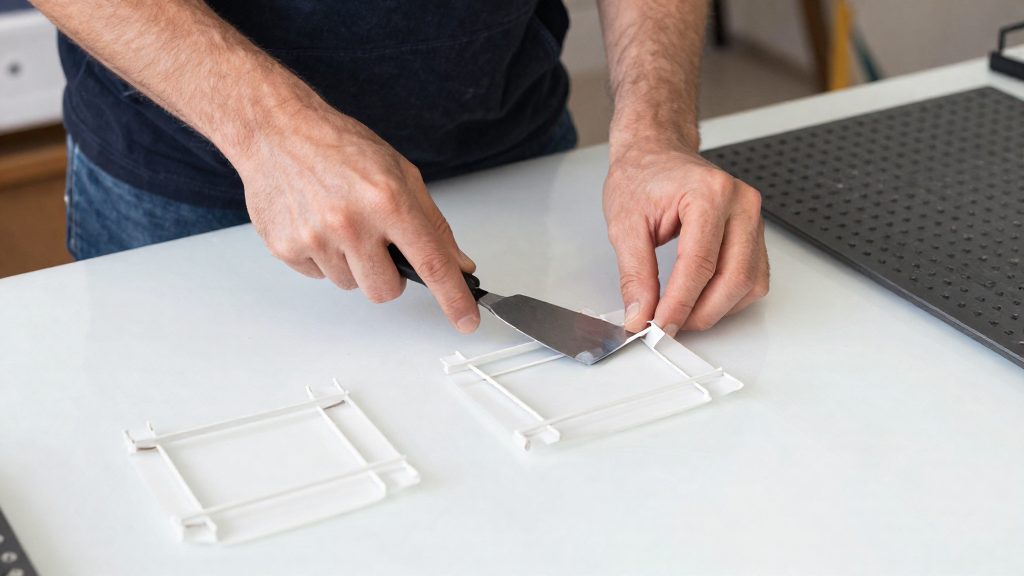
Pour retirer les supports d’impression 3D sans abîmer la pièce ni vous blesser, préparez une pince de préhension pour saisir les supports dans les zones difficiles d’accès, et des lunettes de protection.
Quels outils et protections préparer ?
Pince de préhension
Pour les supports FDM, la pince sert à saisir les extrémités des supports là où les doigts ne parviennent pas, notamment dans les cavités et sous les surplombs. Préparez-la avant de commencer, pour ne pas improviser en cours de retrait.
Lunettes de protection
Prusa Research recommande de porter des lunettes de protection lorsque les supports résistent, car leurs fragments peuvent être tranchants et projetés. Mettez-les dès le début du retrait, avant la première traction, puisque la projection peut survenir au moment où un support cède.
Gants en nitrile
Pour la résine, Formlabs Dental prescrit des gants en nitrile afin de manipuler la résine non polymérisée. Enfilez-les avant de toucher une pièce encore recouverte de résine non polymérisée, et gardez-les pendant toute la durée du retrait.
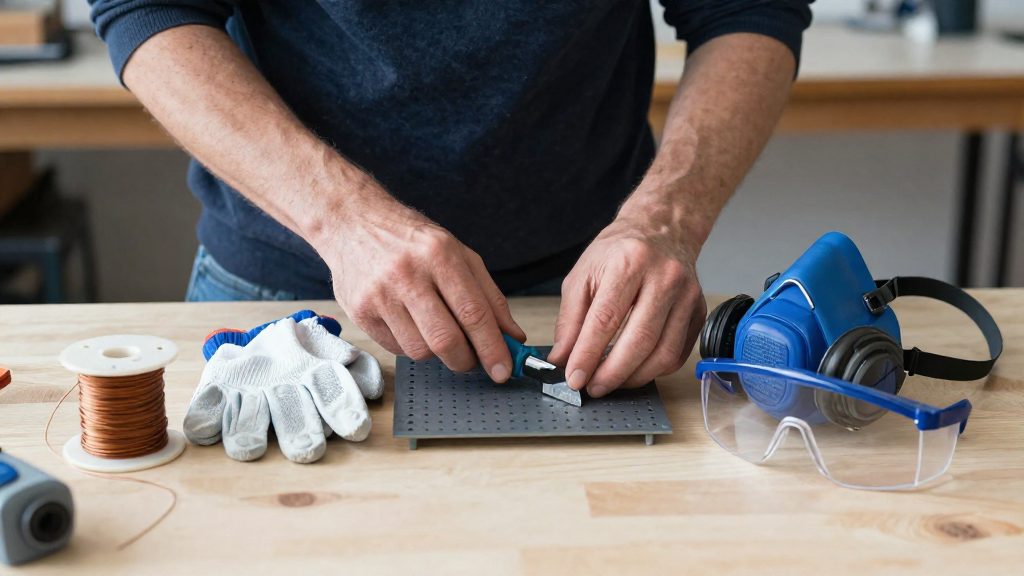
Retirer les supports FDM sans casse
Sur une impression FDM, le retrait se fait d’abord à la main. Selon Prusa Research, les supports peuvent se retirer sans outil, à condition que le matériau et la géométrie le permettent. Il vaut mieux tirer dans l’axe du support que forcer latéralement sur la pièce.
Retrait manuel selon le matériau et la géométrie
Commencez par les supports les plus accessibles, puis traitez les zones enclavées avec la pince. Le matériau détermine la méthode : les supports en filament classique se détachent par traction, tandis que les supports solubles se retirent dans l’eau, comme décrit ci-dessous. Aucune température universelle n’est établie pour ramollir les autres supports : suivez la notice du fabricant du filament.
Décoller les supports résistants sans arracher la surface
Lorsqu’un support adhère fortement, le risque est d’emporter les couches de surface avec lui.
Pour la distance Z entre la pièce et les supports, aucune valeur universelle n’est établie : elle dépend du filament, du profil et du logiciel de tranchage. Réglez-la à partir du profil du filament utilisé.
Pourquoi les supports restent-ils collés ?
Un support qui résiste est rarement une question de force. Ce qui détermine la difficulté du retrait, c’est la surface de contact entre le support et la pièce. Plus cette zone est large et plus elle est soudée, plus le retrait risque d’arracher de la matière. La difficulté du retrait dépend notamment de la liaison entre les supports et le modèle, de la configuration des couches d’interface et de la géométrie des zones soutenues.
La fusion des supports avec le modèle à l’interface
Selon Prusa Research, les supports peuvent tendre à fusionner avec le modèle. Un support fusionné n’est plus une structure détachable, il devient une partie soudée à la pièce, et son retrait laisse des marques ou des arrachements.
Les couches d’interface au contact direct de la surface
Les couches d’interface forment une surface de soutien face au modèle ; la distance Z réglée dans le slicer peut ménager un écart entre cette interface et la pièce. C’est à leur niveau que se joue la qualité finale de la face concernée.
Les surplombs qui multiplient les points de contact
Les surplombs qui nécessitent des supports ajoutent des zones à décoller ; certains peuvent toutefois être imprimés sans supports, selon leur inclinaison et les capacités de l’imprimante. Tirer dans l’axe du support évite de le plier.
Régler les supports dans le slicer
Dans le tranchage FDM, la quantité de supports à retirer dépend d’abord de la géométrie du modèle, puis des réglages de support. Selon Prusa Research, réorienter le modèle ou le diviser en plusieurs parties réduit les surplombs, donc les supports nécessaires. Les réglages du slicer agissent ensuite sur la facilité de séparation.
Réorienter le modèle ou le diviser en parties
Avant de modifier les paramètres de support, examinez les zones en surplomb dans l’aperçu de votre slicer :
- Réorientez la pièce pour poser sur le plateau la face la plus plane ou la plus large, afin de limiter les surfaces qui nécessitent un support.
- Si la pièce reste lourdement supportée après rotation, divisez-la en sous-ensembles, imprimés séparément puis assemblés. Chaque partie comporte alors moins de surplombs.
Augmenter la séparation XY
Une séparation XY plus grande entre l’objet et ses supports facilite leur retrait et réduit leur tendance à fusionner avec le modèle, toujours selon Prusa Research. Dans votre slicer, ce réglage se trouve généralement dans les options avancées de support. Augmentez-le progressivement plutôt que de manière radicale, car la surface de contact du support diminue et sa tenue mécanique avec elle.
Espacement des lignes et affaissement des interfaces
Dans PrusaSlicer, augmenter l’espacement des lignes de support facilite leur retrait, car il y a moins de matière à détacher entre les branches. Les couches d’interface, qui forment la surface de contact avec la pièce, doivent cependant rester supportées par les lignes situées en dessous.
Il n’existe pas de valeur d’espacement universelle : elle varie selon le matériau, la géométrie et le profil de votre slicer. Testez d’abord une augmentation modérée sur une petite pièce, puis vérifiez la surface d’interface avant d’appliquer le réglage à un tirage complet.
Dissoudre les supports PVA et BVOH
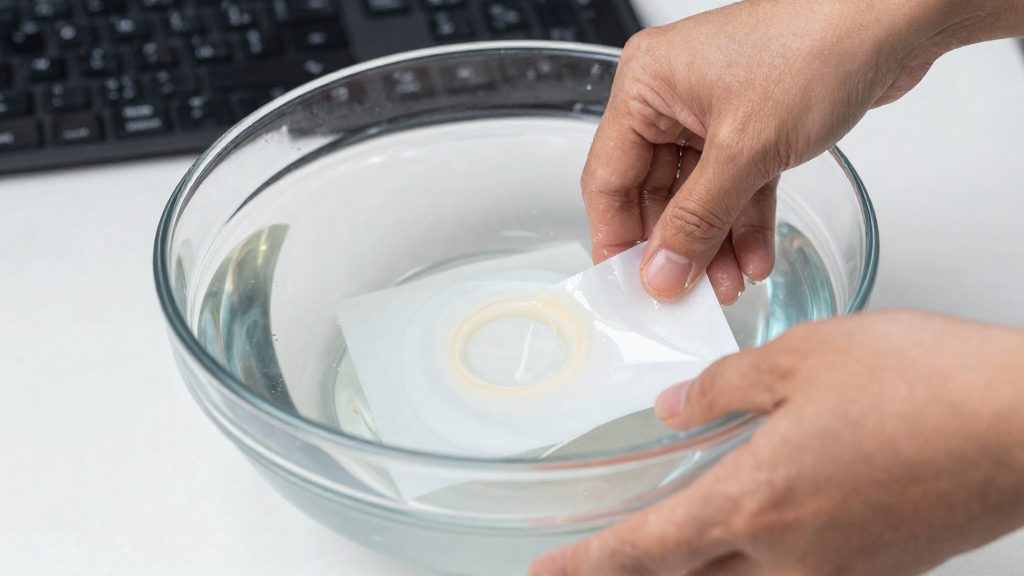
Les supports en PVA+/BVOH ne se retirent pas uniquement à la main : on les dissout dans l’eau. Prusa Research décrit un protocole en trois temps : retrait à sec des parties accessibles, trempage prolongé dans l’eau, puis second bain suivi d’un brossage.
| Étape | Action | Paramètre indiqué |
|---|---|---|
| 1 | Retirer à sec les supports accessibles | Avant tout bain |
| 2 | Tremper la pièce | Eau à 45 °C maximum, de quelques heures à une nuit |
| 3 | Second bain | 10 à 20 minutes, après retrait des supports |
| 4 | Brosser les résidus | Après le second bain |
Retirer à sec les parties accessibles
Avant de plonger la pièce, détachez les supports visibles et faciles à saisir. Prusa indique que cette étape peut aider à réduire le temps de trempage nécessaire. Les supports enfermés dans des cavités ou sous des ponts restent à traiter par le bain.
Tremper dans une eau à 45 °C maximum
Immergez la pièce dans une eau à 45 °C maximum, pendant quelques heures à une nuit. Ce réglage s’applique aux supports PVA+/BVOH de Prusa. Pour un autre filament soluble, vérifiez la notice du fabricant avant de choisir une température.
Second bain et brossage
Après avoir retiré les supports dissous, plongez la pièce dans un nouveau bain de 10 à 20 minutes. Brossez ensuite les surfaces pour éliminer les résidus de matière soluble, en particulier dans les zones où le support était en contact direct avec le modèle.
Quand retirer les supports en résine ?
En impression résine, le moment du retrait compte autant que la manière de couper. Selon le protocole général de Formlabs, les supports se retirent après la post-polymérisation, et non avant. Garder les supports en place pendant la post-polymérisation maintient la pièce dans sa géométrie d’impression.
Pourquoi l’ordre compte
Une pièce sortie de la cuve reste fragile tant qu’elle n’est pas post-polymérisée. Les supports jouent alors le rôle de tuteurs : ils maintiennent la forme pendant que la résine finit de durcir. Les retirer avant cette étape expose la pièce à une déformation, surtout sur les zones fines ou peu supportées.
Coupe des supports après post-polymérisation
Une fois la pièce post-polymérisée, les supports se coupent plutôt qu’ils ne s’arrachent :
- Couper les supports à la pince coupante, en procédant avec soin pour ne pas entamer la surface de la pièce.
- Éliminer les marques restantes par ponçage à sec ou à l’eau, selon la recommandation de Formlabs.
Limites de la règle
L’ordre « post-polymérisation puis retrait » ne peut pas être présenté comme universel. Le protocole Formlabs consulté le recommande, mais chaque résine a ses propres conditions de durcissement. Avant toute opération, vérifier la notice du fabricant de la résine utilisée.
Effacer les marques après le retrait
Chaque support laisse une trace au point où il touchait la pièce : une petite protubérance, une cavité ou une zone rugueuse. Selon Prusa Research pour le FDM et Formlabs pour la résine, la qualité de cette surface se joue d’abord au tranchage, puis lors d’une coupe prudente et d’un ponçage ciblé.
Marques FDM : réduire les points de contact au tranchage
En FDM, l’écart entre le modèle et ses supports détermine en grande partie l’aspect des marques. Les réglages suivants agissent directement sur ce point :
| Réglage | Effet documenté |
|---|---|
| Séparation XY plus grande entre objet et supports | Facilite le retrait et réduit la fusion des supports avec le modèle |
Les marques restantes se traitent ensuite à la main, en limant ou en poncant doucement la zone.
Résine : couper avant de poncer
Une coupe au plus près de la surface laisse une marque plus petite, donc plus rapide à éliminer.